


La resistenza di una scatola in cartone incollata dipende dalla posizione precisa in cui la colla viene depositata. Una linea di colla che si trova anche solo alcuni millimetri fuori dalla sua posizione progettata può lasciare parte della linguetta non incollata oppure far fuoriuscire la colla oltre il bordo del cartone ondulato. Un’incollatura accurata presuppone che il foglio sia correttamente posizionato al momento del suo arrivo alla stazione di incollatura; tuttavia, un allineamento impostato in fase di alimentazione non sempre si mantiene costante lungo le sezioni successive della macchina. Nella nostra LY2600 Piegatrice-incollatrice a due pezzi semiautomatica flessibile efficiente, affidabile e ad alta velocità, un sistema di doppia incollatura montato lateralmente fornisce al foglio un secondo riferimento di posizionamento proprio nella fase critica di applicazione della colla.
Perché le linee di colla si spostano anche dopo un’alimentazione precisa
Il foglio modifica la propria posizione più volte nel tragitto attraverso la piegatrice-incollatrice. Viene separato dallo stack, trasportato da cinghie, guidato verso la sezione di piegatura e infine condotto alla stazione di incollatura. Ciascuno di questi passaggi può introdurre uno spostamento minimo. Singolarmente, tali scostamenti sono trascurabili, ma si sommano progressivamente: il foglio che raggiunge i rulli incollatori potrebbe quindi trovarsi leggermente in una posizione diversa rispetto a quella con cui ha lasciato l’alimentatore.
Molti sistemi convenzionali di incollatura si basano su un unico riferimento di posizionamento, fissato all’inizio della linea. Se il foglio si sposta successivamente, l’unità incollatrice non dispone di alcun mezzo indipendente per compensare tale deviazione. La colla viene quindi applicata nella posizione effettiva occupata dal foglio, non necessariamente nella posizione ottimale prevista per la linguetta. Anche lo stato del cartone contribuisce al problema: fogli leggermente deformi, cinghie usurate e variazioni nello spessore del supporto influenzano tutti il tracciamento del foglio all’interno della macchina.
Le conseguenze si manifestano chiaramente nella scatola finita. Le linee di colla possono avvicinarsi di più a un bordo della linguetta rispetto all’altro; la larghezza della zona incollata può variare lungo la giuntura; talvolta alcune sezioni ricevono troppa colla, altre troppo poca. Le scatole con giunture deboli o irregolari richiedono ritrattamenti o vengono scartate, mentre la colla sprecata fuoriesce oltre il profilo della linguetta. Gli operatori reagiscono spesso regolando ripetutamente la posizione dell’incollatura durante la produzione, causando interruzioni e aumentando la dipendenza da valutazioni soggettive.
Dove la precisione di posizionamento della colla è cruciale, a seconda del tipo di scatola
Diverse applicazioni di scatole impongono requisiti differenti sulla resistenza della giuntura incollata. Le scatole per e-commerce e spedizioni parcellari vengono prodotte in grandi quantità e manipolate ripetutamente — dal riempimento alla selezione fino alla consegna. Una giuntura parzialmente incollata può aprirsi sotto questa sollecitazione, provocando danni al contenuto e resi delle spedizioni. Per queste scatole, un posizionamento costante della colla contribuisce direttamente a mantenere la chiusura della scatola lungo l’intera catena logistica.
Le scatole per grandi elettrodomestici e mobili devono contenere carichi più pesanti e sono spesso impilate in magazzini e sui camion. La linguetta incollata sopporta parte di questo carico. Se la linea di colla si discosta dalla posizione progettata, l’area effettivamente incollata si riduce esattamente nel punto in cui la scatola subisce la massima sollecitazione meccanica. Una linea di colla uniforme garantisce una distribuzione equilibrata del carico lungo la giuntura — requisito tanto più determinante quanto maggiore è la dimensione e il peso della scatola.
Le scatole esterne per prodotti alimentari e beni di consumo sono valutate non solo per resistenza, ma anche per aspetto estetico. La colla che fuoriesce dalla giuntura o lascia segni visibili sul cartone compromette l’immagine del prodotto contenuto, e i clienti possono rifiutare scatole con difetti evidenti. Questi utilizzatori richiedono una macchina in grado di mantenere la colla confinata entro i limiti della linguetta e di garantire giunture impeccabili su interi lotti di produzione.
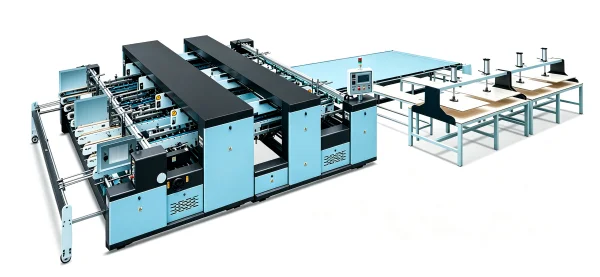
Funzionamento del sistema di doppia incollatura montato lateralmente
La sezione di incollatura della nostra macchina utilizza un sistema meccanico a rulli, dotato di due coppie distinte di cilindri per colla e pasta. Entrambe le coppie sono disponibili sia per incollaggio a caldo che a freddo, consentendo all’operatore di scegliere il metodo più adatto al tipo di cartone e alla colla impiegata; come opzione aggiuntiva è possibile integrare un sistema di nebulizzazione. Il sistema di doppia incollatura è montato lateralmente sulla macchina: questa configurazione è specificamente concepita per fornire un secondo riferimento di posizionamento del foglio durante la fase di incollatura, affiancando e rafforzando l’allineamento iniziale stabilito in fase di alimentazione.
Il principio è semplice e funzionale. Il primo posizionamento avviene all’atto dell’alimentazione e dell’allineamento del foglio. Un secondo riferimento, attivato nella fase di incollatura, permette di localizzare nuovamente il foglio immediatamente prima dell’applicazione della colla, riducendo significativamente lo scarto tra la posizione teorica impostata in ingresso e quella effettiva assunta dal foglio lungo il percorso. Poiché la colla viene applicata esclusivamente dopo questo secondo controllo di posizione, la linea di colla diventa meno sensibile agli scostamenti minimi verificatisi nelle fasi precedenti. Il risultato è una linea di colla che segue con maggiore fedeltà il profilo della linguetta.
Lo stesso principio si estende alla sezione di giunzione (splicing), dove l’interfaccia di saldatura impiega una doppia applicazione combinata a caldo e a freddo per ottenere un legame più robusto. Un dispositivo fotoelettrico guida i cilindri affinché la giunzione avvenga esattamente nel punto previsto, mentre sfere d’acciaio rivestite in plastica premono il cartone per rinforzare il legame e contemporaneamente ridurre il rumore operativo. Queste caratteristiche proseguono il lavoro di posizionamento avviato dai rulli incollatori e aiutano la giuntura a conservare l’accuratezza già definita nella fase di incollatura.
Nessun sistema di incollatura elimina tutte le fonti di variabilità. Fogli fortemente deformi, cartoni immagazzinati in condizioni non ottimali e colle non compatibili con il tipo di supporto continueranno comunque a influenzare i risultati finali. Il sistema di doppia incollatura montato lateralmente riduce però in modo mirato una causa specifica di errore — lo scostamento tra fase di alimentazione e fase di incollatura — mentre una gestione corretta del cartone e una scelta accurata della colla rimangono elementi imprescindibili per una produzione affidabile.
Applicazione costante della colla nella produzione quotidiana
Mantenere la colla entro i limiti della giuntura prevista consente di controllare i consumi e ridurre la necessità di regolazioni frequenti durante la produzione. Un posizionamento coerente della colla favorisce inoltre un’incollatura uniforme su tutto il lotto, sia che si utilizzi colla a caldo sia a freddo. La configurazione ottimale dipende dalle caratteristiche del cartone, dalle proprietà della colla e dai requisiti specifici di tenuta della giuntura per ogni tipo di scatola.
Produciamo la nostra LY2600 Piegatrice-incollatrice a due pezzi semiautomatica flessibile efficiente, affidabile e ad alta velocità direttamente nel nostro stabilimento, progettando il sistema di incollatura intorno alle esigenze concrete della produzione di scatole. Comprendendo i materiali che trattate e i risultati di incollatura che vi attendete, possiamo definire insieme una configurazione macchina perfettamente adatta al vostro processo produttivo.
 Scenari di Applicazione






