


La resistenza di incollaggio è uno dei fattori più determinanti nella produzione di scatole in cartone ondulato. Una piegatrice-incollatrice può funzionare ad alta velocità e produrre comunque scatole che cedono in corrispondenza della giunzione se il sistema di incollaggio sottostante non è progettato per tenere il passo. Con l'aumento della varietà di grammature, rivestimenti e ordini nell'industria dell'imballaggio, i produttori stanno prestando maggiore attenzione a come le loro attrezzature applicano la colla, non solo alla velocità di piegatura e incollaggio.
Dove i Metodi di Incollaggio Tradizionali Sono Insufficienti
La maggior parte delle piegatrici-incollatrici costruite attorno a un singolo sistema di colla a freddo condividono una serie di limitazioni note. La colla a freddo necessita di tempo per fare presa e questo tempo di sosta impone un limite pratico alla velocità della linea, senza rischiare giunzioni deboli o incomplete. Le condizioni dell'officina aggiungono un'altra variabile: in ambienti umidi o durante i mesi più freddi, la colla a freddo può polimerizzare in modo non uniforme, rendendo la resistenza di incollaggio meno prevedibile da una lavorazione all'altra. I cartoni più pesanti e le superfici laminate o rivestite aggravano ulteriormente il problema, poiché la sola colla a freddo spesso fatica a ottenere un contatto pieno e uniforme su questi materiali meno porosi.
Il meccanismo di applicazione stesso introduce ulteriori rischi. L'applicazione di colla basata su spazzole o ruote tende a distribuire l'adesivo in modo non uniforme, specialmente quando i componenti si usurano con l'uso continuo. Una ruota per colla che dopo mesi di funzionamento ha perso la sua precisione originale lascerà dei vuoti in alcune aree e accumuli eccessivi in altre, e nessuno dei due risultati è positivo per la qualità della giunzione o per la pulizia a valle. Molte di queste strutture più semplici sono anche costruite attorno a un unico tipo di colla, il che lascia poco spazio per adattarsi quando un ordine richiede un substrato diverso o una tempistica di consegna più rapida.
La precisione dell'incollaggio e il posizionamento dei pannelli sono più strettamente collegati di quanto possa sembrare a prima vista. Quando i gruppi di ruote per colla su una macchina non sono correttamente abbinati o sincronizzati, le scatole possono uscire dalla linea inclinate o disallineate, specialmente all'aumentare della velocità di produzione. Questo tipo di errore di posizionamento secondario tende a manifestarsi gradualmente, presentandosi come un lento aumento della percentuale di scarto piuttosto che come un singolo e evidente guasto, il che lo rende più difficile da individuare e più costoso da risolvere una volta che diventa un problema ricorrente sulla linea.
Cosa è Cambiato nella Tecnologia di Incollaggio
Una struttura di incollaggio a rullo meccanico risolve gran parte di questo problema alla fonte. Invece di fare affidamento su un singolo punto di contatto o su una passata di spazzola, il rullo applica l'adesivo attraverso un contatto di rotolamento continuo con la superficie del cartone, producendo una pellicola di colla più uniforme e riducendo i vuoti e gli accumuli che derivano da metodi di applicazione meno costanti. Questa struttura tende anche a mantenere la sua precisione più a lungo in condizioni di funzionamento continuo, poiché l'azione di rotolamento distribuisce l'usura in modo più uniforme rispetto a una spazzola fissa o al bordo di una ruota stretta.
Abbinare questo meccanismo a rullo con la capacità di immersione sia nella colla a caldo che in quella a freddo offre ai produttori una maggiore flessibilità per abbinare l'adesivo al lavoro, piuttosto che il lavoro all'adesivo. La colla a caldo (hot melt) polimerizza rapidamente, supportando lavorazioni più veloci e continue dove il tempo di sosta è limitato e la tempistica di consegna è importante. La colla a freddo rimane una scelta valida per particolari substrati o requisiti di produzione specifici in cui le sue proprietà sono più adatte. Avere entrambe le opzioni integrate nella stessa sezione di incollaggio significa che i team di produzione possono regolare il loro approccio ordine per ordine, senza dover riconfigurare la macchina o utilizzare attrezzature separate per diversi tipi di colla.
Alcuni ordini richiedono più di quanto una passata a rullo su tutta la superficie possa offrire, in particolare scatole con geometrie complesse o cartoni speciali dove un posizionamento preciso e localizzato dell'adesivo è più importante di una copertura estesa. Un sistema di spruzzatura opzionale colma questa lacuna, applicando la colla dove è effettivamente necessaria e riducendo gli sprechi nei lavori in cui una passata a rullo completa utilizzerebbe più materiale del necessario.
Il problema del posizionamento secondario viene affrontato direttamente attraverso la configurazione dei gruppi di ruote per colla stessi. Strutturare la sezione di incollaggio attorno a due gruppi di ruote per colla, entrambi configurati per l'applicazione a freddo, fornisce alla macchina una base più stabile per mantenere allineati i pannelli mentre si muovono alla velocità di produzione. Invece di dipendere da un singolo punto di applicazione per gestire sia la precisione dell'incollaggio che il posizionamento, la configurazione a doppio gruppo distribuisce questa responsabilità: questo è un fattore determinante per cui le scatole rimangono allineate durante cicli di produzione più veloci.
Come Questi Elementi Lavorano Insieme nella Pratica
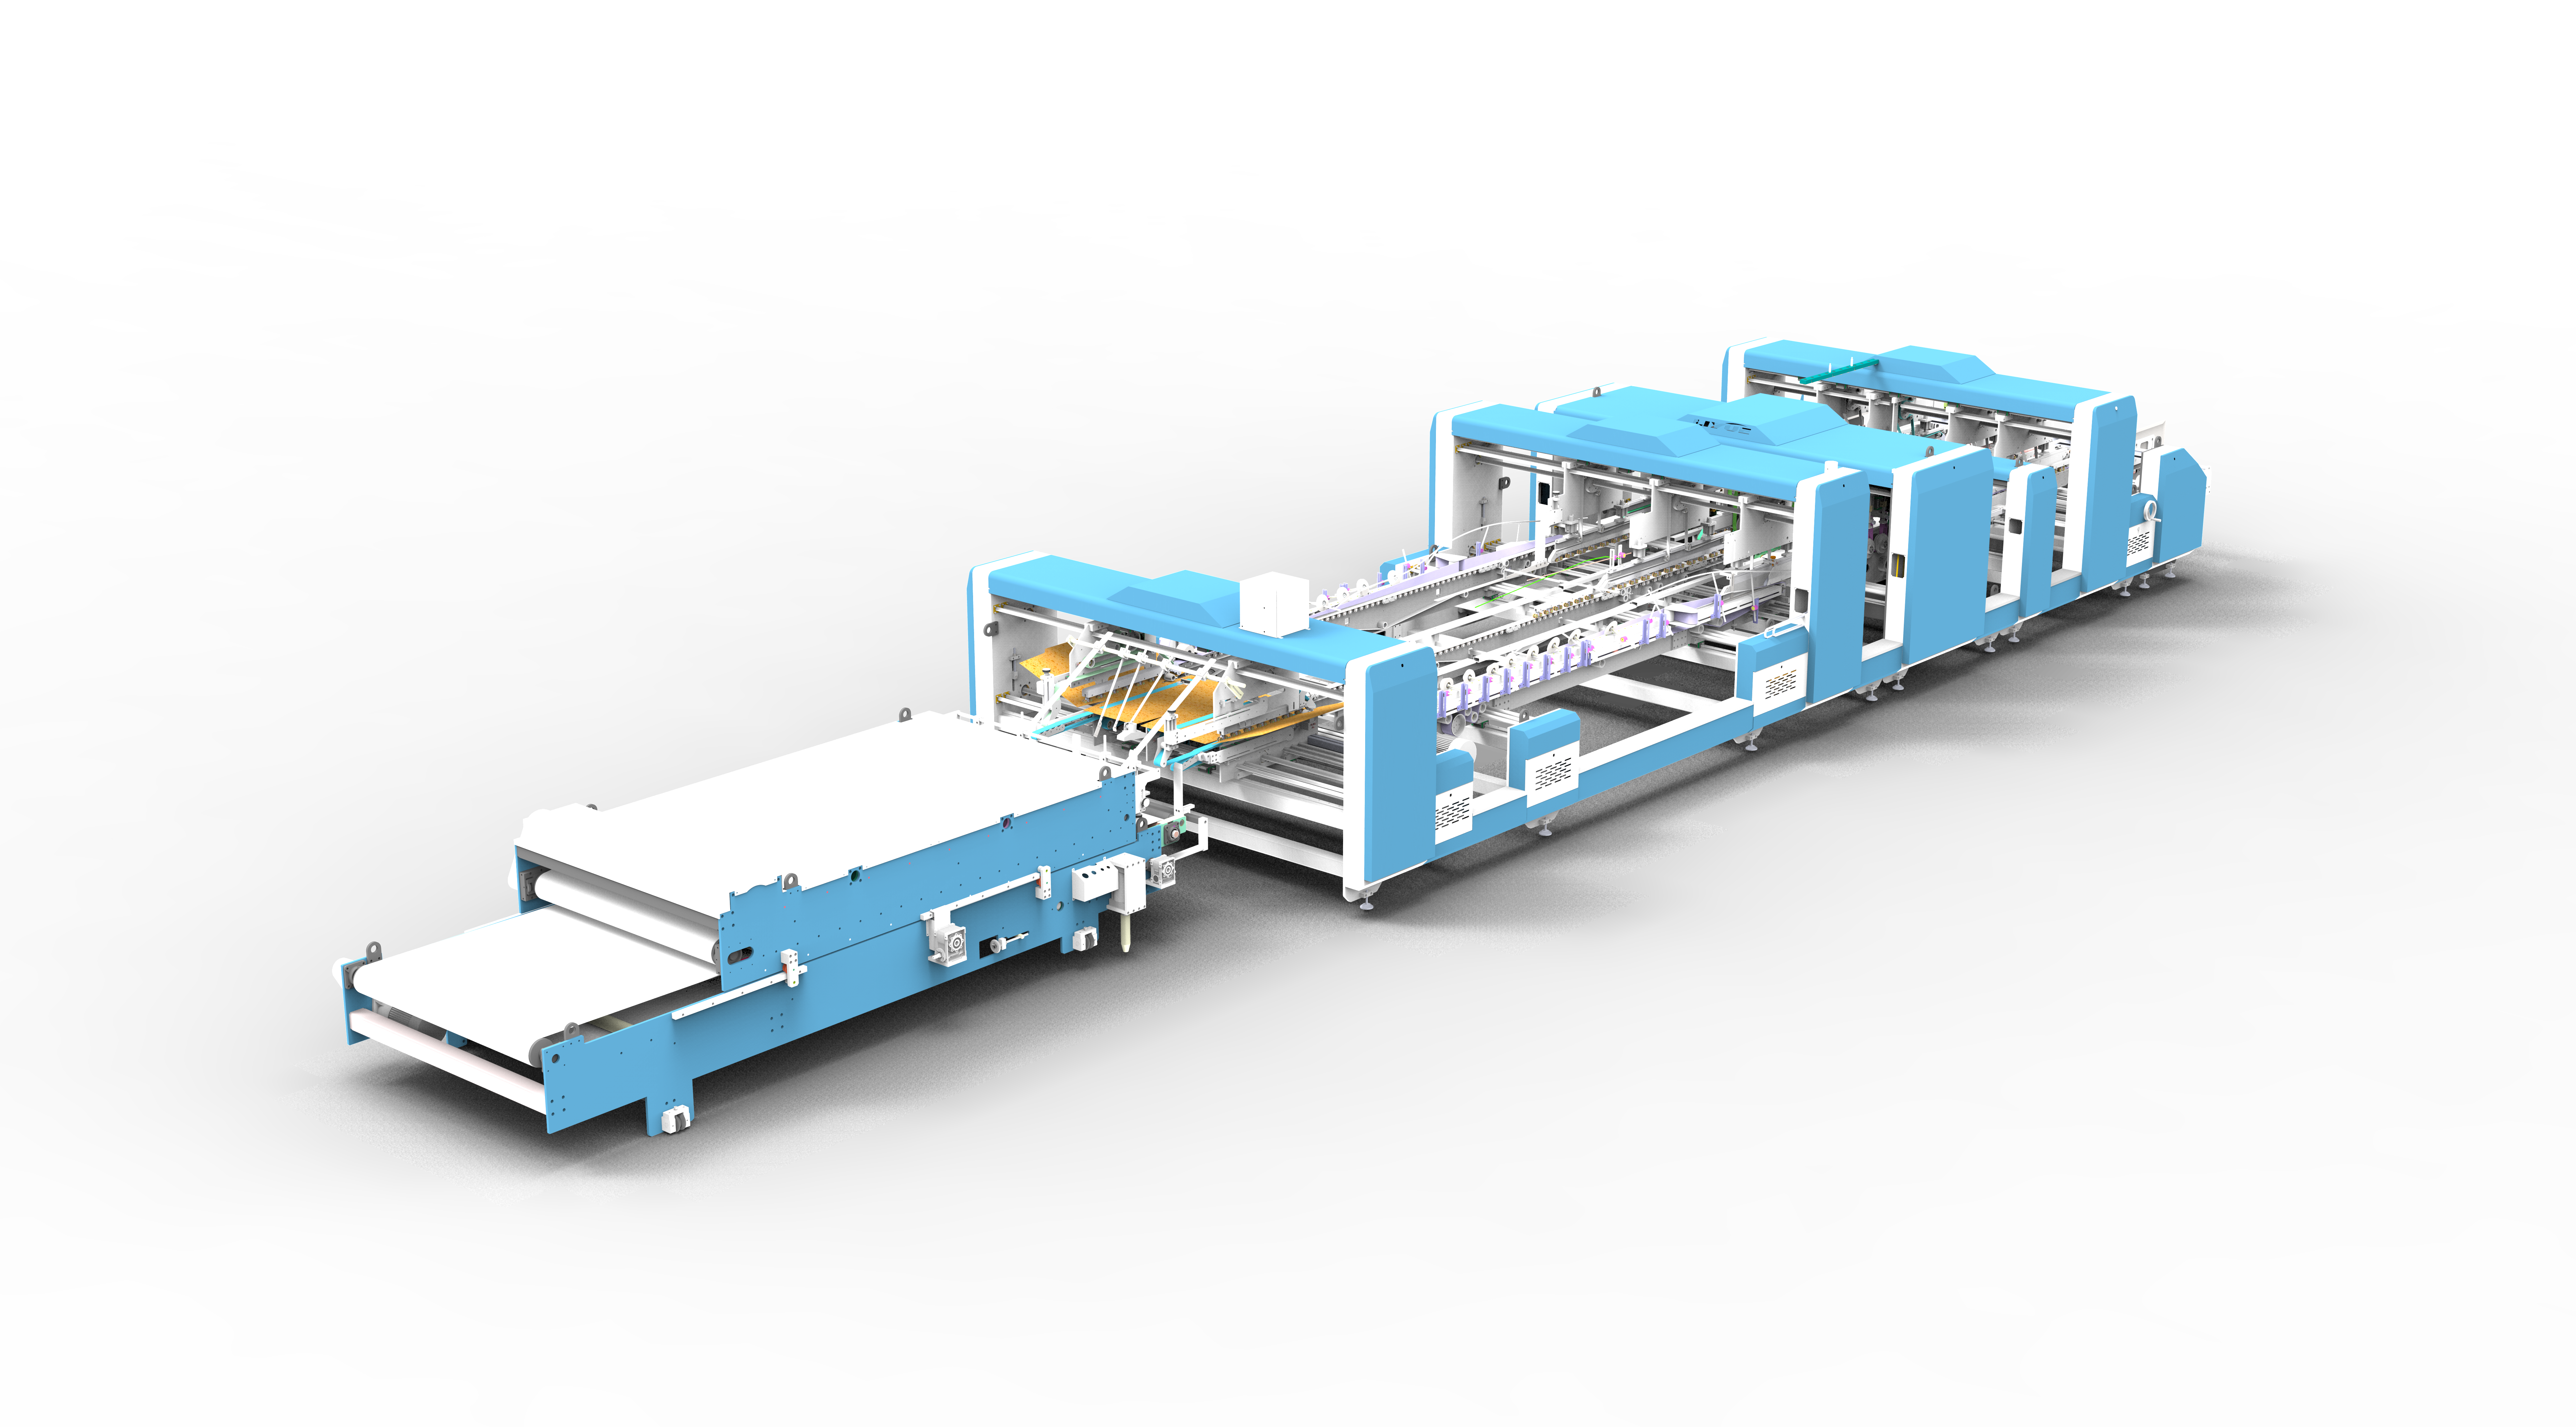
Nessuno di questi componenti risolve l'intero problema da solo: i guadagni derivano da come sono integrati. La sezione di incollaggio di una piegatrice-incollatrice, costruita attorno all'applicazione a rullo meccanico, alla capacità di immersione a caldo e a freddo, a un sistema di spruzzatura opzionale e a doppi gruppi di ruote per colla a freddo, è progettata per affrontare la sfida dell'incollaggio da diverse angolazioni contemporaneamente: copertura uniforme dell'adesivo grazie alla struttura a rullo, flessibilità per cambiare tipo di colla in base all'ordine, applicazione mirata dove una passata a rullo completa non è la soluzione ideale e un allineamento più affidabile dei pannelli grazie alla configurazione a doppio gruppo di ruote.
Per i produttori che valutano le attrezzature, il valore pratico di questo tipo di sezione di incollaggio integrata si manifesta in alcuni modi concreti sul reparto produttivo. La costanza della giunzione diventa meno dipendente dalla temperatura e dall'umidità dell'officina, poiché la macchina non è limitata a un singolo tipo di colla che si comporta in modo non uniforme al di fuori di un ristretto intervallo di condizioni. La flessibilità del substrato migliora, poiché i cartoni più pesanti o rivestiti che mettono in difficoltà la sola colla a freddo possono essere gestiti con l'applicazione di colla a caldo. Inoltre, i problemi di allineamento che spesso derivano da gruppi di ruote per colla non corrispondenti diventano meno probabili che si trasformino in un problema ricorrente di scarto, poiché la struttura a doppio gruppo è progettata per gestire la precisione del posizionamento come parte del processo di incollaggio, e non come un ripensamento.
Il Nostro Approccio alla Progettazione della Sezione di Incollaggio
Questo è il ragionamento alla base della sezione di incollaggio delle nostre macchine piegatrici-incollatrici: applicazione a rullo meccanico per una copertura uniforme, doppia capacità di immersione a caldo e a freddo in modo che i team di produzione non siano vincolati a un solo tipo di colla, un sistema di spruzzatura opzionale per ordini che richiedono un'applicazione più precisa e doppi gruppi di ruote per colla a freddo configurati per supportare un posizionamento secondario accurato alla velocità di produzione. Come produttore che lavora direttamente con produttori di scatole in cartone ondulato, su una vasta gamma di substrati e volumi di ordini, abbiamo costruito questa configurazione attorno alle sfide di incollaggio che si presentano effettivamente sul reparto produttivo, non solo a quelle facili da risolvere sulla carta.
Se stai valutando come ridurre i tempi di fermo legati all'incollaggio, migliorare la costanza tra diversi tipi di cartone o comprendere meglio come è progettata la sezione di incollaggio di una piegatrice-incollatrice, il nostro team tecnico è disponibile per illustrare in dettaglio le specifiche o organizzare una dimostrazione dell'attrezzatura in funzione. Contattaci per discutere quale configurazione si adatta alla tua linea di produzione e ai substrati con cui lavori più frequentemente.
 Prodotti



