


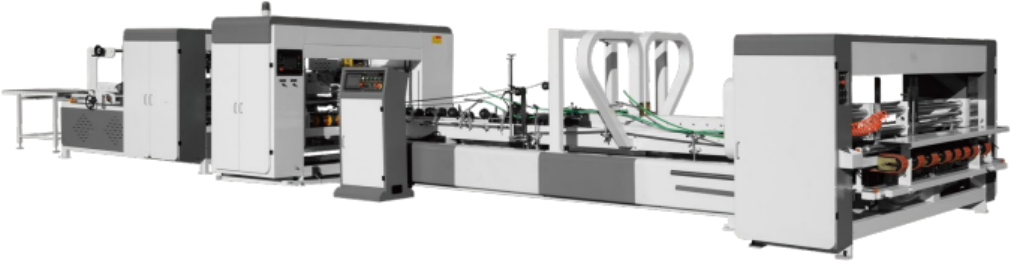
Comprendere come viene prodotto un cartone richiede più che osservare singole fasi di lavorazione. Il flusso di lavoro completo determina l'efficienza con cui ogni foglio si muove dall'alimentazione iniziale, attraverso l'incollatura, la piegatura, la calibrazione, la graffatura e l'impilamento finale. La nostra LYQZD2600 Piegaincollatrice e graffatrice automatica ad alta velocità con struttura robusta per impieghi gravosi integra queste operazioni in un'unica linea di produzione continua, riducendo la movimentazione superflua dei materiali tra i singoli processi.
Troppi Trasferimenti, Troppe Opportunità di Errore
Su una linea convenzionale, un foglio passa tipicamente attraverso diverse stazioni indipendenti: alimentazione, incollatura, piegatura, incollatura o graffatura, e quindi conteggio e impilamento. Ciascuna di queste può trovarsi su un proprio pezzo di attrezzatura, a volte anche su una linea completamente separata. Il passaggio del foglio da una stazione all'altra dipende solitamente dal carico o scarico manuale, oppure da un nastro trasportatore che collega due macchine non progettate per funzionare come un unico sistema.
Ognuno di questi trasferimenti rappresenta un punto in cui qualcosa può andare storto. Un foglio può spostarsi dalla posizione durante un trasferimento manuale, arrivare alla stazione successiva leggermente disallineato o semplicemente muoversi a un ritmo diverso rispetto all'attrezzatura che lo precede o lo segue. Quando ogni stazione imposta anche i propri parametri, come la quantità di colla, l'angolo di piega o la velocità di alimentazione, piccole incongruenze in ogni fase tendono ad accumularsi piuttosto che annullarsi, e il cartone finito può presentare dimensioni o una copertura di colla che variano più del previsto durante una tiratura.
Ciò rende anche la risoluzione dei problemi più difficile del necessario. Se una scatola finita risulta difettosa, risalire all'origine del problema significa controllare diverse stazioni indipendenti, piuttosto che un unico processo continuo. Più punti di interruzione ha un flusso di lavoro, più tempo richiede tale indagine e più tempo di produzione viene assorbito nel trovare una risposta piuttosto che nel risolvere il problema.
Seguire un Foglio Attraverso una Linea Continua
Abbiamo costruito la nostra piegatrice-incollatrice-graffatrice automatica partendo da un'idea diversa: mantenere il foglio su un'unica linea dal momento in cui viene alimentato fino a quando esce come cartone finito, in modo che non ci sia alcun punto in cui debba essere raccolto, riposizionato o passato a un'attrezzatura separata.
La sequenza inizia con l'alimentazione automatica a nastro aspirante, che preleva i fogli uno alla volta sulla linea a un ritmo controllato e costante. Poiché l'alimentazione imposta il ritmo per tutto ciò che segue a valle, mantenerla automatizzata e coerente è ciò che consente al resto della linea di funzionare senza attendere input manuali tra un foglio e l'altro.
Da lì, il foglio passa direttamente all'incollatura automatica. Poiché l'incollatura segue l'alimentazione sulla stessa linea anziché su una macchina separata, l'applicazione della colla è temporizzata in base alla posizione del foglio quando arriva, piuttosto che dipendere dalla precisione con cui un operatore lo ha riposizionato dopo un trasferimento. La piegatura automatica viene subito dopo, portando il foglio incollato direttamente alla fase di piegatura senza richiedere un nuovo punto di riferimento o una fase di riallineamento manuale.
La calibrazione automatica avviene lungo questa sequenza, anziché essere posizionata in un unico punto fisso. Mentre il foglio si muove dall'alimentazione alla piegatura, la calibrazione controlla e regola continuamente la sua posizione: questo è ciò che consente alla fase finale di incollatura o graffatura di partire da un punto di riferimento accurato, invece di accumulare piccoli errori ereditati dalle fasi precedenti.
La linea passa quindi alla modalità di incollatura o graffatura, a seconda del cartone da produrre. Entrambe le modalità condividono le stesse fasi di alimentazione, piegatura e calibrazione che le precedono, quindi passare da un cartone incollato a uno graffato non significa riconfigurare una macchina separata o riavviare il foglio su una linea diversa. In modalità incollatura, la sequenza funziona a velocità meccaniche fino a circa 180 metri al minuto. In modalità graffatura, la velocità media di graffatura è di circa 80 metri al minuto, con una distanza di graffatura regolabile tra 30 e 120 millimetri per adattarsi alle diverse specifiche del cartone.
Una volta completata l'incollatura o la graffatura, il cartone finito prosegue direttamente verso l'imballaggio, con un accessorio opzionale per la piegatura dei lembi disponibile per i cartoni che ne necessitano, prima di passare all'uscita del prodotto finito e al conteggio e impilamento automatici. Il foglio che è entrato come cartone piatto all'inizio della linea esce come cartone finito e impilato, senza essere mai stato rimosso dal processo nel frattempo.
Perché i Trasferimenti Contano Quanto la Velocità
Il risultato pratico del mantenere un foglio su una linea continua è che il numero di punti di trasferimento diminuisce drasticamente rispetto a una configurazione composta da stazioni separate. Meno punti di trasferimento significano meno opportunità per un foglio di spostarsi, meno punti in cui la temporizzazione tra le stazioni può divergere e, in generale, meno movimentazione manuale tra la prima alimentazione e l'ultimo impilamento.
Eseguire la calibrazione in modo continuo attraverso la sequenza, piuttosto che solo in una stazione, cambia anche il modo in cui la coerenza si accumula durante una tiratura di produzione. Invece di ogni fase che lavora con il proprio punto di riferimento impostato indipendentemente, la linea trasporta una posizione calibrata attraverso l'incollatura, la piegatura e la graffatura: questo è ciò che mantiene le dimensioni del cartone più vicine tra loro dal primo pezzo all'ultimo di una tiratura.
Ci sono anche vantaggi pratici per la risoluzione dei problemi. Quando un cartone finito presenta un difetto, controllare un'unica linea continua è un processo più diretto che risalire all' problema attraverso diverse macchine separate, ciascuna con le proprie impostazioni. Quel percorso più breve dal notare un problema all'identificarne la fonte tende a tradursi in meno tempi di fermo quando è necessario un intervento di regolazione.
Progettata sull'Idea che il Flusso di Lavoro Sia il Vero Vantaggio
Progettiamo la nostra piegatrice-incollatrice-graffatrice automatica ad alta velocità completamente automatica partendo dal presupposto che la qualità del passaggio da una fase all'altra sia importante quanto la velocità con cui ogni singola fase funziona da sola. Una linea di produzione può avere una stazione di incollatura veloce e una stazione di graffatura veloce, eppure perdere tempo e coerenza in ogni punto in cui un foglio deve essere spostato manualmente tra di esse.
Ogni fase della nostra linea, dall'alimentazione a nastro aspirante all'incollatura, piegatura, calibrazione e incollatura o graffatura, è progettata per funzionare come un'unica sequenza connessa, piuttosto che come una serie di stazioni indipendenti collegate successivamente. Questa continuità è ciò che consente alla linea di mantenere dimensioni costanti del cartone durante l'intera tiratura, indipendentemente dalla modalità in cui sta operando.
Se desiderate vedere come questo flusso di lavoro si applica ai cartoni specifici che producete, saremo lieti di illustrarvi la sequenza in maggiore dettaglio o organizzare una dimostrazione della linea in funzione.
 Prodotti



