


Mesin folder gluer kardus gelombang melakukan banyak tindakan kecil dalam beberapa detik. Selembar bahan kosong (blank) dimasukkan, diposisikan, diberi lem, dilipat, disambung, dan dikirimkan. Komponen pneumatik mengendalikan gerakan linear cepat. Komponen listrik mendeteksi, mengambil keputusan, dan menggerakkan sistem. Kualitas kotak kardus jadi bergantung pada seberapa baik komponen-komponen mesin bekerja secara terkoordinasi.
Di Mana Koordinasi Mengalami Gangguan dalam Produksi Nyata
Waktu (timing) merupakan salah satu tantangan utama. Setiap tindakan pneumatik memerlukan waktu: sinyal dikirim, katup terbuka, dan udara bertekanan menggerakkan mekanisme. Pemberian lem pun melibatkan jeda antara sinyal kendali dan saat perekat benar-benar mencapai permukaan kardus. Ketika kecepatan mesin berubah atau posisi kardus bergeser, penyesuaian waktu harus dilakukan secara tepat. Jika tidak, lem dapat jatuh di luar area yang ditentukan.
Suplai udara juga merupakan faktor penting lainnya. Pengiriman perekat sering mengandalkan udara bertekanan, sehingga tekanan yang stabil sangat penting untuk penerapan yang konsisten. Sistem harus mempertahankan tekanan yang sesuai guna menyalurkan perekat secara merata dan menggerakkan silinder pneumatik dengan lancar. Fluktuasi tekanan dapat menyebabkan garis lem yang tidak merata serta gerakan mekanis yang tidak konsisten.
Penyusunan mesin konvensional dapat menimbulkan kesulitan tambahan. Komponen pneumatik dan listrik mungkin memerlukan penyesuaian terpisah, yang sering kali mengandalkan operator untuk melakukan koreksi selama pergantian produksi. Tanpa kendali terkoordinasi dan pengaturan yang dapat diulang, hasilnya dapat bervariasi antar-operator maupun antar-jalur produksi.
Masalah-masalah ini memengaruhi berbagai aplikasi kotak kardus secara nyata. Kotak kardus peralatan besar dapat ditumpuk hingga lima unit atau lebih tinggi, sehingga pemosisian akurat dan sambungan yang kokoh menjadi penting untuk stabilitas tumpukan. Kotak kardus makanan yang bergerak melalui jalur pengemasan otomatis memerlukan dimensi yang konsisten guna mencegah gangguan selama proses konveyor dan paletisasi. Kotak kardus hadiah bercetak juga memerlukan penempatan lem yang teliti, karena perekat yang diletakkan di posisi salah dapat meninggalkan bekas pada permukaan yang terlihat dan memengaruhi penampilan akhir.
Fungsi Masing-Masing Kelompok Komponen
Komponen pada mesin folder gluer memiliki tujuan berbeda, namun semuanya harus bekerja secara terkoordinasi agar produksi berjalan lancar.
Komponen pneumatik—terutama silinder dan katup solenoid—mengendalikan gerakan yang memerlukan kecepatan dan konsistensi tinggi. Komponen ini umumnya digunakan untuk tindakan seperti mendorong, menekan, dan memposisikan lembaran kardus, di mana gerakan mekanis langsung diperlukan.
Komponen kendali listrik mengelola operasi dan pengaturan mesin. PLC mengoordinasikan urutan program, sedangkan layar sentuh memungkinkan operator menyesuaikan parameter produksi. Relay dan kontaktor mengendalikan rangkaian listrik, sementara konverter frekuensi mengatur kecepatan motor agar sesuai dengan berbagai kebutuhan operasional.
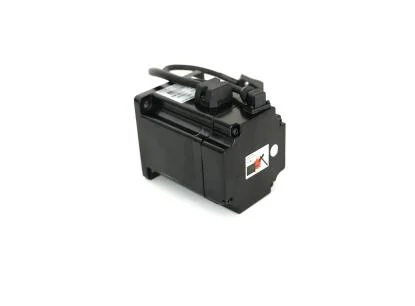
Sensor dan komponen penggerak membantu menjaga ketepatan pemosisian dan pergerakan lembaran kardus. Sensor fotolistrik mendeteksi keberadaan dan posisi lembaran kardus, motor servo mengendalikan pergerakan sabuk, dan motor penyetel menggerakkan pelat penuntun untuk menyesuaikan berbagai ukuran kotak kardus.
Setiap kelompok memiliki peran spesifik, namun produksi andal bergantung pada bagaimana komponen-komponen tersebut saling merespons. Ketika deteksi, gerakan, dan kendali terkoordinasi dengan baik, mesin mampu mempertahankan konsistensi dalam pemasukan bahan, pelipatan, dan pemberian lem sepanjang jalur produksi.
Mengapa Koordinasi Lebih Penting Daripada Komponen Tunggal Mana Pun
Pada bagian penyambungan (splicing), komponen-komponen harus bekerja secara berurutan guna menyambung dua lembaran kardus secara akurat. Sebuah sensor mendeteksi posisi lembaran kardus, PLC mengoordinasikan langkah-langkah berikutnya, dan sabuk penggerak servo membimbing lembaran kardus ke posisi yang tepat. Mekanisme penekan menahan lembaran kardus agar tetap stabil selama proses pemberian lem. Jika salah satu langkah tidak sinkron, sambungan dapat bergeser atau lem dapat meleset dari targetnya.
Komponen yang andal saja tidak menjamin hasil yang konsisten. Mesin folder gluer modern menggabungkan kendali PLC, operasi layar sentuh, serta penyetelan elektrik guna menyederhanakan penyusunan awal dan pergantian produksi antar-ukuran kotak kardus. Kendali terkoordinasi membantu operator menyesuaikan pengaturan dan mempertahankan stabilitas produksi.
Udara bertekanan yang bersih dan kering, perawatan berkala, bahan kosong (blank) yang akurat, serta perekat yang sesuai juga sangat penting. Ketika faktor-faktor ini bekerja secara sinergis, mesin mampu mempertahankan penyambungan yang akurat dan pemberian lem yang konsisten.
Cara Mesin Kami Mengintegrasikan Komponen-Komponen Ini
Mesin folder gluer kardus gelombang kami dibangun berdasarkan kendali PLC dan layar sentuh. Output, kecepatan, serta penghitungan jumlah unit diatur di satu tempat. Pendekatan ini sangat membantu produsen kotak kardus makanan yang pelanggannya menjalankan jalur pengemasan otomatis, karena setiap kotak kardus keluar dari mesin dalam bentuk yang identik.
Pelat penuntun digerakkan oleh sekrup pengarah elektrik dengan fungsi memori. Pesanan ulang dapat dipanggil kembali dari pengaturan yang tersimpan. Untuk kotak kardus hadiah bercetak yang kembali setiap musim liburan, fungsi ini menjaga hasil pelipatan tetap sama dari tahun ke tahun. Operator tidak perlu menyetel ulang semua parameter secara manual.
Pada bagian penyambungan (splicing), sabuk penggerak servo dan panduan fotolistrik bekerja secara sinergis bersama fungsi penekanan serta pelapisan ganda panas-dingin (hot and cold double coating). Untuk kotak kardus peralatan besar, kombinasi ini mendukung penyelarasan yang akurat dan sambungan yang kokoh. Mesin tidak memilih jenis kardus, gaya kotak, atau jenis perekat—keputusan tersebut tetap menjadi tanggung jawab produsen kotak kardus. Tugas utama mesin adalah mewujudkan desain yang telah dipilih secara andal dan dapat diulang.
Bagian pemberian lem menerapkan perekat menggunakan rol mekanis. Sistem ini dapat menggunakan lem panas atau lem dingin, dan sistem semprot lem tersedia sebagai opsi tambahan. Pemasukan bahan dengan hisap (suction feeding) yang stabil di bagian masuk serta pelipatan dan pengetukan (patting) berkala di bagian keluar melengkapi seluruh urutan proses.
Produksi Andal dengan Mesin Folder Gluer Kardus Gelombang Kami
Produksi andal bergantung pada seberapa baik komponen pneumatik, kendali listrik, sensor, dan penggerak servo saling bekerja sama. Pada mesin folder gluer kardus gelombang dua bagian otomatis penuh kami, komponen-komponen ini terkoordinasi secara menyeluruh dalam proses pemasukan bahan, penyambungan, pelipatan, dan pemberian lem sepanjang siklus produksi. Pengaturan yang dapat dipanggil kembali (recallable settings) juga memudahkan pengelolaan pesanan ulang, sehingga mengurangi kebutuhan penyesuaian manual berulang saat beralih antar-ukuran kotak kardus.
 Skenario Aplikasi





