


Kardus bergelombang dijual berdasarkan tipe gelombangnya, dan huruf-huruf A, B, C, E, dan F memberikan informasi penting kepada perancang kotak mengenai kekuatan struktural, kualitas permukaan cetak, serta kemampuan peredaman benturan. Perbedaan-perbedaan ini juga memengaruhi kinerja pelipatan dan pengeleman. Setiap profil gelombang memberikan ketebalan, kekakuan, dan perilaku penggoresan (creasing) yang unik pada kardus, sehingga mesin folder gluer kardus gelombang harus mampu menangani sifat-sifat tersebut secara konsisten saat setiap lembaran kardus (blank) melewati jalur produksi. Pemilihan tipe gelombang yang sesuai dan penyesuaiannya dengan proses pelipatan membantu produsen kotak mencapai lipatan yang bersih, ikatan yang andal, serta kualitas kotak yang konsisten.
Apa yang Diubah oleh Tinggi Gelombang pada Kardus
Kelima tipe gelombang standar masing-masing menempati rentang kinerja tertentu, dan pemilihan tipe yang keliru dapat menimbulkan kerugian bagi pembeli—berupa kerusakan produk, biaya pengiriman tambahan, atau penurunan tampilan hasil cetak. Tinggi gelombang merupakan variabel utama, dan seluruh efek lainnya berasal darinya. Gelombang yang lebih tinggi—seperti tipe A—menghasilkan kardus dengan kompresi vertikal (top-to-bottom) yang tinggi dan peredaman benturan yang baik, namun tahanan terhadap tekanan datar (flat crush) relatif rendah. Sebaliknya, profil yang lebih tipis mengorbankan kemampuan peredaman demi permukaan yang lebih halus. Di antara semua tipe, gelombang B memiliki ketahanan sangat baik terhadap penghancuran (crushing), menyediakan permukaan cetak yang unggul, serta mudah digores (scoring), sehingga sangat cocok untuk peralatan pelipatan dan penyegelan otomatis. Gelombang C berada di antara keduanya: kekuatan tahan tekanan datar-nya hampir dua kali lipat dibandingkan gelombang B, tetapi kekuatan kompresi vertikal-nya lebih rendah. Gelombang C juga merupakan profil yang paling sering ditemui oleh produsen kotak, karena merupakan tipe gelombang paling umum yang digunakan dalam kardus dan kotak.
Konstruksi berdinding ganda (double-wall) menggabungkan dua profil gelombang dan sekali lagi mengubah karakteristik keseluruhan. Sebagai contoh, kombinasi gelombang E dan B digambarkan menghasilkan permukaan cetak yang halus sekaligus meningkatkan kekakuan dan ketahanan terhadap benturan. Bagi jalur pelipatan, konsekuensi praktisnya sederhana: ketebalan, kekakuan, dan karakter permukaan kardus bervariasi dari satu lembaran ke lembaran berikutnya—dan masing-masing faktor tersebut memengaruhi cara kardus bereaksi saat digores, dilipat, dilem, serta ditekan.
Di Mana Ketebalan Kardus Menyebabkan Masalah pada Jalur Pelipatan
Peralatan umumnya disetel untuk kardus tertentu yang sudah akrab, dan masalah muncul ketika kardus diganti. Salah satu panduan teknis mencatat bahwa banyak jalur pembuat kotak (case erector lines) dikonfigurasi khusus untuk kardus berdinding tunggal (single wall) gelombang C standar, sehingga perubahan ketebalan (caliper) memengaruhi proses penggoresan, kecepatan jalur, dan penyetelan alat bantu (tooling). Logika yang sama berlaku pula pada proses pelipatan dan pengeleman. Kardus tebal menahan pelipatan lebih kuat, cenderung kembali ke bentuk semula (spring back) di area lipatan (crease), dan bahkan dapat hancur jika tekanan penekanan terlalu tinggi. Sebaliknya, kardus tipis melipat dengan tajam, tetapi dapat menunjukkan garis lipatan atau bekas tekanan pada permukaan jika ditangani kasar—faktor krusial bagi kotak cetak. Perilaku lem pun berbeda. Ketebalan kardus dan karakter permukaannya mengubah luas area kontak pada sambungan (seam), sehingga garis lem yang ideal untuk satu jenis kardus bisa menjadi terlalu tipis atau terlalu tebal pada jenis kardus lainnya.
Peralatan tradisional manual dan semi-otomatis dasar menyerahkan penyesuaian-penyesuaian ini sepenuhnya kepada operator. Tekanan, posisi panduan (guide), dan volume lem diatur berdasarkan perasaan (by feel), sehingga hasil akhir sangat bergantung pada pengalaman operator—dan mengembalikan pengaturan sebelumnya pun umumnya hanya mengandalkan ingatan. Tambahan proses pencetakan dan pelapisan (coating) memperkenalkan variabel lain: jenis tinta, vernis, serta lapisan penghalang (barrier coating) dapat memengaruhi kinerja lem. Oleh karena itu, pabrik kotak yang memproses beberapa tipe gelombang dalam satu minggu akan berulang kali menghadapi rangkaian masalah yang sama: lipatan tidak rata, sambungan tidak konsisten, serta waktu persiapan ulang (reset) yang panjang antar-job.
Penyesuaian Tipe Gelombang dengan Jenis Kotak yang Umum Dibuatnya
Tipe gelombang yang berbeda cenderung digunakan untuk jenis kotak yang berbeda pula, dan tiap kombinasi tersebut menuntut kebutuhan khusus dari jalur pelipatan. Gelombang halus seperti E dan F umum digunakan pada kotak ritel dan kotak cetak, di mana kualitas permukaan sangat penting dan hasil lipatan harus tampak bersih. Gelombang B dan C mencakup sebagian besar kotak pengiriman, yang diproduksi dalam volume besar dan dinilai terutama berdasarkan keandalan sambungan serta keseragaman bentuk persegi (squareness). Kardus berdinding tebal dan berdinding ganda biasanya digunakan pada kotak berukuran besar dan berat. Sebagai contoh, kardus gelombang A telah digunakan untuk kemasan furnitur, peralatan rumah tangga, serta kemasan dalam berbagai jenis barang.
Arah gelombang juga penting dalam desain. Para spesifikator mencatat bahwa orientasi gelombang relatif terhadap beban memengaruhi kemampuan tumpukan (stacking strength) dan kekuatan potong mati (die-cut strength). Mesin folder gluer tidak mengubah orientasi ini, tetapi harus mampu menangani lembaran kardus (blanks) dalam arah apa pun yang ditentukan desain. Dalam setiap kasus, peran mesin tetap sama: mesin tidak memilih tipe gelombang, kelas kardus, maupun gaya kotak—semua keputusan tersebut tetap berada di tangan produsen kotak dan pelanggan. Tugas utama mesin adalah melipat dan mengikat kardus yang telah dipilih secara konsisten, sehingga kotak yang diproduksi hari ini identik dengan kotak yang diproduksi bulan lalu menggunakan spesifikasi yang sama.
Cara Mesin Folder Gluer Kardus Gelombang Kami Menangani Perubahan Jenis Kardus
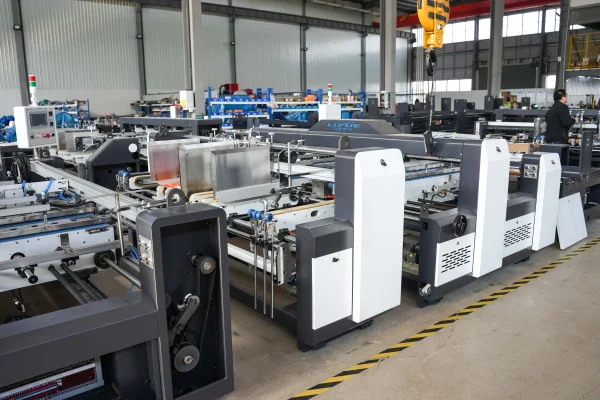
Mengganti jenis kardus sebagian besar berkaitan dengan penyesuaian pengaturan, dan di sinilah sistem penyesuaian mesin kami menunjukkan keunggulannya. Pelat panduan (guide plates) digerakkan oleh sekrup pengarah listrik (electric leading screws) yang dilengkapi fungsi memori, sehingga kombinasi kardus dan kotak yang pernah dijalankan sebelumnya dapat dipanggil kembali dari pengaturan tersimpan—tanpa perlu disetel ulang secara manual. Bagi pabrik yang berganti-ganti antara bahan cetak tipis dan kardus pengiriman tebal, pengaturan tersimpan ini mempercepat waktu persiapan dan menjaga hasil yang dapat diulang secara konsisten dari satu produksi ke produksi berikutnya.
Bagian pengeleman mendukung separuh tugas kedua. Perekat diaplikasikan menggunakan rol mekanis, dan mesin mampu menjalankan lem panas (hot glue) atau lem dingin (cold glue), dengan sistem semprot (spray glue) tersedia sebagai opsi tambahan. Mengingat kardus dengan tipe gelombang berbeda menampilkan permukaan dan kondisi ikat yang berbeda pula, produsen kotak dapat memilih metode pengeleman yang paling sesuai untuk masing-masing jenis kardus; tujuan bagian ini adalah menghasilkan garis lem dengan ketebalan yang stabil—terlepas dari jenis kardus yang sedang dijalankan. Pada sambungan (splice), sabuk penggerak servo dan panduan fotolistrik (photoelectric guidance) menyelaraskan posisi dua lembaran kardus, sementara pelapisan ganda (hot and cold double coating) yang dikombinasikan dengan penekanan kardus menggunakan bola baja (steel-ball board pressing) memperkuat sambungan. Tahapan-tahapan ini membantu kotak berukuran besar mempertahankan bentuknya—suatu aspek yang semakin penting seiring peningkatan kekakuan kardus.
Kesesuaian suatu jenis kardus tertentu dengan mesin tertentu bergantung pada ketebalan (caliper) dan konstruksinya, sehingga produsen kotak harus membandingkan spesifikasi kardus yang direncanakan dengan spesifikasi teknis mesin sebelum memulai produksi. Sistem hisap masuk (suction feeding) yang stabil di bagian masuk serta proses pelipatan dan pengetukan (folding and patting) yang teratur di bagian keluar memastikan setiap kotak berada dalam kondisi seragam sepanjang proses produksi.
Menjaga Konsistensi Hasil Saat Jenis Kardus Berubah
Tipe gelombang akan terus berubah dari satu pesanan ke pesanan berikutnya, dan mesin folder gluer kardus gelombang di lantai produksi harus mampu mengatasi setiap perubahan tanpa mengandalkan tebakan operator. Desain kami berfokus pada tiga aspek utama: (1) pengaturan panduan tersimpan yang memungkinkan pengembalian cepat ke konfigurasi yang sudah diketahui untuk kardus yang familiar; (2) pilihan antara lem panas, lem dingin, atau aplikasi semprot opsional; dan (3) penyelarasan (alignment) berbasis servo pada sambungan untuk kotak berukuran besar. Kami memproduksi mesin ini sebagai satu sistem terkoordinasi utuh, sehingga semua fitur ini bekerja secara sinergis terhadap setiap jenis kardus yang dihadirkan pabrik kotak ke mesin kami.
 Skenario Aplikasi





