


Pesanan kotak hadiah ditolak saat inspeksi akhir, dan alasannya tidak ada hubungannya dengan kekuatan struktural. Noda lem samar muncul pada panel berlapis foil, atau garis lipatan telah meretakkan lapisan cukup untuk menangkap cahaya pada sudut yang salah. Pada karton pengiriman standar, kedua masalah kemungkinan besar tidak akan diperhatikan. Pada kotak hadiah kelas atas, di mana permukaan adalah kesan pertama produk, salah satu dari keduanya seringkali cukup untuk menggagalkan seluruh batch. Inilah celah yang memisahkan produksi kardus bergelombang umum dari pembuatan kotak hadiah: toleransi terhadap ketidaksempurnaan yang terlihat hampir nol, dan toleransi itu langsung mengalir melalui bagian pengeleman dan pelipatan dari Mesin Pelipat dan Pengeleman Kardus Bergelombang.
Dari Mana Sebenarnya Noda Lem dan Retakan Lipatan Berasal?
Sebagian besar konfigurasi mesin pelipat dan pengeleman dirancang untuk kotak struktural, di mana jahitan yang dilem terletak di permukaan interior yang tidak pernah terlihat setelah kotak dirakit. Volume lem tetap dan jalur aplikasi tetap berfungsi dengan baik dalam konteks itu, karena sedikit kelebihan perekat yang merembes melewati jahitan tidak memiliki konsekuensi visual. Kotak hadiah membalikkan asumsi itu. Panel tercetak, permukaan berlapis, dan hasil akhir berstempel foil sering ditempatkan tepat di garis lem, terkadang dengan jahitan itu sendiri yang dirancang untuk terlihat sebagai bagian dari tampilan akhir. Ketika volume atau penempatan lem tidak dikontrol secara ketat, perekat yang merembes sedikit saja melewati garis yang dituju akan muncul langsung di permukaan yang dimaksudkan untuk dilihat pelanggan. Pada karton struktural, variasi yang sama tidak akan terlihat. Pada kotak hadiah, ini seringkali menjadi satu-satunya cacat yang menyebabkan seluruh bagian ditolak selama inspeksi.
Masalah kedua terletak pada bagian pelipatan, dan ini spesifik untuk bahan yang biasanya digunakan untuk membuat kotak hadiah. Stok berlapis, papan berlapis UV, dan kertas hasil akhir khusus bereaksi berbeda terhadap tekanan pelipatan dibandingkan papan struktural tidak berlapis. Mekanisme pelipatan yang dibangun di sekitar satu sudut tetap dan satu pengaturan tekanan tetap menangani kertas kraft standar atau papan liner uji tanpa kesulitan, tetapi pengaturan yang sama yang diterapkan pada permukaan berlapis atau dilaminasi dapat menghasilkan garis lipatan memutih pada lipatan — kadang-kadang disebut sebagai retakan lipatan — atau dalam kasus yang lebih parah, retakan yang terlihat pada lapisan itu sendiri. Inilah bagian dari alasan mengapa lini produksi yang menangani pesanan kardus bergelombang standar secara andal dapat mulai menghasilkan tingkat cacat yang lebih tinggi saat pesanan kotak hadiah dengan stok berlapis masuk. Papan itu tidak lebih lemah secara struktural; papan itu hanya lebih sensitif terhadap proses pelipatan yang disetel untuk jenis bahan yang berbeda.
Kontrol yang Lebih Ketat di Garis Lem dan Lipatan
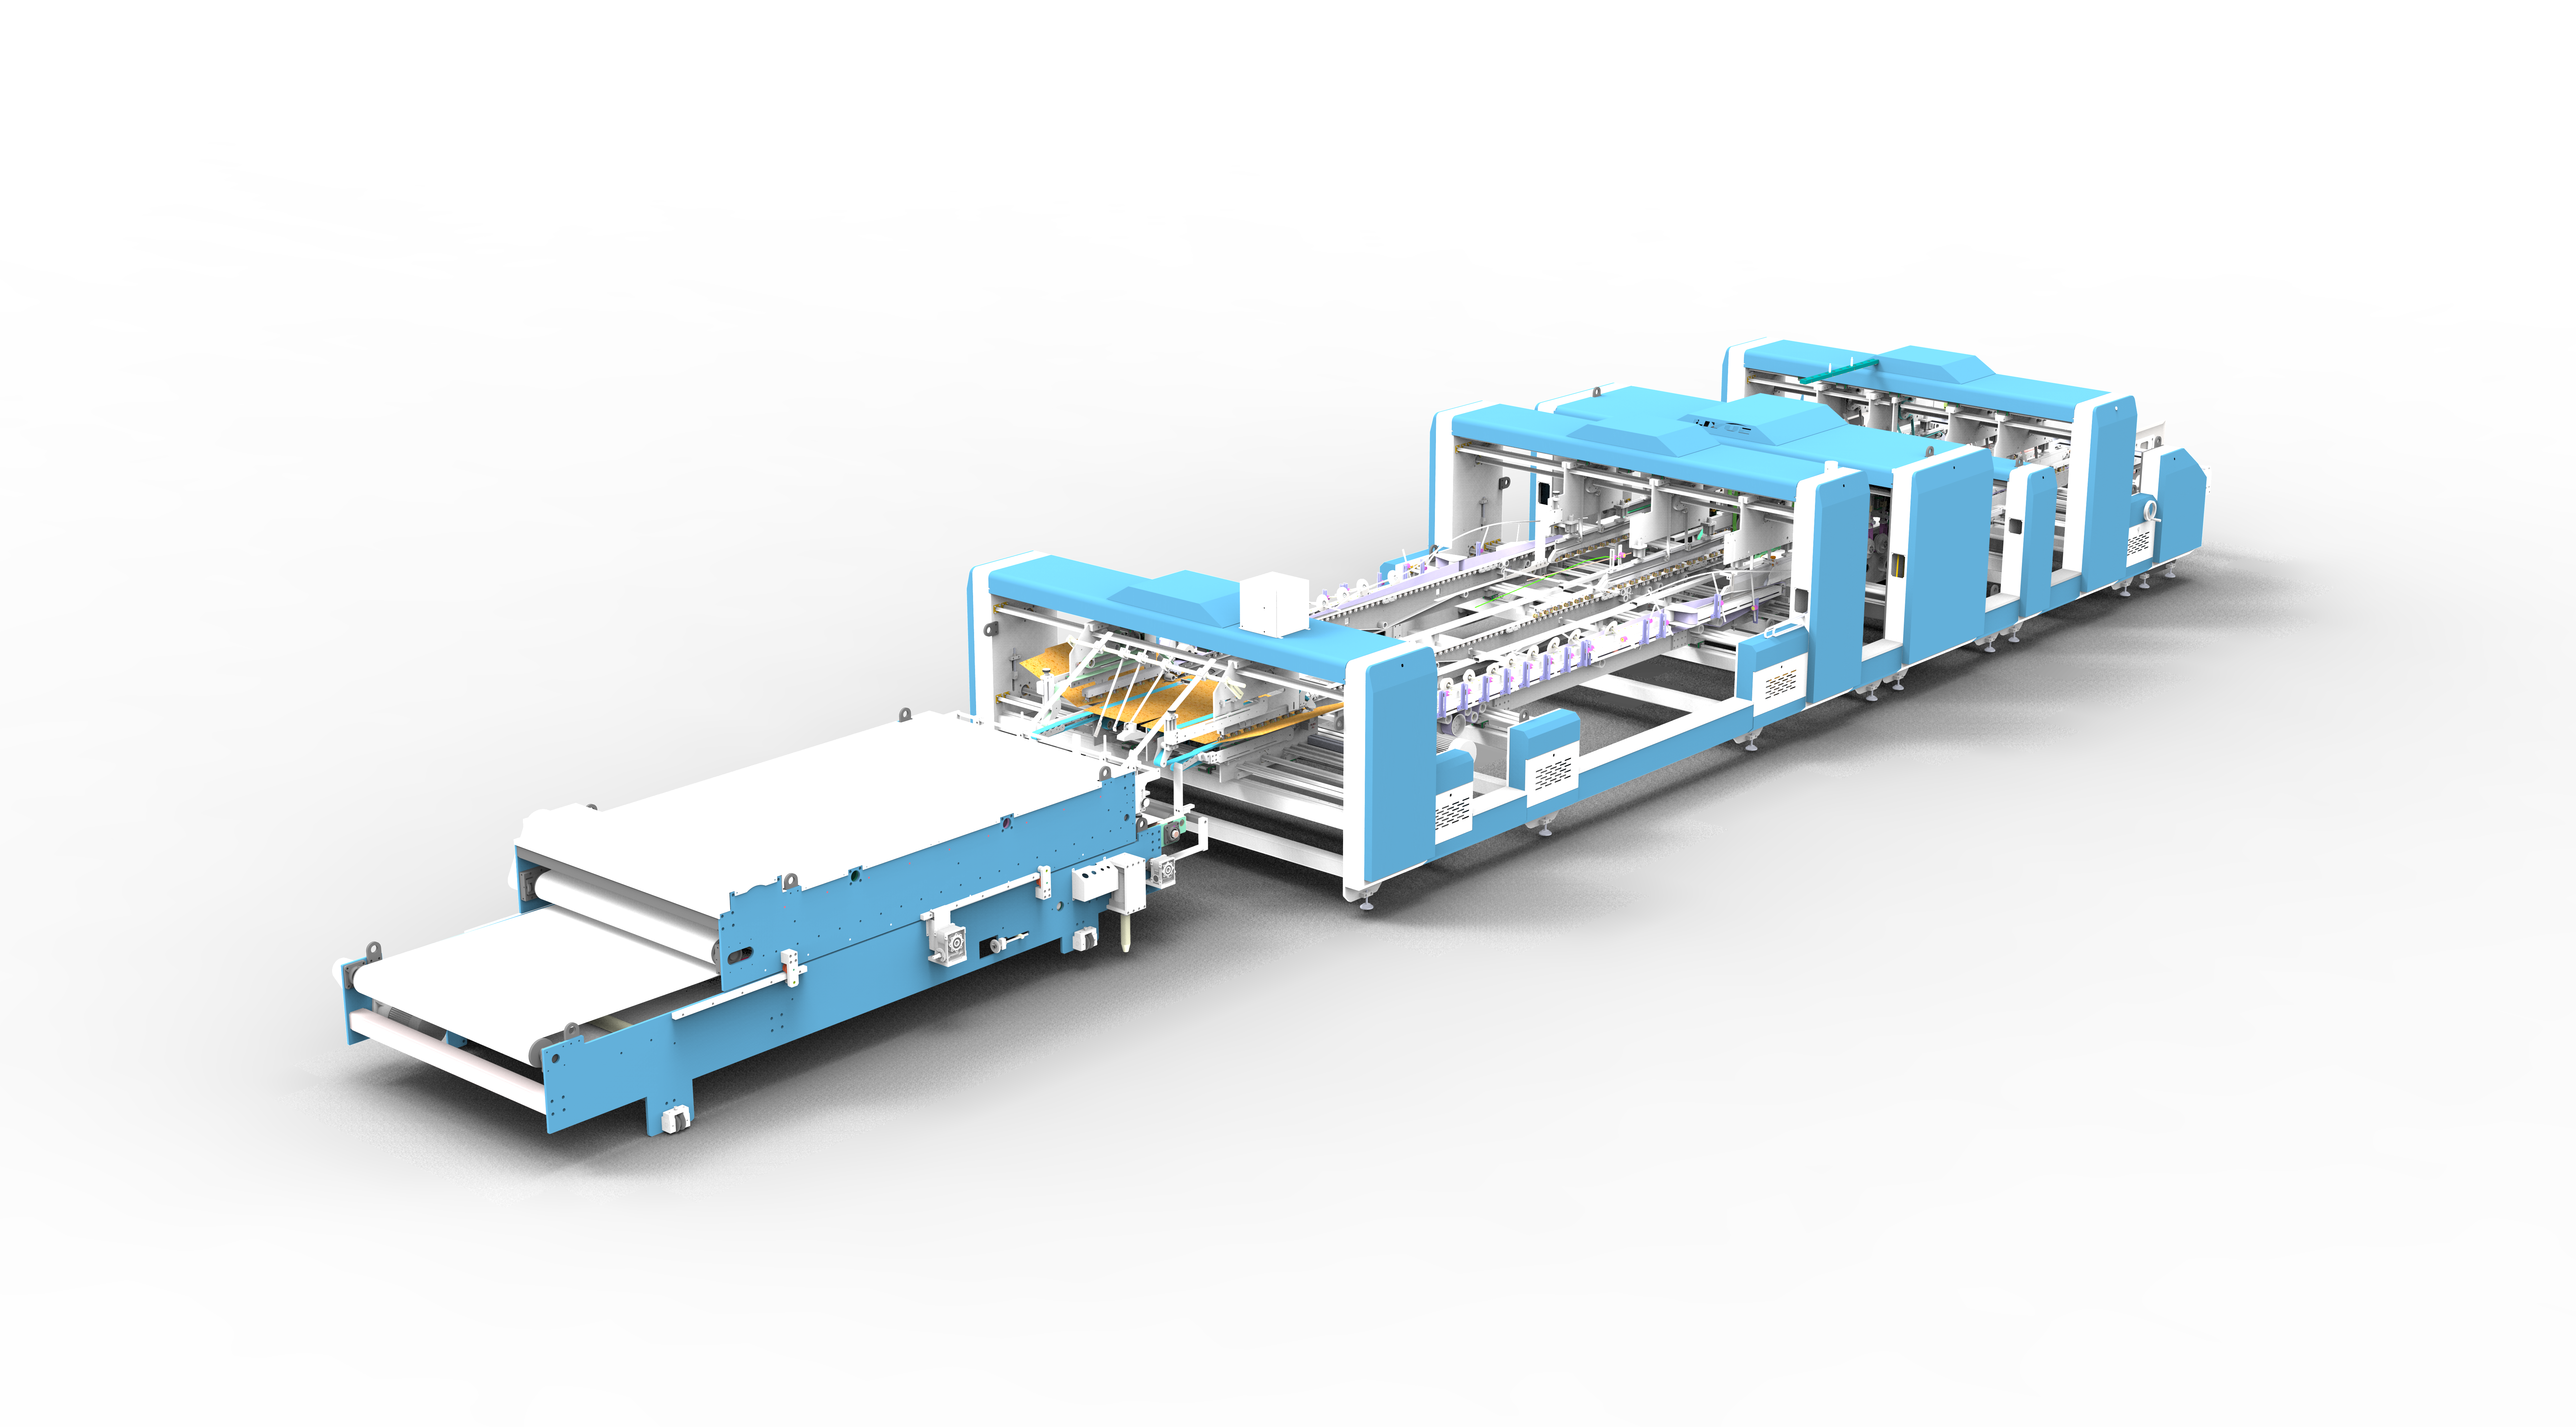
Kami merancang bagian pengeleman dan pelipatan pada Mesin Pelipat dan Pengeleman Kardus Bergelombang kami dengan mempertimbangkan celah spesifik antara produksi struktural dan produksi yang mengutamakan permukaan.
Di sisi pengeleman, pengeleman roller mekanis mendukung metode pencelupan panas dan dingin, memberikan kontrol yang lebih baik tentang bagaimana perekat diterapkan tergantung pada bahan dan hasil akhir yang terlibat. Sistem pemosisian sekunder yang dibangun ke dalam unit pengeleman mengatasi masalah pergeseran panel yang sering menyebabkan penempatan lem sedikit berubah setelah aplikasi, yang merupakan salah satu sumber paling umum dari perekat yang muncul di tempat yang tidak seharusnya pada panel jadi. Kombinasi inilah yang memungkinkan mesin mengerjakan jahitan yang terlihat dengan percaya diri: sistem roller mengontrol berapa banyak perekat yang keluar, dan pemosisian sekunder menjaganya tetap di tempat setelah panel bergerak ke lipatan. Untuk pesanan di mana kontrol yang lebih ketat atas jalur dan volume lem penting, konfigurasi pengeleman semprot opsional tersedia, memperluas jangkauan presisi melampaui apa yang dapat ditawarkan oleh pengeleman roller saja pada permukaan yang sangat sensitif — memberikan pabrik pilihan yang genuine untuk panel berlapis foil dan dilaminasi, bukan solusi sementara yang dipinjam dari produksi struktural.
Di sisi pelipatan, sabuk defleksi kiri dan kanan menggunakan penyesuaian kecepatan tanpa langkah, dengan konfigurasi motor servo tersedia untuk kontrol yang lebih halus. Daripada menjalankan setiap bahan melalui ritme pelipatan tetap yang sama, ini memungkinkan gaya dan waktu pelipatan disesuaikan sesuai dengan ketebalan papan dan perawatan permukaan, yang merupakan respons langsung terhadap masalah retakan lipatan yang dijelaskan di atas. Panel yang dilaminasi atau dilapisi dapat dilipat pada pengaturan yang sesuai untuk bahan itu, daripada dijalankan melalui parameter yang sama yang digunakan untuk papan struktural tidak berlapis — yang merupakan pembeda yang tepat antara mesin yang dapat disetel untuk pekerjaan kotak hadiah dan mesin yang hanya dapat menjalankan stok kardus bergelombang standar secara andal.
Bagi pabrik yang mencoba melacak cacat kembali ke sumbernya, lokasi dan pola cacat biasanya merupakan indikator tercepat dari bagian mana yang perlu penyesuaian. Cacat terkait lem cenderung muncul sebagai perubahan warna atau garis timbul di sepanjang atau di dekat jahitan itu sendiri, seringkali hanya terlihat dari sudut tertentu di bawah cahaya. Cacat terkait pelipatan muncul secara spesifik di garis lipatan dan mengikuti panjang penuh lipatan, muncul sebagai garis lebih terang pada hasil akhir yang dilapisi atau, dalam kasus yang lebih jelas, retakan halus yang terlihat. Karena kedua jenis cacat ini berasal dari tahap proses yang berbeda, memperbaiki satu tidak akan menyelesaikan yang lain, itulah sebabnya mengidentifikasi kategori mana dari suatu cacat tertentu penting sebelum menyesuaikan pengaturan mesin.
Satu Mesin, Rentang Pengaturan yang Lebih Luas
Perlu dicatat bahwa tingkat penyesuaian ini bukanlah mode terpisah yang hanya dicadangkan untuk produksi kotak hadiah — ini adalah bagian pengeleman dan pelipatan yang sama yang digunakan di seluruh rentang pesanan pabrik, dengan pengaturan yang dapat ditingkatkan atau diturunkan tergantung pada apa yang dibutuhkan oleh pekerjaan tertentu. Pabrik yang sebagian besar menjalankan karton struktural tidak akan kehilangan hasil produksi dengan memiliki rentang kontrol ini; pabrik tersebut hanya menggunakan bagian yang lebih luas dari rentang itu ketika pesanan kotak hadiah atau hasil akhir khusus masuk. Itulah keuntungan praktis dari membangun presisi ini ke dalam mesin sejak awal daripada memperlakukannya sebagai tambahan khusus: lini produksi yang sama yang menjalankan karton pengiriman standar sepanjang minggu dapat menangani pesanan kotak hadiah berlapis dan berstempel foil tanpa perlu dikonfigurasi ulang menjadi peralatan yang berbeda. Fleksibilitas itu penting dalam praktiknya, karena hanya sedikit pabrik yang menjalankan pekerjaan kelas atas secara eksklusif, dan beralih antara pesanan struktural dan pesanan yang mengutamakan permukaan pada lini yang sama adalah hal biasa — dan inilah jenis peralihan yang dirancang untuk didukung oleh peralatan ini.
Semua ini tidak menghilangkan kebutuhan akan pengaturan dan pemantauan yang cermat pada suatu proses. Tekanan yang dapat disesuaikan dan presisi pengeleman mengurangi kondisi yang menyebabkan cacat yang terlihat, tetapi mencapai hasil yang konsisten dan bersih pada bahan sensitif masih tergantung pada pengaturan mesin yang sesuai untuk papan dan hasil akhir spesifik yang digunakan, serta memeriksa output awal sebelum seluruh batch diproses. Apa yang disediakan oleh peralatan adalah rentang kontrol yang diperlukan untuk memungkinkan penyetelan semacam itu sejak awal, daripada memaksa setiap bahan melalui satu set parameter tetap.
Dari Karton Struktural ke Kotak Siap Saji
Cacat yang menyebabkan kotak hadiah ditolak jarang berasal dari kelemahan struktural — cacat tersebut berasal dari penempatan lem yang tidak cukup ketat untuk jahitan yang terlihat, atau tekanan pelipatan yang tidak sesuai untuk permukaan berlapis. Mengatasi keduanya secara langsung, melalui pengeleman terkontrol dengan pemosisian sekunder dan gaya pelipatan yang dapat disesuaikan untuk bahan sensitif, umumnya mengurangi jenis cacat permukaan yang cenderung terlewatkan oleh pengaturan produksi standar sampai satu batch sudah berada di inspeksi. Ini adalah standar yang kami pegang untuk bagian pengeleman dan pelipatan kami sendiri: tidak hanya memenuhi persyaratan struktural yang dibutuhkan setiap kardus bergelombang, tetapi juga bertahan di bawah pengawasan visual yang lebih ketat yang dituntut oleh kotak hadiah dan kemasan presentasi.
Sebagai produsen Mesin Pelipat dan Pengeleman Kardus Bergelombang, kami membangun bagian pengeleman dan pelipatan kami untuk mencakup rentang ini, dari karton struktural hingga stok kotak hadiah berlapis, dilaminasi, dan berhasil akhir foil, berdasarkan umpan balik dari pabrik yang berproduksi di kedua kategori. Rentang inilah yang memungkinkan peralatan kami beralih antara karton pengiriman sehari-hari dan kemasan presentasi dengan pengawasan lebih tinggi tanpa lini produksi terpisah untuk masing-masing. Jika lini produksi Anda mengalami cacat permukaan pada pesanan kotak hadiah atau hasil akhir khusus, tim teknis kami dapat meninjau jenis bahan dan persyaratan hasil akhir Anda dan membantu mengidentifikasi penyesuaian pengaturan yang paling mungkin untuk menguranginya.
 Produk



