Mengubah mesin folder gluer dari satu ukuran karton ke ukuran berikutnya berarti menyesuaikan kembali posisi panduan, sabuk, dan pengaturan tekanan di seluruh lini produksi. Waktu yang diperlukan untuk proses ini serta konsistensi hasil akhir sangat bergantung pada cara penyesuaian tersebut dilakukan. Pada mesin folding dan gluing dua bagian modern, sistem kontrol PLC, layar sentuh, serta penyetelan berbasis servo mengintegrasikan seluruh langkah tersebut ke dalam satu rutinitas yang dapat diulang secara andal.
Biaya Penyetelan Manual pada Mesin Konvensional
Mesin folding dan gluing dua bagian mengumpankan, melapisi lem, dan melipat dua lembar terpisah, kemudian menyambungkannya menjadi satu karton utuh—oleh karena itu, setiap bagian harus disetel sesuai dimensi karton yang diproduksi. Pada mesin konvensional, sebagian besar penyetelan ini dilakukan secara manual. Operator memutar roda tangan untuk menempatkan pelat panduan, flap samping, dan sabuk, lalu memverifikasi masing-masing posisi berdasarkan skala cetak atau penilaian subyektif mereka sendiri. Metode ini memang berfungsi, tetapi menimbulkan biaya nyata. Waktu pergantian (changeover) menjadi lebih lama karena setiap penyesuaian dilakukan dan diperiksa satu per satu. Dua operator yang menyetel karton dengan spesifikasi identik pun dapat mencapai posisi yang sedikit berbeda, sehingga menyebabkan variasi ketegaklurusan (squareness) antar-shift. Untuk pesanan ulang, penyetelan sering kali dimulai dari awal lagi, dengan menghabiskan lembar uji hingga karton berjalan secara optimal. Kontrol juga merupakan kelemahan tambahan: ketika beberapa bagian berbagi satu penggerak atau tidak memiliki koordinasi pusat, kecepatan dan posisi tidak dapat disetel secara independen; akibatnya, melacak cacat kembali ke bagian penyebabnya menjadi soal pengalaman—bukan pengamatan langsung.
PLC, Layar Sentuh, dan Penggerak Servo sebagai Inti Sistem
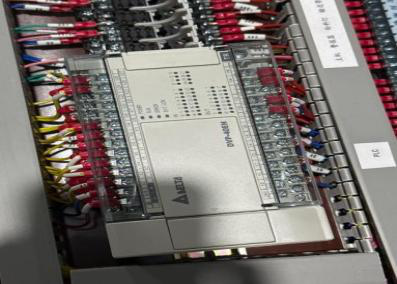
Mesin folding dan gluing dua bagian kami memindahkan sebagian besar pekerjaan penyetelan tersebut dari tangan operator ke sistem kontrolnya. PLC Delta mengoordinasikan gerak dan kecepatan masing-masing bagian. Layar sentuh WECON berfungsi sebagai antarmuka operator, sehingga semua pengaturan dimasukkan dan ditinjau di satu tempat—bukan di berbagai titik sepanjang lini. Motor servo Delta melakukan penyetelan posisi secara presisi, sementara saklar fotolistrik mendeteksi posisi papan saat bergerak di sepanjang jalur. Relai, kontaktor, serta konverter frekuensi dari pemasok terkemuka menangani switching listrik dan pengaturan kecepatan motor. Yang penting bukan komponen tunggalnya, melainkan kombinasi fungsional keseluruhan: PLC mengambil keputusan, layar sentuh menyampaikan instruksi, dan penggerak servo mengeksekusi—sehingga operator memiliki satu jalur yang jelas dari spesifikasi karton menuju mesin yang telah disetel secara tepat.
Pengaturan Tersimpan dan Penyetelan Elektrik
Manfaat praktis dari tata kelola kontrol ini paling nyata terlihat selama proses pergantian ukuran (changeover). Layar sentuh menyimpan pengaturan khusus untuk berbagai format karton, memungkinkan operator memanggil kembali parameter yang telah diverifikasi saat pesanan ulang tiba. Hal ini mengurangi pengukuran berulang dan penyesuaian percobaan, sehingga mengubah ukuran menjadi lebih efisien.
Bahagian penyambungan (splicing) menawarkan fungsi serupa melalui pelat panduan yang disetel secara elektrik menggunakan mekanisme posisi batang sekrup serta pengaturan memori. Mengingat ketepatan penyambungan secara langsung memengaruhi ketegaklurusan karton, pemanggilan kembali posisi pelat panduan membantu menjaga keselarasan yang konsisten di seluruh proses produksi.
Penggerak independen memberikan fleksibilitas tambahan. Bagian pengumpanan (feeding), pelipatan (folding), pengangkutan (conveying), dan pengetukan (patting) masing-masing dilengkapi motor tersendiri yang dikendalikan secara terkoordinasi oleh PLC. Operator dapat menyesuaikan satu bagian tanpa harus mengatur ulang bagian lainnya. Sebagai contoh, kecepatan sabuk pelipat dapat dikurangi untuk papan berdinding ganda yang kaku, sementara pengaturan pengumpanan dan pengangkutan tetap tidak berubah. Bagian pengangkutan juga mendukung operasi pengikutan panjang (length-following) secara manual maupun otomatis, dengan tekanan atas yang dapat disesuaikan serta regulasi pneumatik opsional. Deteksi fotolistrik dan penyetelan posisi berbasis servo di mulut penyambungan (splicing mouth) memberikan kendali tambahan terhadap keselarasan papan.
Bagi pabrik yang sering menangani pergantian ukuran karton serta produksi batch kecil atau menengah, fungsi-fungsi ini membuat proses setup menjadi lebih dapat diulang. Operator dapat bekerja berdasarkan parameter tersimpan dan titik penyetelan yang telah ditentukan—bukan semata-mata mengandalkan pengalaman pribadi—sehingga membantu menjaga kualitas produksi yang konsisten di antara berbagai format karton.
Kesesuaian Setup antar-Shift
Perangkat keras kontrol hanya memberikan nilai penuhnya apabila digunakan secara konsisten. Pabrik-pabrik yang mencatat pengaturan tersimpan untuk format karton umum mereka dan menerapkannya dalam urutan yang sama setiap kali, cenderung mencapai hasil yang lebih seragam antar-operator maupun antar-shift. Kontrol terpusat juga mempermudah pemeliharaan: karena setiap bagian digerakkan dan disetel secara terpisah, penyimpangan pada karton jadi dapat dilacak kembali ke tahap asalnya—baik itu pada bagian pengumpanan, pelipatan, maupun penyambungan—bukan dicari secara acak di seluruh mesin. Perlu ditegaskan secara tegas bahwa sistem kontrol meningkatkan konsistensi setup, namun tidak dapat menggantikan faktor-faktor lain yang diperlukan guna menghasilkan karton berkualitas tinggi. Kualitas papan, pemilihan perekat, serta kondisi bengkel tetap memerlukan perhatian serius, dan pengaturan terbaik adalah yang dikembangkan berdasarkan bahan baku spesifik milik pabrik tersebut.
Bagi pabrik yang memproduksi beragam ukuran karton, lapisan kontrol pada mesin folder gluer memerlukan perhatian setara dengan struktur mekanisnya. Kami merancang dan membangun mesin folding dan gluing dua bagian kami sebagai satu sistem terintegrasi, di mana PLC, layar sentuh, penggerak servo, serta penyetelan elektrik dikembangkan secara sinergis bersama mekanisme mesin. Setiap unit dapat dikonfigurasi sesuai format karton dan kelas papan yang diproduksi pelanggan kami, dan platform kontrol yang sama diterapkan secara konsisten di seluruh lini produksi. Bagi produsen yang menginginkan setup bergantung pada parameter tersimpan—bukan pada kebiasaan individual operator—prinsip desain inilah yang mendasari mesin kami.
 Skenario Aplikasi