


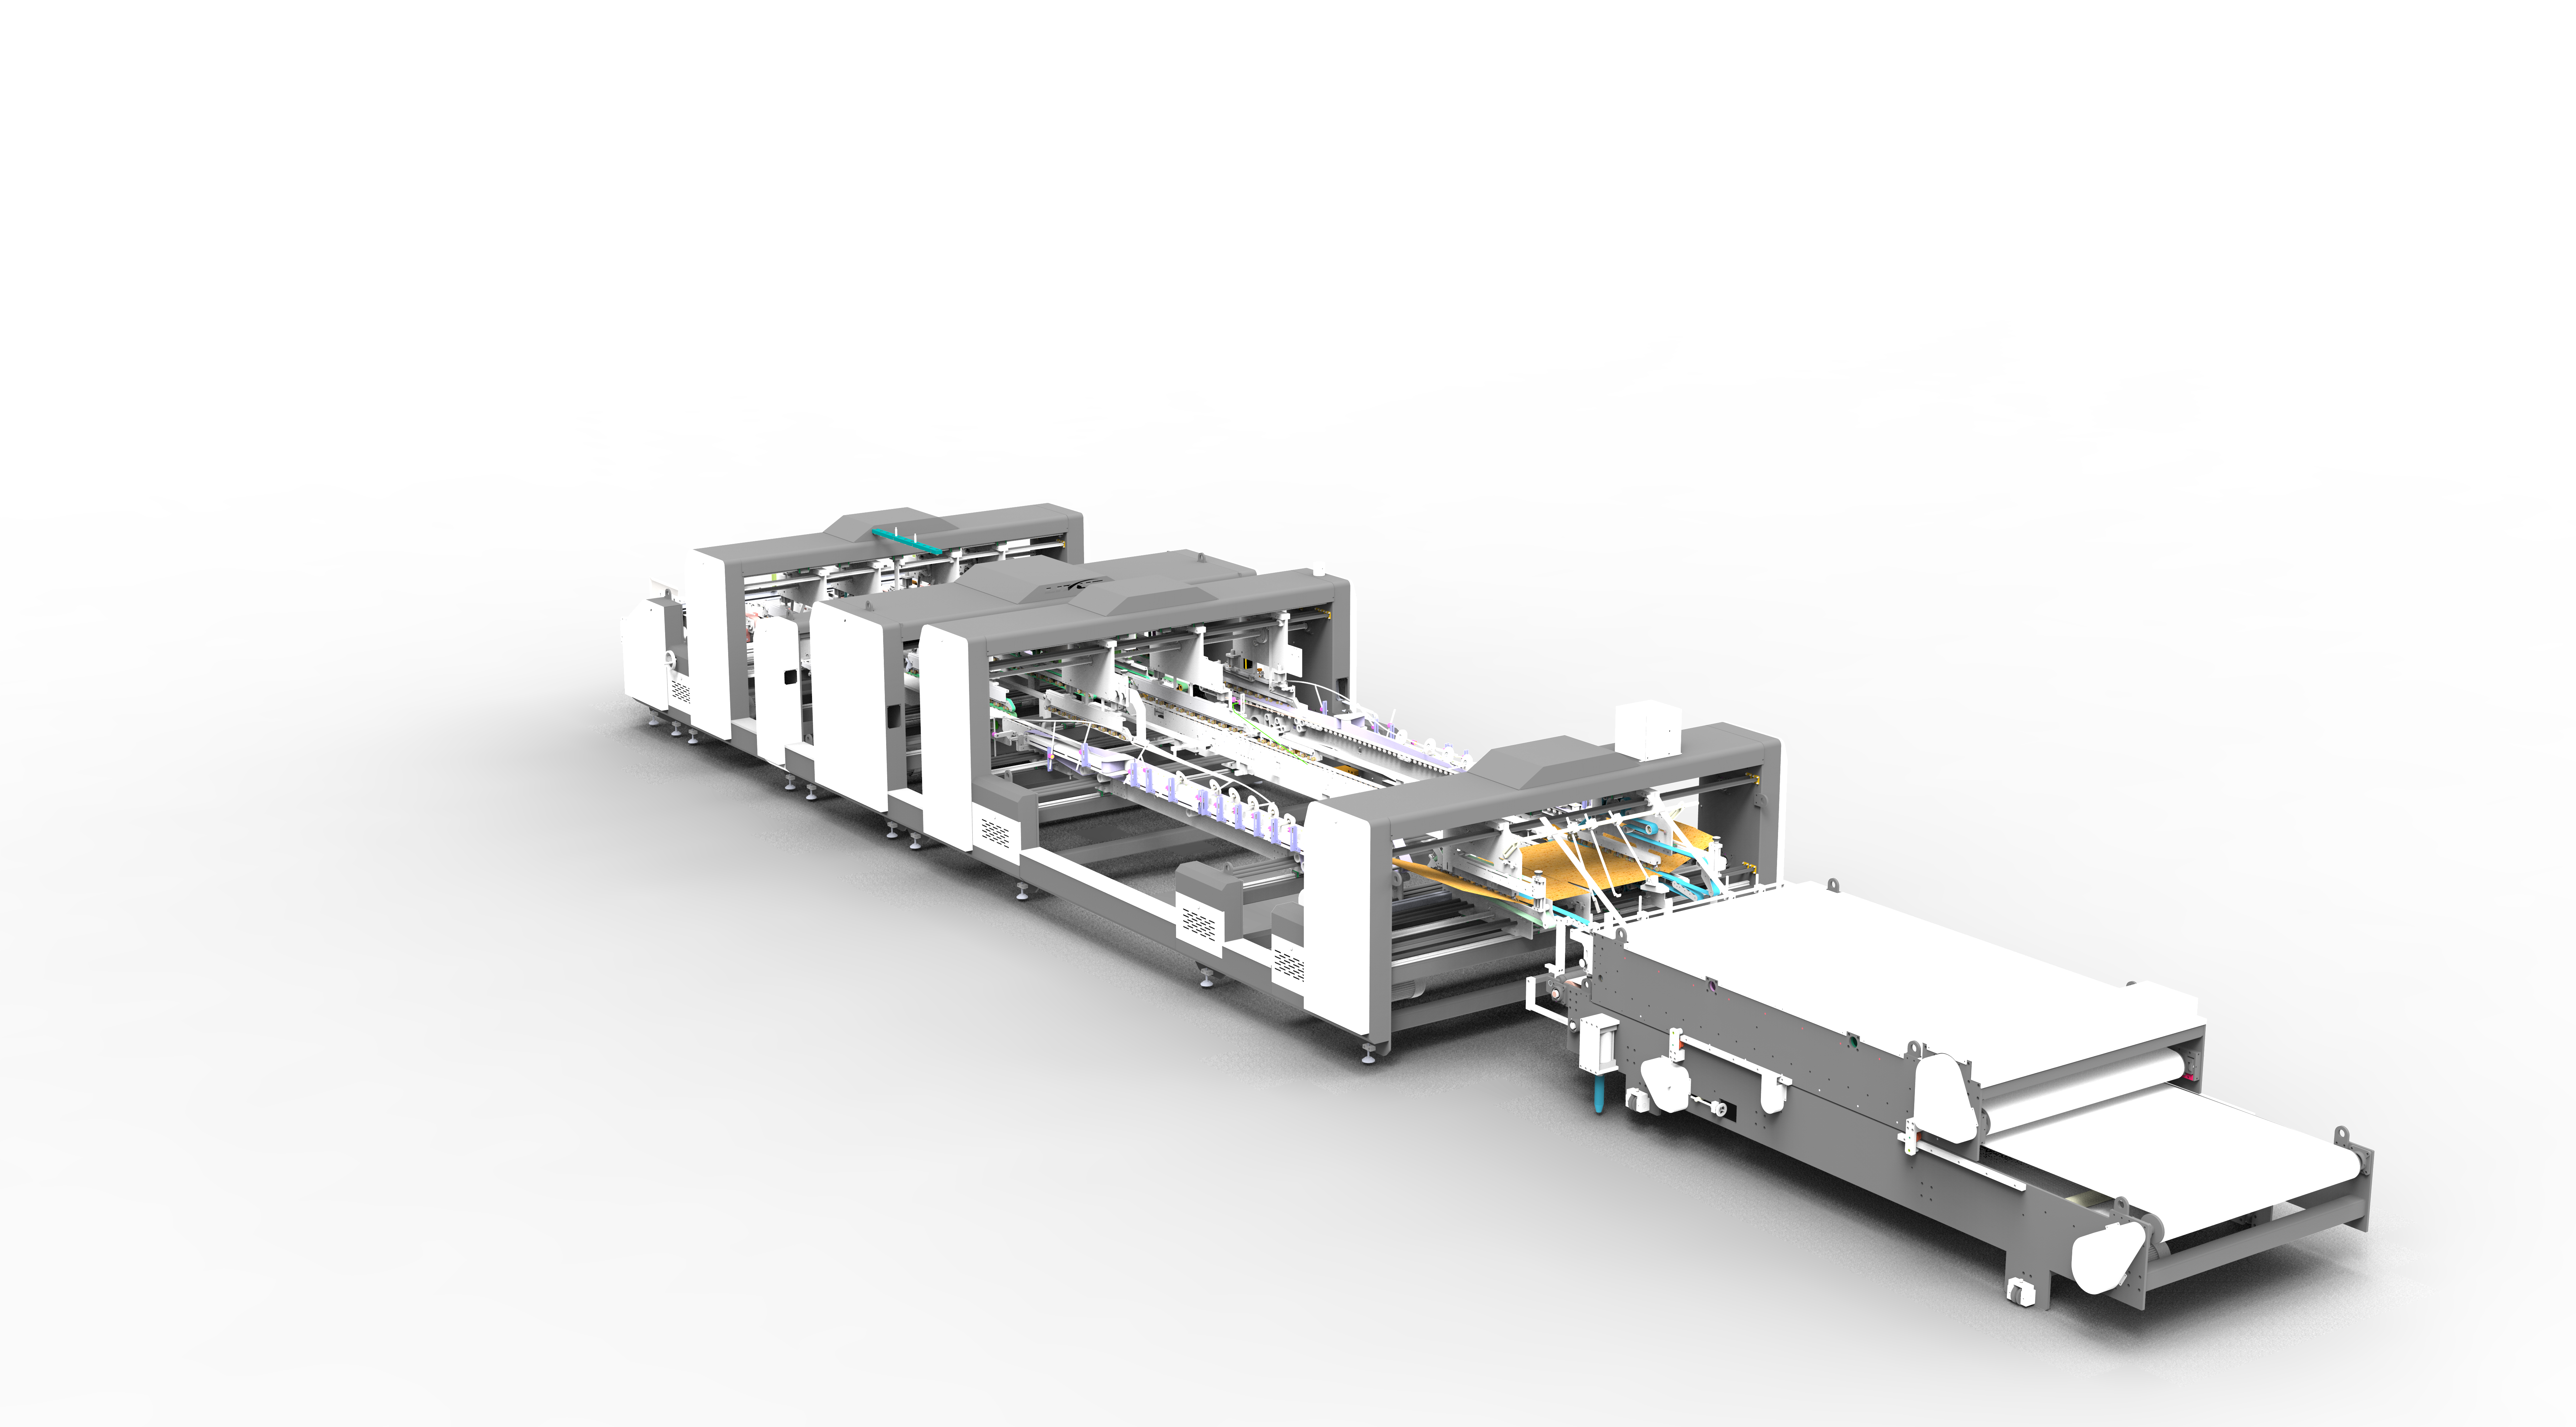
Mengubah lembaran kardus bergelombang datar menjadi kotak karton jadi yang siap dikirim terlihat sederhana dari luar — lembaran masuk, kotak keluar. Dalam pengalaman kami membangun mesin pelipat dan perekat (folder gluer machine), transformasi ini bergantung pada enam tahap yang saling terhubung: pengumpanan kertas, perekatan, pelipatan, pelurusan, pengangkutan, dan, untuk kotak karton yang lebih besar, penyambungan. Setiap tahap menjalankan fungsi mekanis yang berbeda, tetapi tidak satupun dari mereka bekerja secara terisolasi pada mesin yang kami desain. Lembaran yang memasuki bagian perekatan kami sedikit tidak tepat di tengah akan membawa ketidaksejajaran itu ke dalam pelipatan; ketidak-konsistenan pelipatan akan muncul kembali pada tahap pelurusan sebagai kotak karton yang tidak akan duduk rata di atas palet. Karena kesalahan bertambah seiring lembaran bergerak melalui jalur produksi, kami memperlakukan enam tahap di bawah ini sebagai satu sistem yang direkayasa, bukan enam komponen terpisah untuk dirakit.
Mengapa Kami Melihat Seluruh Jalur Produksi, Bukan Hanya Kecepatan Tertinggi
Produsen kotak kardus bergelombang sering membandingkan peralatan mesin pelipat dan perekat (folder gluer equipment) terutama berdasarkan kecepatan keluaran maksimum, yang dinyatakan dalam lembaran atau meter per menit. Kecepatan adalah faktor yang sah, tetapi itu hanya menceritakan sebagian dari cerita, itulah sebabnya kami tidak mendesain di sekitar satu angka utama. Sebuah mesin dapat berjalan pada kecepatan tinggi yang dinilai dan masih menghasilkan tingkat cacat yang tidak dapat diterima jika akurasi pengumpanan, aplikasi lem, atau pelurusan tidak dapat mengimbangi kecepatan itu di bawah kondisi produksi nyata — ketebalan papan yang bervariasi, kelembaban yang mempengaruhi perilaku perekat, atau proses produksi panjang yang mengekspos keausan pada komponen pengumpanan.
Manajer pabrik yang telah menjalankan beberapa generasi peralatan mesin pelipat dan perekat (folder gluer equipment) cenderung menilai mesin tidak hanya berdasarkan angka kecepatan utama, tetapi lebih pada seberapa sedikit lembaran yang perlu ditarik dan dikerjakan ulang selama satu shift penuh. Hasil itu adalah fungsi dari seberapa baik enam stasiun yang dijelaskan di bawah ini disinkronkan, yang merupakan standar yang kami pegang untuk peralatan kami sendiri.
Pengumpanan Kertas: Tempat Kesalahan Kecil Berawal
Proses dimulai dengan memisahkan blanko datar dari tumpukan dan memindahkannya ke dalam mesin satu lembar pada satu waktu. Ini kedengarannya mudah, tetapi ini juga merupakan tahap di mana sebagian besar cacat hilir berasal. Sistem pengumpanan rol gesekan, yang mengandalkan rol karet yang mencengkeram lembaran atas atau bawah dalam tumpukan, rentan terhadap dua masalah yang berulang: pengumpanan lembaran ganda, di mana dua blanko ditarik bersamaan, dan pergeseran lembaran secara bertahap, di mana blanko bergeser ke samping saat bergerak, terutama dengan papan yang lebih panjang atau lebih tipis yang lebih mudah melentur.
Kami membangun bagian pengumpanan kami di sekitar pengumpanan berbasis hisapan (suction-based feeding) untuk mengatasi kedua masalah tersebut, menggunakan tekanan udara yang terkontrol untuk mengangkat dan menahan setiap lembaran secara individual sebelum melepaskannya ke dalam jalur, daripada hanya mengandalkan kontak gesekan. Pemandu samping (side guides) kami dapat disesuaikan untuk menjaga lembaran tetap terpusat pada berbagai lebar, dan kami menambahkan rak penyangga yang diperpanjang di bagian belakang pengumpan untuk mencegah blanko yang lebih panjang melengkung atau melengkung sebelum memasuki mesin — sebuah detail yang lebih penting dari yang terlihat, karena lembaran yang melorot bahkan sedikit sebelum pengumpanan dapat memasuki bagian perekatan kami pada sudut yang berbeda dari yang dimaksudkan. Karena setiap tahap selanjutnya mengasumsikan lembaran tiba di posisi yang benar, kami memperlakukan akurasi pengumpanan sebagai variabel paling penting dalam keseluruhan proses.
Perekatan: Menyesuaikan Perilaku Perekat dengan Papan
Setelah lembaran diposisikan dengan benar, bagian perekatan kami mengaplikasikan perekat di sepanjang tepi panel yang akan menjadi sambungan kotak. Metode perekatan sama pentingnya dengan lokasi perekatan. Lem dingin (cold glue) dan lem leleh panas (hot-melt glue) berperilaku berbeda: lem dingin umumnya memberikan lebih banyak waktu kerja sebelum mengeras, yang cocok untuk bobot papan dan kondisi lingkungan tertentu, sementara lem leleh panas mengeras dengan cepat, yang dapat mendukung siklus waktu yang lebih cepat tetapi menyisakan lebih sedikit ruang untuk memperbaiki manik-manik yang salah tempat sebelum mengikat.
Kami tidak membangun bagian perekatan kami di sekitar satu metode aplikasi tetap, karena itu akan memaksa pelanggan untuk bekerja di sekitar mesin terlepas dari apa yang diminta oleh pesanan tertentu. Sebagai gantinya, sistem perekatan rol mekanis kami menawarkan opsi untuk beralih antara aplikasi lem dingin dan lem leleh panas, sehingga metode perekat dapat disesuaikan dengan kelas papan dan kecepatan produksi dari pesanan yang ada. Cakupan lem yang konsisten pada tahap ini juga memungkinkan stasiun pelipatan hilir kami untuk membentuk sambungan yang bersih dan rata daripada mengkompensasi celah atau kelebihan perekat.
Pelipatan: Menangani Lebih dari Satu Gaya Kotak Tanpa Konfigurasi Ulang yang Konstan
Stasiun pelipatan kami menyatukan panel yang telah direkatkan di sepanjang garis pra-skor untuk membentuk struktur dasar kotak karton. Jalur pelipatan yang tetap pada satu konfigurasi bekerja secara memadai ketika suatu jalur menjalankan satu gaya kotak secara terus menerus, tetapi banyak pabrik kardus bergelombang yang kami ajak bekerja sama tidak memiliki kemewahan itu — buku pesanan mencampur gaya kotak, dan setiap pergantian (changeover) yang memerlukan konfigurasi ulang manual menambah waktu non-produktif ke dalam shift.
Kami menggerakkan setiap elemen pelipatan secara independen daripada menghubungkannya secara mekanis ke satu penggerak, yang memungkinkan sudut dan urutan pelipatan disesuaikan tanpa pembangunan kembali mekanis secara penuh. Kami juga menyertakan jalur pelipatan kedua yang mendukung lipatan 180 derajat gabungan, yang memperluas jangkauan gaya kotak yang dapat ditangani oleh satu mesin, karena beberapa desain kotak karton memerlukan lipatan tambahan di luar urutan empat panel dasar. Kami mendesain bagian ini agar mudah dibongkar untuk alasan yang lebih umum namun persisten: komponen pelipatan menumpuk residu lem dan debu papan dari waktu ke waktu, dan bagian yang mudah dibuka untuk dibersihkan dan disetel akan tetap akurat lebih lama di antara interval servis.
Pelurusan dan Penepukan: Mengoreksi Apa yang Tidak Dapat Dilakukan Pelipatan Sendiri
Setelah pelipatan, kotak karton pada mesin kami melewati stasiun penepukan (patting), atau pelurusan (squaring), sebelum bergerak lebih jauh ke bawah jalur. Langkah ini ada karena melipat kotak karton tidak secara otomatis membuatnya menjadi siku (square) — sedikit variasi dalam tegangan papan, penempatan lem, atau pengumpanan dapat meninggalkan kotak karton dengan tepi yang hampir sejajar tetapi tidak cukup rata. Jika tidak dikoreksi, ketidaksejajaran kecil itu akan terlihat setelah kotak karton diisi dan ditumpuk.
Pelurusan manual, yang masih digunakan pada jalur lama atau bervolume rendah, bergantung pada operator yang secara fisik mengetuk atau menekan kotak karton ke dalam keselarasan, yang pada dasarnya lambat dan tidak konsisten, dan menjadi kurang dapat diandalkan pada kotak karton yang lebih panjang di mana tepi depan dan belakang dapat bergeser secara independen. Stasiun penepukan kami menggunakan pelat atas dan bawah yang digerakkan secara independen untuk meluruskan kotak karton secara mekanis dan konsisten, dengan pengaturan pergantian cepat untuk panjang kotak yang berbeda, penyesuaian otomatis saat kotak karton menumpuk, dan sistem penegangan sabuk yang menjaga gerakan pelurusan tetap stabil daripada menurun saat sabuk aus selama proses produksi yang panjang.
Pengangkutan: Beradaptasi dengan Papan yang Tidak Selalu Seragam
Bagian konveyor kami membawa kotak karton melalui tahap proses yang tersisa, dan ini mengatasi masalah yang mudah diabaikan: ketebalan papan kardus bergelombang tidak selalu seragam sempurna, bahkan dalam satu proses produksi, karena variasi pada bahan kertas liner dan fluting mentah. Sistem konveyor yang dibangun di sekitar pengaturan tekanan tetap dapat berjuang dengan variabilitas itu — menekan terlalu keras pada papan yang lebih tipis berisiko menghancurkannya, sementara tekanan yang dikalibrasi untuk papan tipis mungkin tidak mencengkeram papan yang lebih tebal dengan cukup kuat untuk memindahkannya dengan andal.
Kami menggunakan konveyor yang digerakkan motor dengan penyesuaian lanjutan manual dan otomatis, dipasangkan dengan sistem pengaturan tekanan berbasis silinder, sehingga tekanan pengangkutan dapat disesuaikan dengan panjang kotak aktual dan ketebalan papan yang berjalan melalui mesin pada saat tertentu, daripada tetap tetap terlepas dari apa yang ada di jalur. Ini sangat relevan untuk pelanggan yang menjalankan buku pesanan campuran, beralih antara kemasan ritel yang lebih ringan dan papan yang lebih berat dalam shift yang sama.
Penyambungan: Tempat Presisi Kotak Dua Lembar Diputuskan
Tidak setiap kotak karton dibentuk dari satu lembaran. Kotak karton yang lebih besar — kemasan peralatan, kemasan furnitur, dan kotak pengiriman tugas berat — seringkali melebihi ukuran lembaran maksimum yang dapat dihasilkan oleh peralatan pencetakan atau pemotongan mati hulu, yang berarti dua lembaran perlu digabungkan menjadi satu blanko sebelum pelipatan dapat dilanjutkan. Ini adalah peran bagian penyambungan kami, dan ini adalah tahap di mana presisi proses keseluruhan diuji paling langsung.
Metode penyambungan manual atau semi-otomatis cenderung menghasilkan kekuatan sambungan yang tidak konsisten dari satu kotak karton ke kotak karton berikutnya, karena keselarasan sangat bergantung pada teknik operator yang diulang ratusan atau ribuan kali per shift. Ketidak-konsistenan itu menjadi masalah struktural pada kotak karton yang lebih besar, yang membutuhkan sambungan yang andal untuk mempertahankan bentuknya setelah dimuat. Kami membangun bagian penyambungan kami di sekitar posisi motor servo independen — umumnya empat unit yang bekerja secara terkoordinasi — untuk menjaga kedua lembaran tetap sejajar selama proses pengikatan, sementara penyesuaian lebar elektrik memungkinkan stasiun dikonfigurasi ulang untuk dimensi kotak karton yang berbeda tanpa alat ulang manual. Kontrol hisapan vakum (vacuum suction control) menahan setiap lembaran di tempatnya selama penyambungan, dan kami menawarkan perekatan dua sisi sebagai opsi pada tahap ini untuk mendukung lipatan gaya memori (memory-style fold) yang digunakan dalam beberapa desain kotak karton, di mana sambungan perlu mempertahankan bentuknya bahkan sebelum kotak sepenuhnya didirikan.
Mengapa Kami Mereayasa Enam Tahap sebagai Satu Sistem
Jika dipertimbangkan secara individual, masing-masing dari enam stasiun ini memecahkan masalah mekanis yang berbeda: mengontrol pergerakan lembaran, mengaplikasikan perekat secara akurat, melipat di sepanjang garis yang benar, meluruskan kotak karton, memindahkannya tanpa kerusakan, dan — jika diperlukan — menggabungkan dua lembaran menjadi satu. Tetapi kami menemukan bahwa kualitas jadi aktual dari sebuah kotak karton ditentukan oleh seberapa baik stasiun-stasiun ini berfungsi bersama, bukan oleh spesifikasi individu satu stasiun mana pun.
Itulah sebabnya kami mengoordinasikan pengumpanan, perekatan, pelipatan, penepukan, pengangkutan, dan penyambungan melalui arsitektur servo dan kontrol bersama, sehingga data waktu dan posisi dapat melewati antar tahap daripada setiap stasiun beroperasi pada siklus tetapnya sendiri. Koordinasi ini memungkinkan kotak karton yang diproduksi di awal proses produksi sepuluh ribu unit untuk mencocokkan dimensi dan kekuatan ikatan kotak karton yang diproduksi di dekat akhir proses produksi.
Kapasitas Manufaktur Kami
Kami mendesain, membangun, dan memvalidasi masing-masing dari enam bagian ini — pengumpanan, perekatan, pelipatan, penepukan, pengangkutan, dan penyambungan — sebagai bagian dari satu jalur produksi yang terhubung, bukan sebagai komponen terpisah yang dirakit setelahnya. Produksi kami mencakup mesin pelipat dan perekat lembaran tunggal (single-sheet folder gluer machines) dan konfigurasi sambungan dua lembar (two-sheet splicing configurations), yang memungkinkan kami bekerja secara langsung dengan produsen kotak kardus bergelombang pada kelas papan, gaya kotak, dan target keluaran spesifik yang dijalankan oleh operasi mereka.
Jika Anda meninjau proses pelipatan dan perekatan Anda saat ini, atau mengevaluasi peralatan baru untuk jalur produksi yang akan datang, tim teknik kami tersedia untuk mendiskusikan bagaimana enam tahap ini dapat dikonfigurasi di sekitar persyaratan kotak karton spesifik Anda.
 Produk



