Mempekerjakan dan mempertahankan operator yang terampil telah menjadi salah satu bagian tersulit dalam menjalankan pabrik kotak karton bergelombang. Biaya tenaga kerja terus meningkat, pekerja berpengalaman tidak mudah diganti begitu mereka pergi, dan jalur produksi yang dibangun di sekitar penilaian manual bisa kehilangan konsistensi begitu terjadi perubahan staf. Seberapa besar suatu peralatan bergantung pada orang untuk menjalankannya dengan baik kini menjadi faktor yang sama pentingnya dengan kecepatan yang dinilai, dan perlu dicermati secara saksama di mana sebenarnya ketergantungan itu berada pada jalur lem dan jahit yang khas.
Di Mana Pekerjaan Manual Masih Mendominasi Jalur
Pada banyak jalur lem dan jahit, beberapa tahap masih mengandalkan orang untuk menjaga semuanya berjalan lancar. Lembaran sering kali perlu dimuat atau dipindahkan secara manual, terutama di titik transfer antara mesin lem terpisah dan mesin jahit terpisah, di mana lembaran harus diambil dari satu jalur dan ditempatkan ke jalur lainnya. Seseorang harus ada di sana untuk mengelola perpindahan itu setiap kali jalur berjalan.
Pengaturan parameter adalah tempat lain di mana pekerjaan manual memiliki bobot yang besar. Volume lem, sudut lipatan, dan jarak jahitan sering kali disesuaikan secara visual dan berdasarkan perasaan, berdasarkan pengalaman operator daripada pengaturan yang tetap dan dapat diulang. Mendapatkan penyesuaian yang tepat membutuhkan waktu untuk dipelajari, dan jika salah, meskipun sedikit, akan muncul kemudian sebagai karton yang tidak konsisten. Dua mesin yang terpisah biasanya berarti dua orang diperlukan untuk mengawasi keduanya, karena masalah pada satu jalur tidak secara otomatis diketahui oleh siapa pun yang bertugas di jalur lainnya. Ketika sesuatu tidak beres, melacaknya sering kali berarti memeriksa setiap stasiun secara manual daripada membacanya dari satu sistem yang terhubung. Di mana penghitungan dan penumpukan tidak dilakukan secara otomatis, tahap itu menambahkan sepasang tangan lain ke jalur juga.
Biaya karena mengandalkan banyak input manual ini bertambah seiring waktu. Upah untuk operator terampil terus meningkat di sebagian besar pasar, dan melatih karyawan baru sampai pada titik di mana mereka dapat menilai cakupan lem atau keselarasan lipatan secara andal membutuhkan waktu yang nyata, bukan hanya satu shift. Ketika seseorang pergi, penilaian itu ikut pergi bersama mereka, dan output jalur dapat berubah sampai penggantinya dilatih ke standar yang sama. Lebih banyak langkah manual juga berarti lebih banyak peluang untuk pemeriksaan yang terlewat, penyesuaian yang salah waktu, atau lembaran yang rusak, hanya karena orang menjadi lelah atau terganggu selama shift yang panjang. Di daerah di mana perekrutan sulit atau pergantian karyawan tinggi, jalur yang sangat bergantung pada pekerjaan manual menjadi lebih sulit untuk dikelola dan lebih sulit untuk dipertahankan pada output yang dapat diprediksi. Dalam istilah praktis, jalur dengan lebih banyak langkah manual adalah jalur di mana lebih banyak outputnya bergantung pada siapa pun yang kebetulan bekerja hari itu, daripada pada peralatan itu sendiri.
Di Mana Otomatisasi Menggantikan Langkah Manual
Kami merancang mesin lem-jahit lipat otomatis kecepatan tinggi penuh di sekitar pengurangan titik-titik ketergantungan ini, daripada memperlakukan otomatisasi sebagai tambahan pada proses yang sebagian besar manual. Umpan hisap sabuk otomatis menghilangkan kebutuhan akan pekerja khusus untuk memuat lembaran satu per satu dengan tangan, yang sering kali merupakan salah satu peran yang lebih berulang dan padat karya di jalur tradisional.
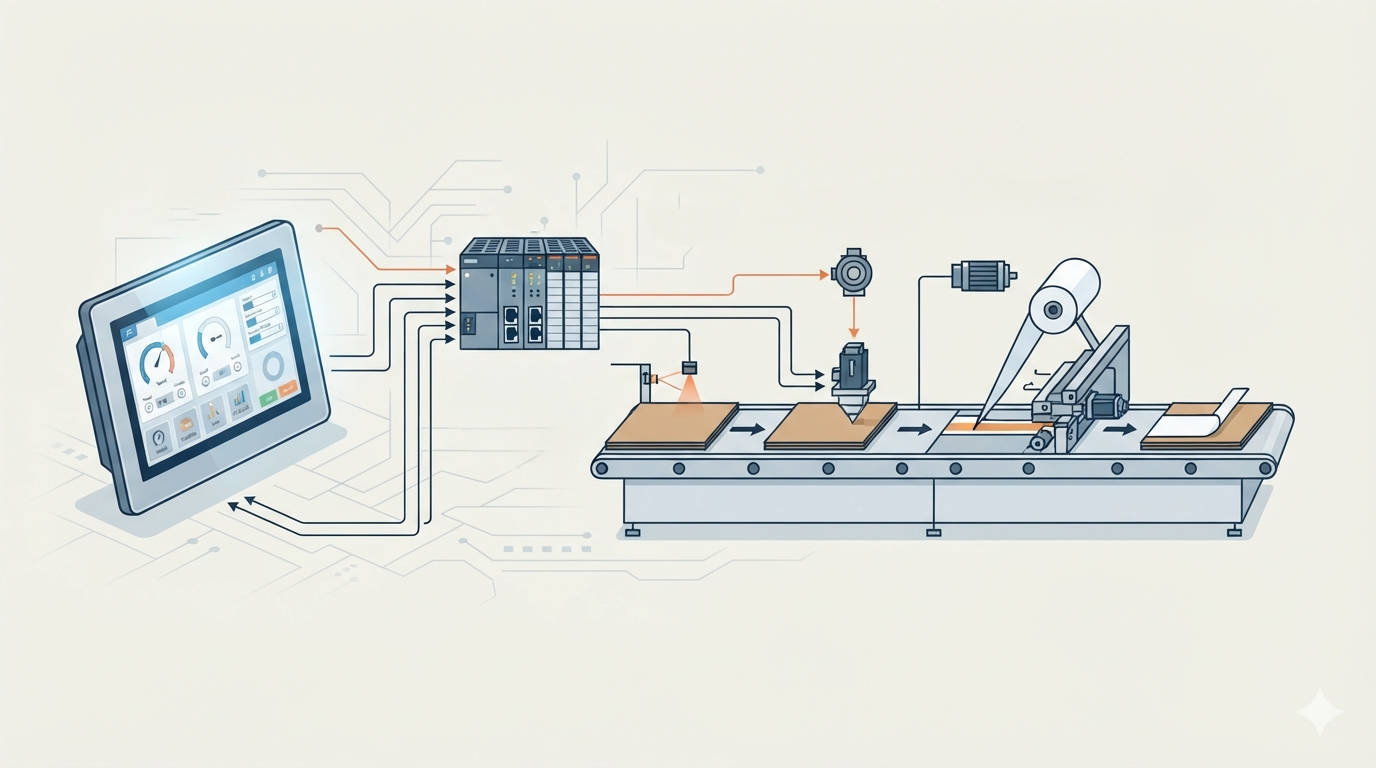
Contoh paling jelas di mana ini penting adalah kalibrasi. Alih-alih mengandalkan operator untuk memeriksa keselarasan secara visual dan menghentikan jalur untuk melakukan koreksi, kalibrasi otomatis berjalan terus menerus saat lembaran bergerak melalui pengumpanan, pelipatan, dan pengeleman atau penjahitan. Perubahan tunggal itu menghilangkan sebagian besar penilaian yang seharusnya perlu dibuat oleh operator berpengalaman berulang kali selama satu shift, dan itu dilakukan tanpa bergantung pada seberapa waspada atau berpengalaman orang yang mengawasi jalur pada saat itu.
Karena mode gluing dan mode stitcher berjalan di jalur yang sama, beralih di antara kedua jenis karton tidak memerlukan penugasan ulang staf ke mesin yang berbeda atau pelatihan ulang siapa pun di panel kontrol terpisah. Operator yang sama yang menjalankan jalur dalam mode gluing, pada kecepatan mekanis hingga sekitar 180 meter per menit, dapat menjalankannya dalam mode stitcher juga, di mana kecepatan jahit rata-rata sekitar 80 meter per menit dengan jarak jahitan yang dapat disesuaikan antara 30 dan 120 milimeter. Satu tim mencakup kedua mode produksi alih-alih membutuhkan kru terpisah yang dilatih pada peralatan terpisah. Penghitungan dan penumpukan otomatis di ujung jalur menangani karton jadi secara langsung, sehingga tahap itu tidak lagi membutuhkan pekerja khusus yang memindahkan output dengan tangan.
| Aspek Produksi | Jalur Manual Tradisional | Mesin Lem-Jahit Lipat Otomatis Penuh |
|---|---|---|
| Umpan Lembaran | Pemuatan dan penanganan lembaran manual | Umpan hisap sabuk otomatis |
| Kalibrasi | Inspeksi dan penyesuaian manual | Kalibrasi berkelanjutan otomatis |
| Pengeleman & Penjahitan | Mesin terpisah mungkin memerlukan operator terpisah | Pengeleman dan penjahitan terintegrasi dalam satu jalur |
| Kebutuhan Tenaga Kerja | Lebih banyak operator untuk tahapan yang berbeda | Lebih sedikit operator yang dibutuhkan untuk jalur produksi |
| Penyesuaian Parameter | Lebih bergantung pada pengalaman operator | Pengaturan mesin yang otomatis dan terkoordinasi |
| Karton Jadi | Penghitungan dan penumpukan manual | Penghitungan dan penumpukan otomatis |
| Konsistensi Produksi | Lebih dipengaruhi oleh kelelahan dan perbedaan operator | Alur kerja otomatis yang lebih konsisten |
| Kecepatan Produksi | Tergantung pada peralatan dan penanganan manual | Hingga 180 m/mnt dalam mode gluing; sekitar 80 m/mnt dalam mode stitcher |
Apa yang Sebenarnya Diubah oleh Lebih Sedikit Langkah Manual
Efek yang paling langsung adalah kru yang lebih kecil diperlukan untuk menjalankan output yang sama. Sebuah pabrik tidak lagi harus terus-menerus merekrut dan melatih operator tambahan hanya untuk mempertahankan kapasitas saat ini tetap stabil, yang penting di pasar di mana menemukan dan mempertahankan tenaga kerja terampil benar-benar sulit.
Otomatisasi juga mengambil alih sebagian besar pekerjaan yang dulu bergantung pada penilaian operator. Kalibrasi berkelanjutan, pengumpanan yang konsisten, dan pengeleman atau penjahitan yang terkoordinasi mengurangi fluktuasi kualitas yang berasal dari pergantian staf, kelelahan, atau sekadar ketidakkonsistenan antara teknik satu operator dengan operator lainnya. Sebuah jalur yang tidak terlalu bergantung pada penilaian individu cenderung mempertahankan outputnya lebih stabil dari satu shift ke shift berikutnya, terlepas dari siapa yang bertugas.
Dalam lingkungan di mana upah meningkat dan merekrut pekerja yang andal tidak dijamin, seberapa otomatis suatu jalur menjadi faktor langsung dalam seberapa stabil output pabrik dapat bertahan. Menambahkan lebih banyak pekerja adalah salah satu cara untuk mencoba mengimbangi permintaan, tetapi itu bukan satu-satunya tuas yang tersedia, dan sering kali merupakan yang paling tidak dapat diprediksi. Jalur yang lebih otomatis menawarkan cara untuk mempertahankan kapasitas tetap stabil yang tidak bergantung pada kerja sama pasar tenaga kerja lokal. Tidak satu pun dari ini mengorbankan kecepatan, karena urutan otomatis yang sama yang mengurangi pekerjaan manual juga memungkinkan jalur berjalan pada kecepatan mekanis yang dinilai dalam mode gluing dan stitcher.
Dibuat untuk Membuat Orang Menjadi Variabel yang Lebih Kecil
Kami membangun mesin lem-jahit lipat otomatis kecepatan tinggi penuh berdasarkan gagasan bahwa mengurangi ketergantungan pada pekerjaan manual bukanlah tentang menggantikan orang, tetapi tentang membuat output pabrik tidak terlalu terpapar pada perubahan staf yang tidak selalu dapat dikendalikan. Kalibrasi otomatis berkelanjutan, pengumpanan otomatis, dan jalur bersama untuk mode gluing dan stitcher adalah bagian dari desain yang memiliki bobot paling besar dalam upaya itu.
Jika tekanan staf sudah membentuk cara pabrik Anda merencanakan kapasitas, ada baiknya meninjau tahap mana dari jalur Anda saat ini yang masih bergantung pada penilaian manual dan di mana ketergantungan itu dapat dirancang untuk dihilangkan. Kami dengan senang hati memandu bagaimana peralatan kami menangani transisi itu, atau mengatur demonstrasi jalur yang beroperasi.
 Ensiklopedia Teknis