


Produsen kotak karton bergelombang sering kali menjalankan pengeleman dan penstapelan sebagai dua tahap terpisah, masing-masing ditangani oleh mesinnya sendiri. Selembar karton dilipat dan dilem pada satu lini, kemudian secara fisik dipindahkan ke mesin kedua untuk penstapelan sebelum dapat dihitung, ditumpuk, dan dikirim. Proses terpisah ini telah membentuk produksi kotak karton bergelombang selama bertahun-tahun, tetapi juga menimbulkan sejumlah inefisiensi yang dapat dihindari dan muncul di lantai pabrik setiap hari.
Di Mana Pendekatan Dua Mesin Kurang Optimal
Ketika pengeleman dan penstapelan terjadi pada mesin yang terpisah, lembaran karton harus meninggalkan satu proses dan memasuki proses lainnya. Titik perpindahan inilah tempat sebagian besar gesekan menumpuk. Operator perlu memindahkan kotak setengah jadi secara fisik, yang menambah waktu penanganan dan menciptakan peluang bagi kotak untuk rusak, tidak sejajar, atau diletakkan dalam urutan yang salah sebelum tahap berikutnya dimulai.
Ada juga masalah kalibrasi. Mesin perekat dan mesin penstapel diatur secara independen, masing-masing dengan operatornya sendiri, pengaturannya sendiri, dan toleransinya sendiri. Bahkan perbedaan kecil dalam cara kalibrasi setiap mesin dapat menyebabkan kotak yang sedikit bervariasi dari satu batch ke batch lainnya, yang menjadi masalah nyata bagi pembeli yang membutuhkan dimensi kotak yang konsisten di seluruh pesanan dalam jumlah besar.
Kecepatan yang tidak cocok memperparah masalah. Lini perekatan dan lini penstapelan jarang berjalan pada kecepatan yang identik, sehingga satu mesin akhirnya menunggu yang lain, atau barang dalam proses menumpuk di antara keduanya. Selama satu shift penuh, hambatan ini menambah output yang hilang dan sulit untuk dipulihkan.
Terakhir, menjalankan dua mesin berarti menggunakan dua luas lantai. Pabrik karton bergelombang sering kali kekurangan ruang lantai, dan lini penstapelan terpisah menambah panjang pada tata letak yang tidak dapat diakomodasi dengan mudah oleh banyak pabrik. Bagi produsen yang pelanggannya memesan kotak yang membutuhkan jahitan lem dan penguatan stapel, pengaturan dua mesin ini menjadi sumber biaya dan koordinasi tambahan setiap hari.
Ada juga biaya staf dalam pengaturan ini. Dua mesin umumnya membutuhkan dua operator terlatih, masing-masing akrab dengan panel kontrol yang berbeda, set titik penyesuaian yang berbeda, dan rutinitas perawatan yang berbeda. Ketika satu operator tidak hadir atau mesin perlu diservis, tahap produksi lainnya dibiarkan menunggu, karena kedua lini tidak dirancang untuk saling menggantikan. Waktu pelatihan berlipat ganda, persediaan suku cadang berlipat ganda, dan pemecahan masalah kualitas sering kali berarti memeriksa dua mesin terpisah untuk mengetahui mana yang memperkenalkan masalah.
Merancang Satu Lini yang Melakukan Keduanya
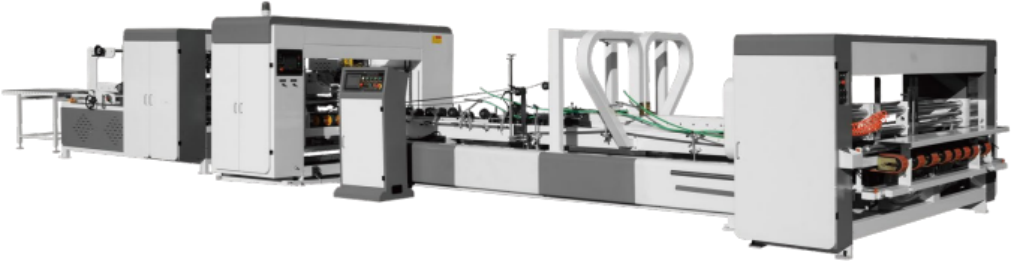
Kami mendekati ini secara berbeda. Alih-alih memperlakukan pengeleman dan penstapelan sebagai dua langkah manufaktur terpisah, kami membangun satu mesin yang membawa lembaran karton melalui pengumpanan hisap sabuk otomatis, pengeleman otomatis, pelipatan otomatis, kalibrasi otomatis, dan pengeleman atau penstapelan otomatis, semuanya dalam satu lini berkelanjutan. Lembaran karton diumpankan sekali, dan tidak meninggalkan lini sampai kotak selesai dan siap untuk dihitung dan ditumpuk.
Inti dari desain ini adalah mesin yang dapat beralih di antara dua mode kerja tanpa mengubah peralatan. Dalam mode perekatan, lini berjalan pada kecepatan hingga sekitar 170 meter per menit dan menangani ukuran karton dari kira-kira 1# hingga 12#, memberikan rentang yang cukup untuk melayani berbagai campuran pesanan kotak. Dalam mode penstapelan, lini yang sama berjalan pada kecepatan penstapelan rata-rata sekitar 80 meter per menit, dengan jarak stapel yang dapat disesuaikan antara 30 dan 120 milimeter sehingga dapat disesuaikan dengan spesifikasi kotak yang berbeda daripada terpaku pada satu pengaturan. Pengumpanan paku berjalan hingga 800 paku per menit, menjaga sisi penstapelan dari proses agar selaras dengan kecepatan seluruh lini lainnya.
Karena kedua proses berbagi tahap pengumpanan, pelipatan, dan kalibrasi yang sama, mesin tidak perlu dikalibrasi ulang dua kali untuk satu kotak. Kalibrasi otomatis berjalan sebagai bagian dari urutan, yang membantu menjaga dimensi tetap konsisten dari kotak pertama dalam satu putaran hingga yang terakhir, daripada mengandalkan dua mesin yang disetel secara independen untuk saling setuju.
Sisi perekatan mesin dirancang untuk menangani ukuran karton hingga sekitar 1200 kali 2600 milimeter dan turun hingga sekitar 170 kali 420 milimeter, sementara ketebalan papan pada konstruksi C plus D plus C dapat mencapai hingga 850 milimeter dan konstruksi gabungan A plus B plus D plus E hingga sekitar 2600 milimeter, dengan kecepatan mekanis hingga 180 meter per menit. Di sisi penstapelan, mesin bekerja dengan ukuran kotak dari sekitar 300 kali 800 milimeter hingga 2600 milimeter, lebar tutup ayun dari kira-kira 100 hingga 300 milimeter, dan lebar lidah penjepretan maksimum yang sesuai dengan gaya penguatan yang ditentukan pelanggan. Memiliki rentang ini yang dibangun ke dalam satu lini berarti peralatan yang sama dapat beralih di antara karton ritel yang lebih kecil dan kotak pengiriman yang lebih besar tanpa memerlukan mesin kedua yang disetel untuk kelas ukuran yang berbeda.
Apa Artinya Ini di Lantai Produksi
Manfaat paling langsung adalah bahwa kotak yang membutuhkan jahitan lem dan penguatan stapel tidak perlu lagi berpindah di antara dua peralatan. Perubahan tunggal itu menghilangkan langkah penanganan, mengurangi kemungkinan ketidaksejajaran selama transfer, dan memperpendek waktu keseluruhan antara pengumpanan lembaran mentah dan memiliki kotak jadi yang siap ditumpuk.
Ruang lantai adalah keuntungan praktis lainnya. Dengan jejak kaki sekitar 14000 kali 4000 kali 2000 milimeter, mesin menempati satu lini daripada panjang gabungan dari dua mesin terpisah ditambah ruang yang dibutuhkan untuk memindahkan material di antara keduanya. Untuk pabrik di mana ruang tata letak terbatas, menggabungkan pengeleman dan penstapelan ke dalam satu lini dapat membebaskan ruang yang seharusnya didedikasikan untuk mesin kedua dan area buffer di sekitarnya.
Karena lini yang sama menangani kedua mode, seorang operator tidak perlu mengelola dua set pengaturan, dua jadwal perawatan, atau dua titik kegagalan. Fitur opsional seperti lampiran pelipatan tutup atau penghitungan dan penumpukan produk jadi otomatis terintegrasi ke dalam alur kerja yang sama, sehingga kotak bergerak dari lembaran mentah ke output yang dikemas sepanjang satu urutan yang terkoordinasi daripada melewati tahap terpisah yang terhubung secara longgar.
Bagi pembuat kotak yang menerima pesanan yang mencampur karton yang dilem dengan yang di-stapel, atau pesanan tunggal yang membutuhkan kedua fitur pada kotak yang sama, pengaturan semacam ini juga menyederhanakan penjadwalan. Daripada merencanakan kapasitas di dua mesin dengan kecepatan dan hambatan yang berbeda, produksi berjalan terhadap satu lini dengan throughput yang diketahui untuk setiap mode.
Kontrol kualitas juga menjadi lebih mudah ketika hanya ada satu lini untuk dipantau. Jika kotak jadi menunjukkan masalah dengan jahitan lem atau penstapelan, seorang operator memeriksa satu urutan daripada menelusuri kotak kembali ke dua mesin terpisah untuk mengidentifikasi di mana penyimpangan terjadi. Putaran umpan balik yang lebih pendek itu cenderung membuat penyesuaian lebih cepat dan menjaga putaran produksi lebih dekat dengan spesifikasi dari awal hingga akhir.
Dibangun di Atas Pengalaman Manufaktur, Bukan Hanya Spesifikasi
Kami merancang dan membangun peralatan pembentuk kotak karton bergelombang dengan mempertimbangkan realitas sehari-hari pabrik produksi, bukan hanya angka-angka di lembar spesifikasi. Menggabungkan pengeleman dan penstapelan ke dalam satu lini otomatis muncul dari mengamati berapa banyak waktu dan ruang lantai yang dikonsumsi oleh serah terima antara mesin terpisah, dan membangun lini yang menghilangkan serah terima itu daripada bekerja di sekitarnya.
Setiap bagian dari urutan, dari pengumpanan hisap sabuk melalui pelipatan, pengeleman, kalibrasi, dan penstapelan, direkayasa untuk bekerja sebagai satu proses yang terkoordinasi daripada rantai tahap independen. Itulah yang memungkinkan mesin mempertahankan dimensi kotak yang konsisten di seluruh putaran produksi penuh, apakah beroperasi dalam mode perekatan atau mode penstapelan.
Jika lini produksi Anda saat ini membagi pengeleman dan penstapelan di seluruh mesin terpisah, ada baiknya melihat apa yang dapat dilakukan oleh satu lini yang terkalibrasi untuk ruang lantai Anda, waktu pergantian Anda, dan konsistensi kotak jadi Anda. Kami membangun peralatan ini untuk menangani kombinasi itu secara langsung, dan kami dengan senang hati akan memandu bagaimana peralatan ini akan cocok dengan pengaturan produksi Anda yang ada.
 Produk



