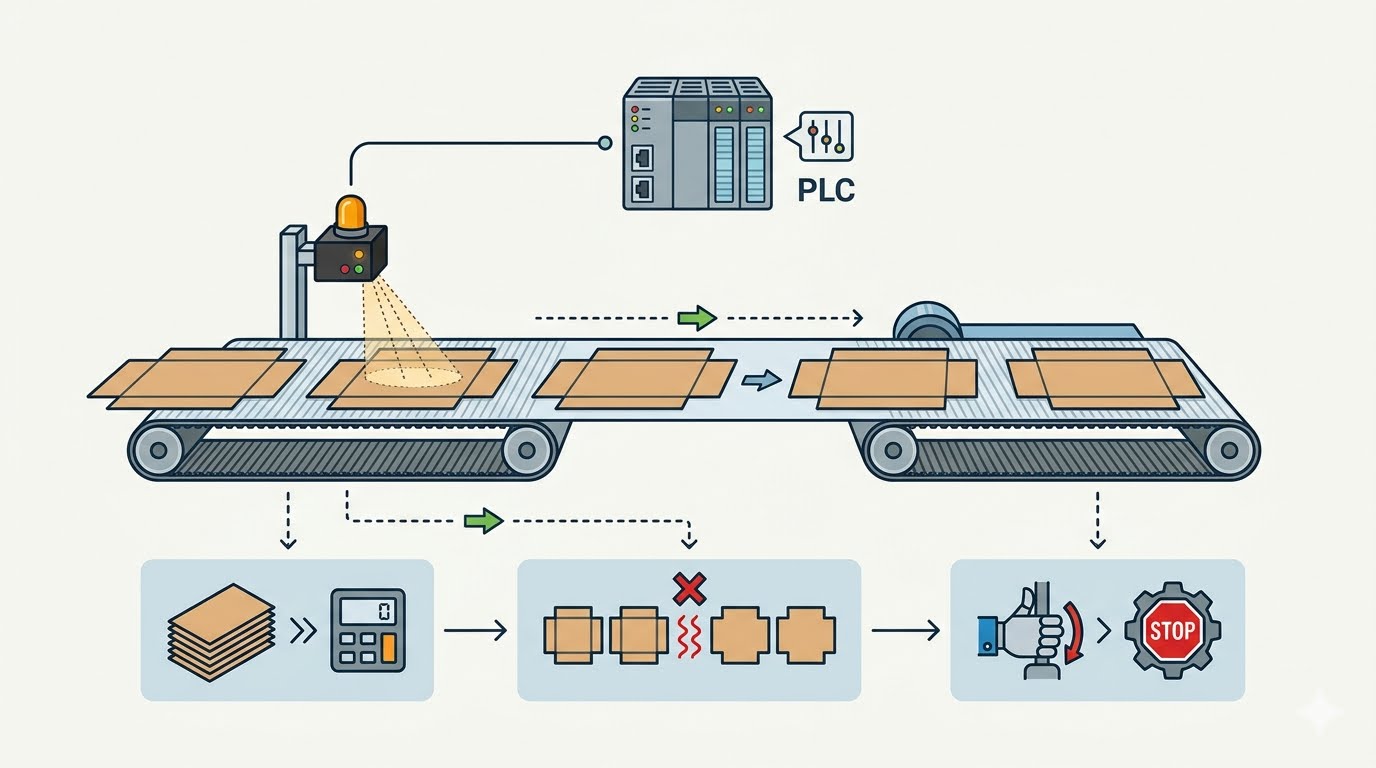
Una plegadora-encoladora de dos piezas consta de seis secciones funcionales: alimentación, encolado, plegado, aplanado, transporte y empalme. Cada sección ejecuta una tarea específica en el proceso de formación de cajas, y su funcionamiento debe coordinarse rigurosamente con el de las demás secciones. La cuadratura constante de las cajas, la alineación precisa de las uniones y la resistencia fiable de las costuras dependen no solo del desempeño individual de cada sección, sino también de la eficacia con la que toda la máquina opera como un sistema integrado.
Lagunas de coordinación en plegadoras-encoladoras convencionales
Una máquina de dos piezas forma una caja grande a partir de dos piezas de cartón corrugado. Cada pieza se alimenta, se encola y se pliega; luego, ambas piezas se empalman y se prensan para conformar una única caja. Cada etapa hereda la posición de la lámina desde la etapa anterior, por lo que un pequeño error al inicio de la línea rara vez permanece pequeño. Muchas máquinas convencionales accionan varias secciones mediante transmisiones compartidas, lo que significa que la velocidad y el sincronismo solo pueden ajustarse en grupo. Una ligera deriva en la sección de alimentación se propaga hasta las etapas de plegado y empalme, manifestándose como una caja torcida o una costura desplazada de su línea de referencia. El ajuste constituye otra debilidad. En diseños antiguos, los operadores regulan guías, correas y secciones de presión sección por sección, por lo que un cambio de tamaño de caja depende fuertemente de la experiencia individual y requiere mucho tiempo. Estructuras ligeras y rodamientos de menor calidad añaden un problema progresivo: tras largos períodos de funcionamiento, las relaciones posicionales entre secciones se aflojan, y los ajustes que eran precisos por la mañana ya no son válidos al final del turno.
Componentes clave que mantienen las seis secciones sincronizadas
Nuestra plegadora-encoladora de dos piezas resuelve la coordinación a nivel de sus sistemas de accionamiento y estructura mecánica. Cada sección funcional dispone de su propio motor, y los motores servo junto con el control PLC igualan las velocidades a lo largo de toda la línea. Cualquier sección puede ajustarse sin afectar a las demás, y aun así la línea opera como un único proceso sincronizado. Los paneles laterales están fabricados en acero grueso sometido a tratamientos térmicos y criogénicos, lo que limita la vibración y la flexión bajo funcionamiento continuo. Guías lineales y rodamientos de marca garantizan que las partes ajustables recuperen con precisión su posición configurada tras múltiples cambios de tamaño. Interruptores fotoeléctricos y una pantalla táctil central completan esta disposición, al concentrar la detección de posición y la configuración de parámetros en un único punto. Ninguno de estos componentes es excepcional por sí solo; juntos otorgan a las seis secciones independientes una base compartida estable y robusta.
Secciones de alimentación, encolado y plegado
La sección de alimentación define la posición inicial de todo lo que sigue. Nuestra solución es un alimentador por fricción con accionamiento servo independiente, cuyas aletas laterales se ajustan a lo ancho total de la lámina. Un soporte trasero retráctil estabiliza la pila de papel para formatos de caja más largos, y una función de succión neumática asiste la alimentación de piezas dobles. Esto resulta especialmente crítico con blanks largos o estrechos, que tienden a desviarse si la pila no está adecuadamente soportada. Un blank que ingresa recto es mucho más fácil de plegar y empalmar con precisión posteriormente. La sección de encolado aplica adhesivo mediante rodillos mecánicos. Los operadores pueden elegir entre inmersión en caliente o en frío, según el tipo de cartón y el sistema adhesivo utilizado, y está disponible como opción un sistema de encolado por pulverización. Como el adhesivo se aplica mientras la lámina aún mantiene su posición original, su ubicación se mantiene consistente con la alineación del alimentador.
La sección de plegado completa el segundo y el cuarto plegados, cerrando un ángulo de 180 grados. Está impulsada por un motor independiente, y las correas izquierda y derecha funcionan con ajuste continuo de velocidad. Para clientes que requieren un control más fino, se ofrece una configuración servo. En cartones de pared gruesa o doble pared, esto permite que el plegado se desarrolle gradualmente y en sincronía con la velocidad de alimentación, en lugar de forzarse a una velocidad fija. El resultado es un doblez limpio, con menos grietas a lo largo de la línea de plegado. Además, la sección está diseñada para desmontaje sencillo, de modo que el mantenimiento rutinario no exige retirar grandes componentes de la máquina.
Secciones de empalme, transporte y aplanado
La sección de empalme es donde dos piezas plegadas se convierten en una sola caja, y donde se define en gran medida la cuadratura final. Sus placas guía adoptan una estructura multicapa con ajuste mediante tornillo de rosca. El ajuste eléctrico y la función de memoria permiten a los operadores recuperar configuraciones almacenadas para cajas repetitivas, sin necesidad de medir y alinear desde cero. Transportadores de correa plana, cada uno accionado por su propio motor servo, avanzan las piezas, mientras que ruedas de presión mantienen la lámina plana y reducen el ruido de funcionamiento. Un dispositivo fotoeléctrico verifica la posición de la lámina justo antes del empalme. En la boca de empalme, una aplicación doble —en caliente y en frío— genera una unión más firme. Para cajas grandes o cajas destinadas a contener cargas pesadas, esta combinación de posicionamiento preciso y unión segura protege la resistencia de la costura.
La sección de transporte mantiene la caja bajo presión controlada mientras el adhesivo fragua. Está accionada por motor y puede operar en modo manual o en modo automático de seguimiento que se adapta a la longitud de la caja. La sección superior de presión de transporte dispone de su propio motor y puede desplazarse hacia adelante y hacia atrás para adaptarse a la caja; además, está disponible como opción un regulador neumático de presión. Así, una caja ligera y una caja pesada no comparten la misma configuración. La sección de aplanado completa la secuencia. Sus paletas superior e inferior —también denominadas placas guía— son accionadas de forma independiente por motores, lo que permite ajustar rápidamente la longitud. El apilamiento es ordenado, y un sistema automático de tensado de correas mantiene la tensión constante con el tiempo. Las cajas terminadas salen de la máquina en pilas bien organizadas, lo que facilita su manipulación en las etapas posteriores de empaque y carga.
Funcionamiento sincronizado de las seis secciones
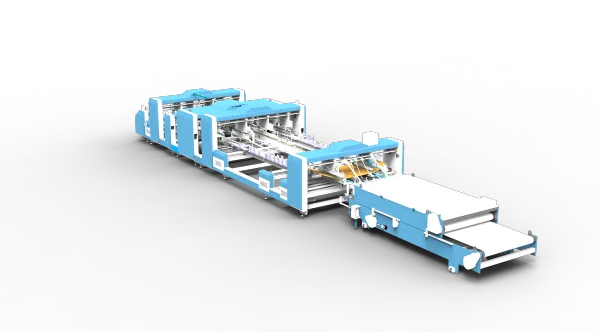
Las seis secciones de nuestra máquina están diseñadas para operar como una única línea de producción coordinada. Los accionamientos independientes permiten ajustar cada sección por separado, mientras que el control central mantiene todo el proceso perfectamente sincronizado. En la producción diaria, esto ayuda a reducir el tiempo de cambio entre distintos tamaños de caja, mantener una calidad constante durante largas series y simplificar el mantenimiento al facilitar la identificación exacta del origen de cualquier problema. Como fabricante, realizamos íntegramente el diseño y el ensamblaje de la máquina, lo que nos brinda la flexibilidad necesaria para configurar el equipo según distintos formatos de caja, calidades de cartón corrugado y requisitos productivos específicos.
Desde blanks largos de cartón corrugado hasta estructuras exigentes de cajas de dos piezas, nuestra máquina puede configurarse para adaptarse al flujo de trabajo de su fábrica, ayudándole a transformar requisitos complejos de plegado y encolado en un proceso productivo más controlado y fiable.
 Escenarios de Aplicación