


Convertir una lámina plana de cartón corrugado en una caja terminada y lista para enviar parece simple desde fuera: entra una lámina, sale una caja. En nuestra experiencia construyendo máquinas plegadoras-encoladoras, esa transformación depende de seis etapas interconectadas: alimentación de papel, encolado, plegado, escuadrado, transporte y, para cajas grandes, empalme. Cada etapa realiza una función mecánica distinta, pero ninguna funciona de forma aislada en las máquinas que diseñamos. Una lámina que ingresa ligeramente descentrada en nuestra sección de encolado arrastrará esa desalineación al plegado; una inconsistencia en el plegado volverá a aparecer en la etapa de escuadrado como una caja que no se asienta plana sobre un palé. Debido a que los errores se acumulan a medida que la lámina avanza por la línea, tratamos las seis etapas siguientes como un solo sistema a diseñar, no como seis componentes separados a ensamblar.
Por qué analizamos toda la línea, no solo la velocidad máxima
Los productores de cajas de cartón corrugado suelen comparar los equipos plegadores-encoladores principalmente por la velocidad máxima de salida, expresada en láminas o metros por minuto. La velocidad es un factor legítimo, pero solo cuenta una parte de la historia, razón por la cual no diseñamos en torno a un único número destacado. Una máquina puede funcionar a una velocidad nominal alta y aun así producir una tasa de defectos inaceptable si la precisión de alimentación, la aplicación de adhesivo o el escuadrado no pueden mantener el ritmo de esa velocidad en condiciones reales de producción —espesor variable de la lámina, humedad que afecta el comportamiento del adhesivo, o tiradas largas que exponen el desgaste en los componentes de alimentación.
Los gerentes de planta que han operado varias generaciones de equipos plegadores-encoladores tienden a juzgar las máquinas menos por una cifra de velocidad destacada y más por cuántas láminas necesitan ser retiradas y retrabajadas durante un turno completo. Ese resultado es función de qué tan bien sincronizadas estén las seis estaciones descritas a continuación, que es el estándar al que sometemos nuestros propios equipos.
Alimentación de papel: donde comienzan los pequeños errores
El proceso comienza separando los blancos planos de una pila y moviéndolos hacia la máquina, una lámina a la vez. Esto suena sencillo, pero también es la etapa donde se origina una gran parte de los defectos posteriores. Los sistemas de alimentación por rodillos de fricción, que dependen de rodillos de goma que agarran la lámina superior o inferior de una pila, son propensos a dos problemas recurrentes: alimentación de láminas dobles, donde dos blancos son arrastrados juntos, y desviación gradual de la lámina, donde el blanco se desplaza lateralmente a medida que avanza, especialmente con láminas más largas o delgadas que se flexionan con mayor facilidad.
Construimos nuestra sección de alimentación basada en alimentación por succión para abordar ambos problemas, utilizando presión de aire controlada para levantar y sostener cada lámina individualmente antes de liberarla en la línea, en lugar de depender únicamente del contacto por fricción. Nuestras guías laterales son ajustables para mantener la lámina centrada en un rango de anchos, y añadimos un soporte extendido en la parte trasera del alimentador para evitar que los blancos más largos se comben o encorven antes de ingresar a la máquina —un detalle que importa más de lo que parece, ya que una lámina que se dobla incluso ligeramente antes de la alimentación puede ingresar a nuestra sección de encolado en un ángulo diferente al previsto. Debido a que cada etapa posterior asume que la lámina llegó correctamente posicionada, tratamos la precisión de la alimentación como la variable más determinante de todo el proceso.
Encolado: adaptando el comportamiento del adhesivo a la lámina
Una vez que una lámina está correctamente posicionada, nuestra sección de encolado aplica adhesivo a lo largo de los bordes del panel que se convertirán en la unión de la caja. El método de encolado importa tanto como la ubicación del encolado. El adhesivo frío y el adhesivo termofusible se comportan de manera diferente: el adhesivo frío generalmente permite más tiempo de trabajo antes de fraguar, lo que se adapta a ciertos pesos de lámina y condiciones ambientales, mientras que el adhesivo termofusible fragua rápidamente, lo que puede respaldar ciclos más rápidos pero deja menos margen para corregir un cordón mal aplicado antes de que se adhiera.
No construimos nuestra sección de encolado en torno a un único método de aplicación fijo, ya que eso obligaría a los clientes a trabajar alrededor de la máquina independientemente de lo que requiera un pedido determinado. En su lugar, nuestro sistema de encolado por rodillo mecánico ofrece la opción de cambiar entre aplicación de adhesivo frío y termofusible, de modo que el método de adhesivo se pueda adaptar al grado de la lámina y a la velocidad de producción del pedido en cuestión. Una cobertura de adhesivo consistente en esta etapa es también lo que permite que nuestra estación de plegado posterior forme una unión limpia y uniforme, en lugar de compensar espacios o exceso de adhesivo.
Plegado: manejando más de un estilo de caja sin reconfiguración constante
Nuestra estación de plegado une los paneles encolados a lo largo de líneas pre-rayadas para formar la estructura básica de la caja. Un recorrido de plegado fijo en una sola configuración funciona adecuadamente cuando una línea produce un solo estilo de caja de forma continua, pero muchas de las plantas de cartón corrugado con las que trabajamos no tienen ese lujo —las órdenes de pedido mezclan estilos de caja, y cada cambio que requiere reconfiguración manual añade tiempo no productivo al turno.
Accionamos cada elemento de plegado de forma independiente en lugar de vincularlo mecánicamente a un solo accionamiento, lo que permite ajustar los ángulos de plegado y la secuencia sin necesidad de una reconstrucción mecánica completa. También incluimos una segunda línea de plegado que admite un pliegue combinado de 180 grados, lo que amplía la gama de estilos de caja que una sola máquina puede manejar, ya que algunos diseños de cajas requieren un pliegue adicional más allá de la secuencia básica de cuatro paneles. Diseñamos esta sección para que sea sencilla de desmontar por una razón más mundana pero persistente: los componentes de plegado acumulan residuos de adhesivo y polvo de lámina con el tiempo, y una sección que sea fácil de abrir para limpieza y ajuste se mantiene precisa durante más tiempo entre intervalos de servicio.
Escuadrado y compactado: corrigiendo lo que el plegado solo no puede
Después del plegado, las cajas en nuestras máquinas pasan por una estación de compactado, o escuadrado, antes de continuar por la línea. Este paso existe porque plegar una caja no la deja automáticamente cuadrada —pequeñas variaciones en la tensión de la lámina, la colocación del adhesivo o la alimentación pueden dejar una caja con bordes casi alineados pero no del todo parejos. Si no se corrige, esa pequeña desalineación se vuelve visible una vez que la caja se llena y se apila.
El escuadrado manual, que todavía se utiliza en líneas más antiguas o de bajo volumen, depende de que un operador golpee o presione físicamente las cajas para alinearlas, lo que es lento e inconsistente por naturaleza, y se vuelve notablemente menos fiable en cajas más largas donde los bordes delantero y trasero pueden desviarse de forma independiente. Nuestra estación de compactado utiliza placas superior e inferior accionadas de forma independiente para escuadrar la caja mecánica y consistentemente, con ajustes rápidos de cambio para diferentes longitudes de caja, ajuste automático a medida que las cajas se apilan, y un sistema de tensado de correa que mantiene el movimiento de escuadrado estable en lugar de degradarse a medida que las correas se desgastan durante una larga tirada de producción.
Transporte: adaptándose a una lámina que no siempre es uniforme
Nuestra sección de transporte lleva las cajas a través de las etapas restantes del proceso, y aborda un problema que es fácil de pasar por alto: el espesor del cartón corrugado no siempre es perfectamente uniforme, incluso dentro de una misma tirada de producción, debido a la variación en el material de la lámina de revestimiento y el acanalado. Un sistema de transporte construido en torno a ajustes de presión fijos puede tener dificultades con esa variabilidad —presionar demasiado fuerte sobre una lámina más delgada corre el riesgo de aplastarla, mientras que la presión calibrada para una lámina delgada puede no agarrar una lámina más gruesa con suficiente firmeza para moverla de manera fiable.
Utilizamos un transportador accionado por motor con ajuste de seguimiento tanto manual como automático, combinado con un sistema de regulación de presión basado en cilindros, de modo que la presión de transporte se pueda adaptar a la longitud real de la caja y al espesor de la lámina que circula por la máquina en un momento dado, en lugar de permanecer fija independientemente de lo que haya en la línea. Esto es particularmente relevante para los clientes que manejan pedidos mixtos, cambiando entre embalajes minoristas más ligeros y láminas más pesadas dentro del mismo turno.
Empalme: donde se decide la precisión de las cajas de dos láminas
No todas las cajas se forman a partir de una sola lámina. Las cajas más grandes —embalajes de electrodomésticos, embalajes de muebles y cajas de envío para servicio pesado— a menudo superan el tamaño máximo de lámina que los equipos de impresión o troquelado aguas arriba pueden producir, lo que significa que es necesario unir dos láminas en un solo blanco antes de que pueda proceder el plegado. Este es el papel de nuestra sección de empalme, y es la etapa donde la precisión general del proceso se prueba de manera más directa.
Los métodos de empalme manual o semiautomático tienden a producir una resistencia de costura inconsistente de una caja a la siguiente, ya que la alineación depende en gran medida de la técnica del operador, repetida cientos o miles de veces por turno. Esa inconsistencia se convierte en una preocupación estructural en las cajas más grandes, que necesitan una costura fiable para mantener su forma una vez cargadas. Construimos nuestra sección de empalme en torno al posicionamiento independiente mediante servomotor —comúnmente cuatro unidades trabajando en coordinación— para mantener ambas láminas alineadas durante todo el proceso de unión, mientras que el ajuste eléctrico de ancho permite reconfigurar la estación para diferentes dimensiones de caja sin necesidad de retoque manual. El control de succión por vacío mantiene cada lámina en su lugar durante el empalme, y ofrecemos el encolado de doble cara como opción en esta etapa para respaldar el pliegue de memoria utilizado en algunos diseños de cajas, donde la costura necesita mantener su forma incluso antes de que la caja esté completamente armada.
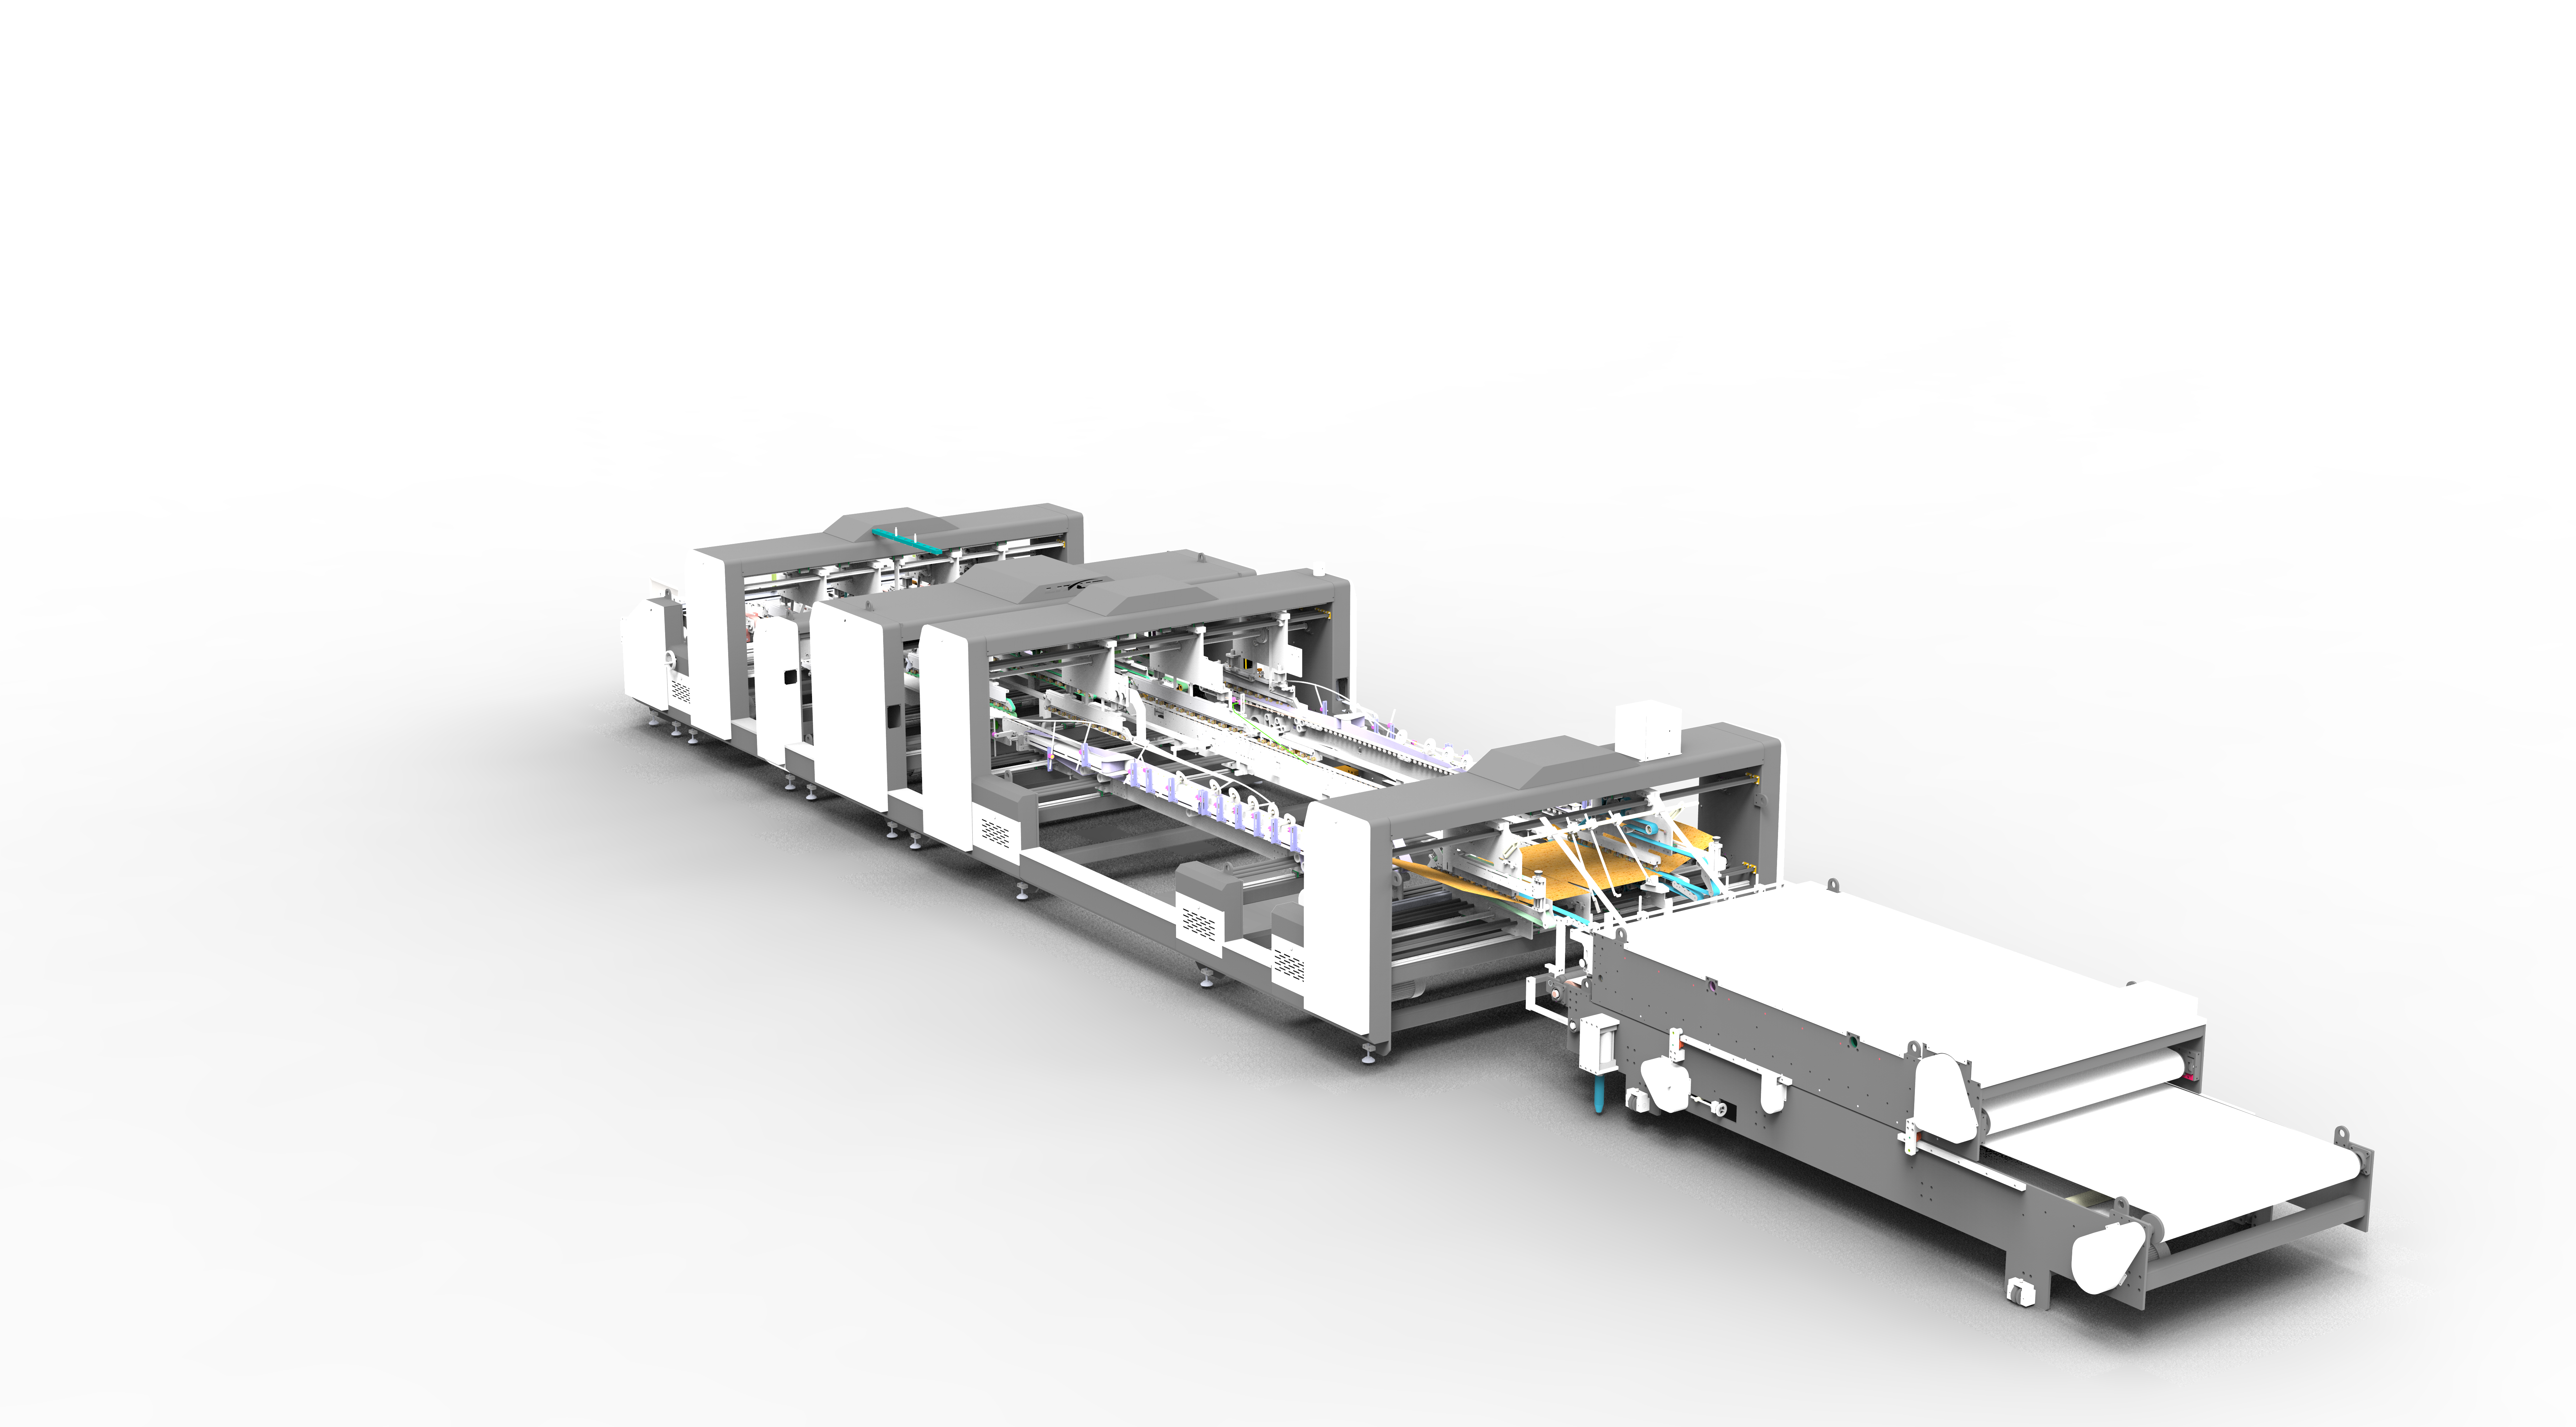
Por qué diseñamos las seis etapas como un solo sistema
Consideradas individualmente, cada una de estas seis estaciones resuelve un problema mecánico distinto: controlar el movimiento de la lámina, aplicar el adhesivo con precisión, plegar a lo largo de las líneas correctas, escuadrar la caja, moverla sin daños y —cuando sea necesario— unir dos láminas en una. Pero hemos descubierto que la calidad final real de una caja se decide por qué tan bien funcionan juntas estas estaciones, no por la especificación individual de ninguna estación en particular.
Es por eso que coordinamos la alimentación, el encolado, el plegado, el compactado, el transporte y el empalme a través de una arquitectura de servo y control compartida, de modo que los datos de sincronización y posicionamiento puedan pasar entre las etapas en lugar de que cada estación funcione en su propio ciclo fijo. Esta coordinación es lo que permite que una caja producida al inicio de una tirada de diez mil unidades coincida en dimensiones y resistencia de unión con una caja producida cerca del final de la misma.
Nuestra capacidad de fabricación
Diseñamos, construimos y validamos cada una de estas seis secciones —alimentación, encolado, plegado, compactado, transporte y empalme— como parte de una línea de producción conectada, no como componentes separados ensamblados posteriormente. Nuestra producción cubre tanto máquinas plegadoras-encoladoras de lámina simple como configuraciones de empalme de dos láminas, lo que nos permite trabajar directamente con los fabricantes de cajas de cartón corrugado en los grados específicos de lámina, estilos de caja y objetivos de producción que realmente manejan sus operaciones.
Si está revisando su proceso actual de plegado y encolado, o evaluando nuevos equipos para una próxima línea de producción, nuestro equipo de ingenieros está disponible para analizar cómo estas seis etapas pueden configurarse en torno a sus requisitos específicos de cajas.
 Productos



