Contratar y retener operadores calificados se ha convertido en una de las partes más difíciles de gestionar una planta de cajas de cartón corrugado. Los costos laborales siguen aumentando, los trabajadores experimentados no son fáciles de reemplazar una vez que se van, y una línea de producción basada en el juicio manual puede perder consistencia en cuanto cambia el personal. El grado en que un equipo depende de las personas para funcionar bien es ahora un factor tan importante como su velocidad nominal, y vale la pena examinar de cerca dónde reside realmente esa dependencia en una línea típica de pegado y grapado.
Donde el Trabajo Manual Sigue Impulsando la Línea
En muchas líneas de pegado y grapado, varias etapas aún dependen de personas para mantener el flujo sin problemas. Las hojas a menudo necesitan ser cargadas o movidas manualmente, particularmente en el punto de transferencia entre una máquina de pegado separada y una máquina de grapado separada, donde una hoja debe ser recogida de una línea y colocada en otra. Alguien tiene que estar allí para gestionar esa transferencia cada vez que la línea funciona.
Los ajustes de parámetros son otro lugar donde el trabajo manual tiene un gran peso. El volumen de pegamento, el ángulo de plegado y la distancia de grapado se ajustan frecuentemente a ojo y al tacto, basándose en la experiencia del operador en lugar de una configuración fija y repetible. Lograr esos ajustes correctamente lleva tiempo de aprendizaje, y si se hacen mal, aunque sea ligeramente, se manifiestan más tarde como cajas inconsistentes. Dos máquinas separadas también suelen significar que se necesitan dos personas para supervisarlas, ya que un problema en una línea no es detectado automáticamente por quien está en la otra. Cuando algo sale mal, rastrearlo a menudo implica revisar cada estación manualmente en lugar de leerlo en un solo sistema conectado. Cuando el conteo y apilado no están automatizados, esa etapa agrega otro par de manos a la línea.
El costo de depender de tanta intervención manual se acumula con el tiempo. Los salarios de los operadores calificados siguen aumentando en la mayoría de los mercados, y capacitar a un nuevo empleado hasta el punto en que pueda juzgar de manera confiable la cobertura de pegamento o la alineación del plegado requiere tiempo real, no un solo turno. Cuando alguien se va, ese juicio se va con él, y la producción de la línea puede variar hasta que un reemplazo sea capacitado hasta el mismo nivel. Más pasos manuales también significan más oportunidades para una verificación omitida, un ajuste mal sincronizado o una hoja dañada, simplemente porque las personas se cansan o se distraen durante un turno largo. En regiones donde la contratación es difícil o la rotación es alta, una línea que depende en gran medida del trabajo manual se vuelve más difícil de dotar de personal y de mantener funcionando con una producción predecible. En términos prácticos, una línea con más pasos manuales es una línea donde más de su producción depende de quien esté trabajando ese día, en lugar del equipo en sí.
Donde la Automatización Reemplaza los Pasos Manuales
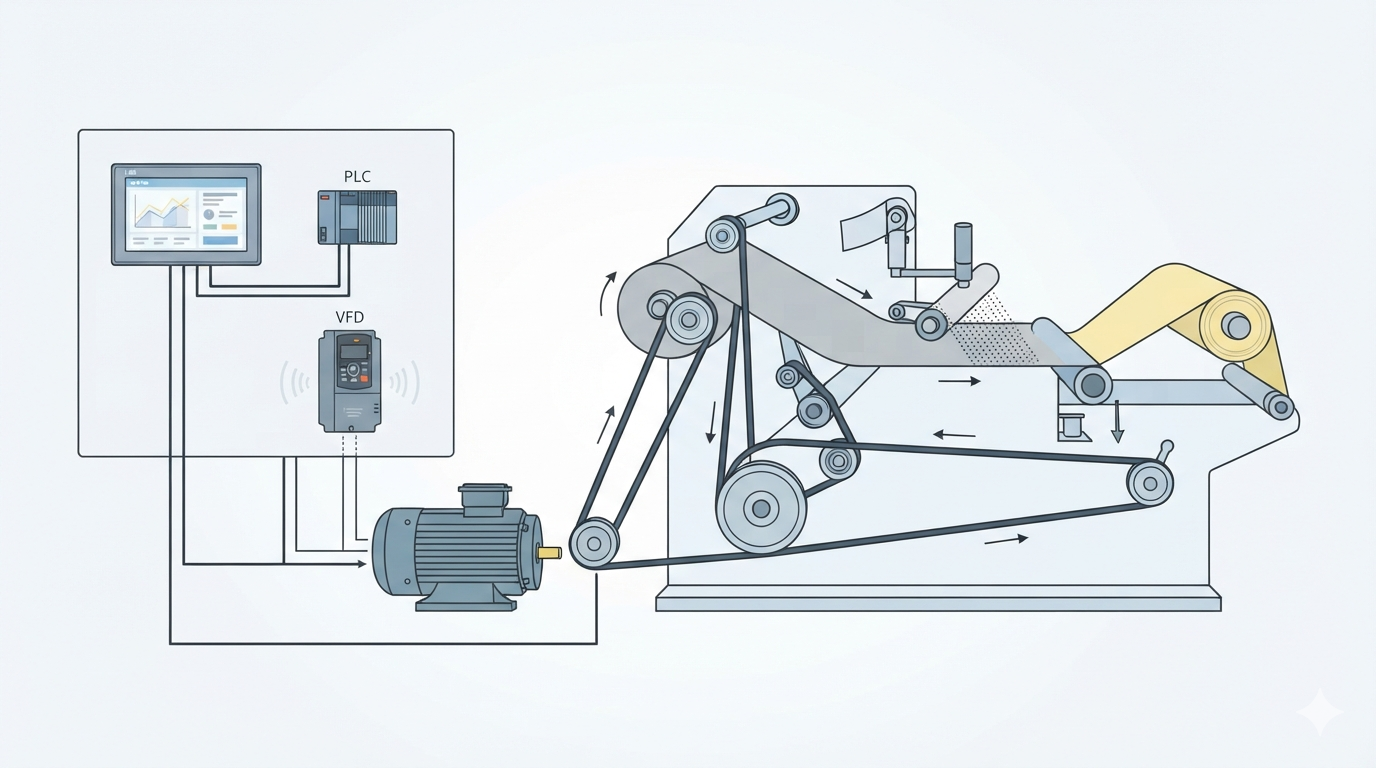
Diseñamos nuestra LYQZD2600 plegadora pegadora y grapadora totalmente automática de alta velocidad con estructura robusta de alta resistencia en torno a reducir exactamente estos puntos de dependencia, en lugar de tratar la automatización como un complemento de un proceso que de otro modo sería manual. La alimentación automática por succión de correa elimina la necesidad de un trabajador dedicado a cargar hojas una por una manualmente, que suele ser uno de los roles más repetitivos y con mayor carga de trabajo en una línea tradicional.
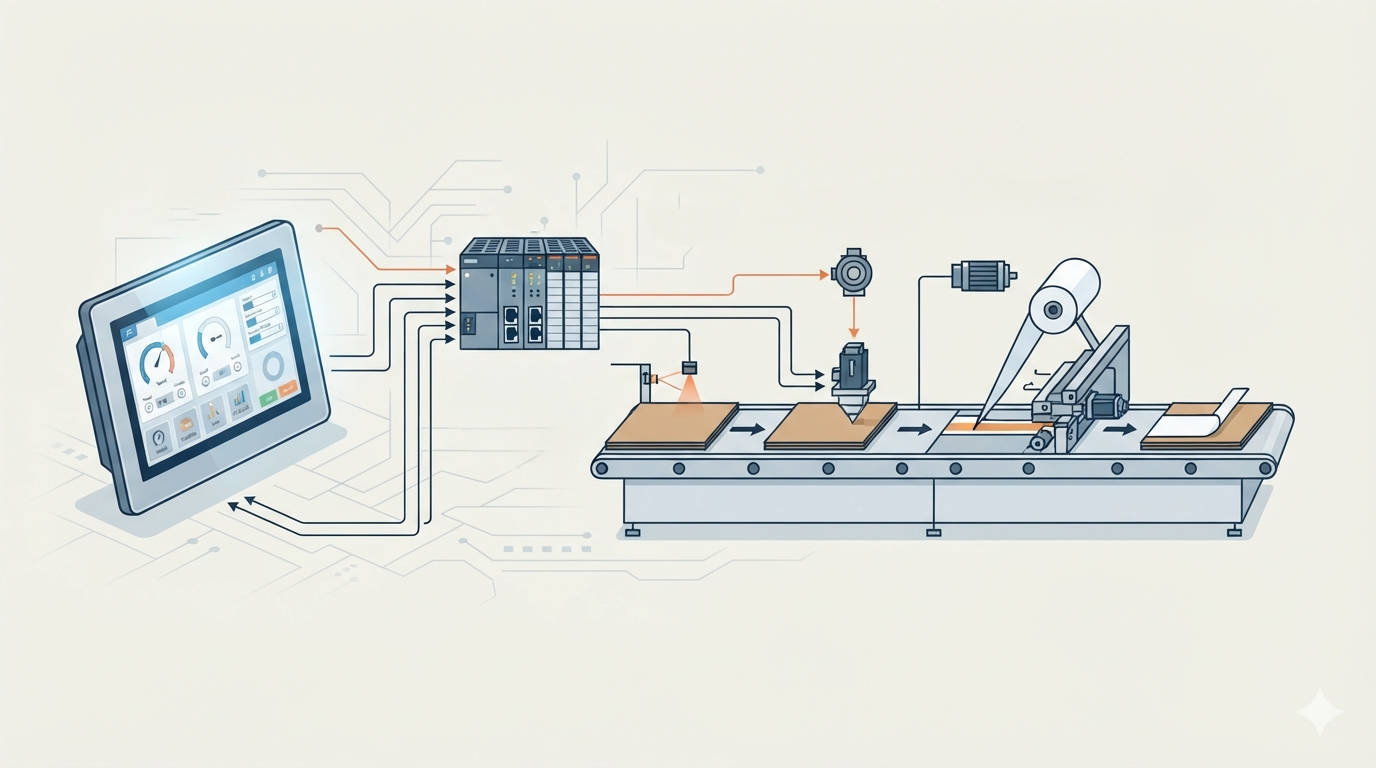
El ejemplo más claro de dónde esto importa es la calibración. En lugar de depender de un operador para verificar la alineación a ojo y detener la línea para hacer correcciones, la calibración automática funciona de forma continua a medida que la hoja avanza a través de la alimentación, el plegado y el pegado o grapado. Ese solo cambio elimina una gran parte de los juicios que los operadores experimentados tendrían que hacer repetidamente a lo largo de un turno, y lo hace sin depender de qué tan alerta o experimentada esté la persona que supervisa la línea en ese momento.
Debido a que el modo de pegado y el modo de grapado funcionan en la misma línea, cambiar entre los dos tipos de cajas no requiere reasignar personal a una máquina diferente ni volver a capacitar a nadie en un panel de control separado. Los mismos operadores que manejan la línea en modo de pegado, a velocidades mecánicas de hasta aproximadamente 180 metros por minuto, también pueden manejarla en modo de grapado, donde la velocidad promedio de grapado es de alrededor de 80 metros por minuto con una distancia de grapado ajustable entre 30 y 120 milímetros. Un solo equipo cubre ambos modos de producción, en lugar de necesitar equipos separados capacitados en equipos separados. El conteo y apilado automáticos al final de la línea manejan las cajas terminadas directamente, por lo que esa etapa ya no necesita un trabajador dedicado a mover la producción manualmente.
| Aspecto de Producción | Línea Manual Tradicional | Máquina Plegadora Pegadora-Grapadora Totalmente Automática |
|---|---|---|
| Alimentación de Hojas | Carga y manipulación manual de hojas | Alimentación automática por succión de correa |
| Calibración | Inspección y ajuste manuales | Calibración automática continua |
| Pegado y Grapado | Máquinas separadas pueden requerir operadores separados | Pegado y grapado integrados en una sola línea |
| Requisito de Mano de Obra | Más operadores para diferentes etapas | Menos operadores necesarios para la línea de producción |
| Ajuste de Parámetros | Depende más de la experiencia del operador | Configuraciones de máquina automatizadas y coordinadas |
| Cajas Terminadas | Conteo y apilado manuales | Conteo y apilado automáticos |
| Consistencia de Producción | Más afectada por la fatiga y las diferencias entre operadores | Flujo de trabajo automatizado más consistente |
| Velocidad de Producción | Depende del equipo y la manipulación manual | Hasta 180 m/min en modo de pegado; alrededor de 80 m/min en modo de grapado |
Lo que Realmente Cambia con Menos Pasos Manuales
El efecto más inmediato es un equipo más pequeño necesario para operar la misma producción. Una planta ya no tiene que seguir contratando y capacitando operadores adicionales solo para mantener la capacidad actual estable, lo que importa en mercados donde encontrar y retener mano de obra calificada es realmente difícil.
La automatización también asume gran parte del trabajo que solía depender del juicio del operador. La calibración continua, la alimentación consistente y el pegado o grapado coordinados reducen las variaciones de calidad que provienen de la rotación de personal, la fatiga o la simple inconsistencia entre la técnica de un operador y la de otro. Una línea que depende menos del juicio individual tiende a mantener su producción más estable de un turno a otro, independientemente de quién esté de servicio.
En un entorno donde los salarios están aumentando y la contratación de trabajadores confiables no está garantizada, el grado de automatización de una línea se convierte en un factor directo de cuán estable puede mantenerse la producción de una planta. Agregar más trabajadores es una forma de intentar mantenerse al día con la demanda, pero no es la única palanca disponible, y a menudo es la menos predecible. Una línea más automatizada ofrece una manera de mantener la capacidad estable que no depende de la cooperación del mercado laboral local. Nada de esto va en detrimento de la velocidad, ya que la misma secuencia automatizada que reduce el trabajo manual es también lo que permite que la línea funcione a sus velocidades mecánicas nominales tanto en modo de pegado como de grapado.
Diseñada para Hacer que las Personas Sean Menos una Variable
Construimos nuestra LYQZD2600 plegadora pegadora y grapadora totalmente automática de alta velocidad con estructura robusta de alta resistencia sobre la idea de que reducir la dependencia del trabajo manual no se trata de reemplazar a las personas, sino de exponer menos la producción de la planta a los cambios de personal que no siempre puede controlar. La calibración automática continua, la alimentación automatizada y una línea compartida para los modos de pegado y grapado son las partes del diseño que tienen más peso en ese esfuerzo.
Si la presión de personal ya está moldeando cómo su planta planifica la capacidad, vale la pena revisar qué etapas de su línea actual todavía dependen del juicio manual y dónde se podría eliminar esa dependencia mediante el diseño. Estamos encantados de analizar cómo nuestro equipo maneja esa transición, o de organizar una demostración de la línea en funcionamiento.
 Enciclopedia Técnica