


Los fabricantes de cajas de cartón corrugado a menudo realizan el encolado y el grapado como dos etapas separadas, cada una gestionada por su propia máquina. Una lámina se pliega y se encola en una línea, luego se transporta físicamente a una segunda máquina para graparla antes de poder contarla, apilarla y enviarla. Este proceso dividido ha moldeado la producción de cajas de cartón corrugado durante años, pero también introduce una serie de ineficiencias evitables que se manifiestan a diario en el taller.
Dónde Falla el Enfoque de Dos Máquinas
Cuando el encolado y el grapado se realizan en máquinas separadas, la lámina debe salir de un proceso y entrar en otro. Ese punto de transferencia es donde se acumula la mayor parte de la fricción. Los operadores necesitan mover físicamente las cajas parcialmente terminadas, lo que añade tiempo de manipulación y crea oportunidades para que las cajas se dañen, se desalineen o se coloquen en el orden incorrecto antes de que comience la siguiente etapa.
También existe un problema de calibración. Una máquina encoladora y una máquina grapadora se configuran de forma independiente, cada una con su propio operador, sus propios ajustes y sus propias tolerancias. Incluso pequeñas diferencias en la calibración de cada máquina pueden provocar cajas que varían ligeramente de un lote a otro, lo que se convierte en un problema real para los compradores que necesitan dimensiones de caja consistentes en pedidos grandes.
Los desajustes de velocidad agravan el problema. Las líneas de encolado y las líneas de grapado rara vez funcionan a velocidades idénticas, por lo que una máquina termina esperando a la otra, o el trabajo en proceso se acumula entre ellas. A lo largo de un turno completo, este cuello de botella se traduce en una producción perdida que es difícil de recuperar.
Finalmente, operar dos máquinas significa ocupar dos espacios. Las plantas de cartón corrugado a menudo tienen poco espacio en el suelo, y una línea de grapado separada añade una longitud que muchas fábricas no pueden acomodar fácilmente. Para los fabricantes cuyos clientes piden cajas que requieren tanto costuras encoladas como refuerzo grapado, esta configuración de dos máquinas se convierte en una fuente diaria de costes adicionales y coordinación.
Esta disposición también conlleva un coste de personal. Dos máquinas generalmente requieren dos operadores capacitados, cada uno familiarizado con un panel de control diferente, un conjunto diferente de puntos de ajuste y una rutina de mantenimiento diferente. Cuando un operador está ausente o una máquina necesita servicio, la otra etapa de producción se queda esperando, ya que las dos líneas no están diseñadas para cubrirse mutuamente. El tiempo de formación se duplica, los inventarios de piezas de repuesto se duplican y la resolución de un problema de calidad a menudo implica revisar dos máquinas separadas para determinar cuál introdujo el problema.
Diseñando una Línea Única que Hace Ambas Cosas
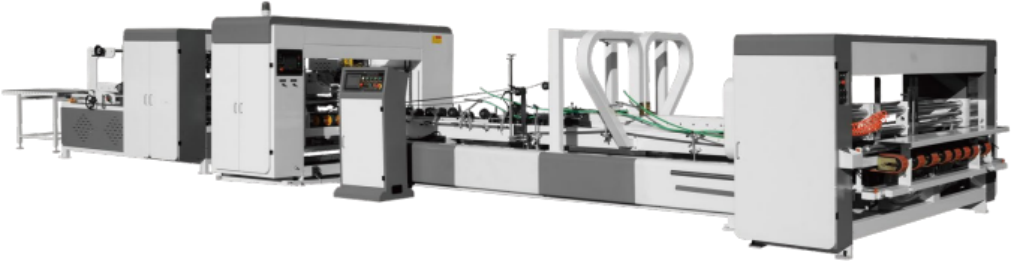
Abordamos esto de manera diferente. En lugar de tratar el encolado y el grapado como dos pasos de fabricación separados, construimos una sola máquina que transporta la lámina a través de alimentación por succión de correa automática, encolado automático, plegado automático, calibración automática, y encolado o grapado automático, todo en una línea continua. La lámina se alimenta una vez y no sale de la línea hasta que la caja está completa y lista para contar y apilar.
El núcleo de este diseño es una máquina que puede cambiar entre dos modos de trabajo sin cambiar el equipo. En modo de encolado, la línea funciona a velocidades de hasta aproximadamente 170 metros por minuto y maneja tamaños de caja desde aproximadamente 1# hasta 12#, lo que le proporciona un rango suficiente para servir a una amplia variedad de pedidos de cajas. En modo de grapado, la misma línea funciona a una velocidad media de grapado de aproximadamente 80 metros por minuto, con una distancia de grapa ajustable entre 30 y 120 milímetros, de modo que se puede adaptar a diferentes especificaciones de caja en lugar de estar fijada a una sola configuración. La alimentación de clavos funciona a hasta 800 clavos por minuto, manteniendo el lado del grapado del proceso alineado con el ritmo del resto de la línea.
Debido a que ambos procesos comparten las mismas etapas de alimentación, plegado y calibración, la máquina no necesita ser recalibrada dos veces para una sola caja. La calibración automática se ejecuta como parte de la secuencia, lo que ayuda a mantener las dimensiones consistentes desde la primera caja de una tirada hasta la última, en lugar de depender de dos máquinas ajustadas independientemente para que coincidan entre sí.
El lado de encolado de la máquina está diseñado para manejar tamaños de caja de hasta aproximadamente 1200 por 2600 milímetros y hasta aproximadamente 170 por 420 milímetros, mientras que el grosor del cartón en la construcción C más D más C puede alcanzar hasta 850 milímetros y la construcción combinada A más B más D más E hasta aproximadamente 2600 milímetros, con una velocidad mecánica de hasta 180 metros por minuto. En el lado del grapado, la máquina trabaja con tamaños de caja desde aproximadamente 300 por 800 milímetros hasta 2600 milímetros, anchos de tapa oscilante desde aproximadamente 100 hasta 300 milímetros, y un ancho máximo de lengüeta de grapado adecuado al estilo de refuerzo que especifique el cliente. Tener este rango integrado en una sola línea significa que el mismo equipo puede moverse entre cajas minoristas más pequeñas y cajas de envío más grandes sin necesidad de una segunda máquina ajustada para una clase de tamaño diferente.
Qué Significa Esto en el Piso de Producción
El beneficio más directo es que las cajas que requieren tanto una costura encolada como un refuerzo grapado ya no necesitan viajar entre dos equipos. Ese único cambio elimina un paso de manipulación, reduce la posibilidad de desalineación durante la transferencia y acorta el tiempo total entre la alimentación de láminas crudas y tener cajas terminadas listas para apilar.
El espacio de planta es otra ganancia práctica. Con una huella de aproximadamente 14000 por 4000 por 2000 milímetros, la máquina ocupa una línea en lugar de la longitud combinada de dos máquinas separadas más el espacio necesario para mover el material entre ellas. Para plantas donde el espacio de distribución es limitado, consolidar el encolado y el grapado en una sola línea puede liberar espacio que de otro modo se dedicaría a una segunda máquina y su área de búfer circundante.
Debido a que la misma línea maneja ambos modos, un operador no necesita gestionar dos conjuntos de ajustes, dos programas de mantenimiento o dos puntos de fallo. Las características opcionales, como un accesorio de plegado de solapas o el contado y apilado automático de producto terminado, se integran en el mismo flujo de trabajo, por lo que la caja se mueve desde la lámina cruda hasta la salida empaquetada a lo largo de una secuencia coordinada en lugar de pasar por etapas separadas y débilmente conectadas.
Para los fabricantes de cajas que reciben pedidos que mezclan cajas encoladas con cajas grapadas, o pedidos individuales que necesitan ambas características en la misma caja, este tipo de configuración también simplifica la programación. En lugar de planificar la capacidad en dos máquinas con diferentes velocidades y diferentes cuellos de botella, la producción se ejecuta contra una línea con un rendimiento conocido para cada modo.
El control de calidad también se vuelve más sencillo cuando solo hay una línea que monitorear. Si una caja terminada muestra un problema con la costura encolada o el grapado, un operador está revisando una sola secuencia en lugar de rastrear la caja a través de dos máquinas separadas para identificar dónde ocurrió la desviación. Ese bucle de retroalimentación más corto tiende a hacer que los ajustes sean más rápidos y mantiene una tirada de producción más cercana a las especificaciones de principio a fin.
Construido Sobre Experiencia en Fabricación, No Solo Especificaciones
Diseñamos y fabricamos equipos de formación de cajas de cartón corrugado teniendo en cuenta las realidades diarias de las plantas de producción, no solo los números en una hoja de especificaciones. La combinación de encolado y grapado en una sola línea automática surgió de observar cuánto tiempo y espacio de planta consume la transferencia entre máquinas separadas, y de construir una línea que elimina esa transferencia en lugar de trabajar alrededor de ella.
Cada parte de la secuencia, desde la alimentación por succión de correa hasta el plegado, encolado, calibración y grapado, está diseñada para funcionar como un proceso coordinado en lugar de una cadena de etapas independientes. Eso es lo que permite a la máquina mantener dimensiones de caja consistentes en toda una tirada de producción, ya sea que esté operando en modo de encolado o en modo de grapado.
Si su línea de producción actualmente divide el encolado y el grapado en máquinas separadas, vale la pena considerar lo que una sola línea calibrada puede hacer por su espacio de planta, su tiempo de cambio y la consistencia de sus cajas terminadas. Construimos este equipo para manejar esa combinación directamente, y estaremos encantados de analizar cómo se adaptaría a su configuración de producción existente.
 Productos



