


Το κυματοειδές χαρτόνιο διατίθεται με βάση τον τύπο της κυματοειδούς διαμόρφωσης, και τα γράμματα A, B, C, E και F μεταφέρουν σημαντικές πληροφορίες στους σχεδιαστές χαρτοκιβωτίων σχετικά με την αντοχή, την επιφάνεια εκτύπωσης και την απόσβεση κραδασμών. Αυτές οι διαφορές επηρεάζουν επίσης την απόδοση κατά το δίπλωμα και την κόλληση. Κάθε προφίλ κυματοειδούς διαμόρφωσης προσδίδει στο χαρτόνιο ιδιαίτερο πάχος, σκληρότητα και συμπεριφορά κατά το γραμμοσήμανση, επιβάλλοντας στη μηχανή δίπλωσης και κόλλησης κυματοειδούς χαρτονιού να αντιμετωπίζει αυτές τις ιδιότητες με σταθερότητα καθώς κάθε κενό (blank) διέρχεται από τη γραμμή. Η επιλογή του κατάλληλου τύπου κυματοειδούς διαμόρφωσης και η αντιστοίχισή του με τη διαδικασία διπλώματος βοηθούν τους κατασκευαστές χαρτοκιβωτίων να επιτυγχάνουν καθαρά διπλώματα, αξιόπιστες συγκολλήσεις και συνεπή ποιότητα χαρτοκιβωτίων.
Τι αλλάζει στο χαρτόνιο με το ύψος της κυματοειδούς διαμόρφωσης
Οι πέντε τυποποιημένοι τύποι κυματοειδούς διαμόρφωσης καλύπτουν συγκεκριμένες ζώνες απόδοσης, και η επιλογή λανθασμένου τύπου μπορεί να κοστίσει στον αγοραστή απώλειες λόγω ζημιάς του προϊόντος, αυξημένων μεταφορικών εξόδων ή επιδείνωσης της εμφάνισης της εκτύπωσης. Το ύψος αποτελεί την κύρια μεταβλητή, και όλες οι επιπτώσεις προκύπτουν από αυτό. Υψηλότερες διαμορφώσεις, όπως η A, προσδίδουν στο χαρτόνιο υψηλή αντοχή σε συμπίεση από κορυφής προς βάση και καλή απόσβεση κραδασμών, με σχετικά χαμηλή αντοχή σε επίπεδη συμπίεση. Λεπτότερα προφίλ θυσιάζουν την απόσβεση υπέρ μιας ομαλότερης επιφάνειας. Μεταξύ αυτών, η διαμόρφωση B αντιστέκεται αποτελεσματικά στη συμπίεση, προσφέρει εξαιρετική επιφάνεια εκτύπωσης και είναι εύκολη στο γραμμοσήμανση, γεγονός που την καθιστά ιδανική για αυτόματο εξοπλισμό διπλώματος και σφράγισης. Η διαμόρφωση C βρίσκεται ενδιάμεσα: έχει σχεδόν διπλάσια αντοχή σε επίπεδη συμπίεση από τη B, αλλά μικρότερη αντοχή σε συμπίεση από κορυφής προς βάση. Είναι επίσης το προφίλ που συναντούν πιο συχνά οι κατασκευαστές χαρτοκιβωτίων, καθώς η C είναι ο πιο διαδεδομένος τύπος κυματοειδούς διαμόρφωσης σε χαρτόνια και κουτιά.
Οι διπλού τοιχώματος κατασκευές συνδυάζουν δύο προφίλ και αλλάζουν εκ νέου την εικόνα. Για παράδειγμα, η συνδυασμένη χρήση διαμόρφωσης E και B περιγράφεται ως προσφέρουσα ομαλή, εκτυπώσιμη επιφάνεια μαζί με αυξημένη σκληρότητα και αντοχή σε κρούση. Για τη γραμμή διπλώματος, η πρακτική συνέπεια είναι απλή: το πάχος, η σκληρότητα και ο χαρακτήρας της επιφάνειας διαφέρουν από χαρτόνιο σε χαρτόνιο, και καθεμία από αυτές τις ιδιότητες επηρεάζει τον τρόπο με τον οποίο το χαρτόνιο συμπεριφέρεται κατά το γραμμοσήμανση, δίπλωμα, κόλληση και πίεση.
Πού το πάχος του χαρτονιού δημιουργεί προβλήματα σε μια γραμμή διπλώματος
Ο εξοπλισμός ρυθμίζεται συνήθως για ένα γνωστό χαρτόνιο, και τα προβλήματα αρχίζουν όταν το χαρτόνιο αλλάζει. Ένας τεχνικός οδηγός αναφέρει ότι πολλές γραμμές σύνθεσης κουτιών (case erector lines) είναι ρυθμισμένες για τυποποιημένο μονότοιχο χαρτόνιο C-flute, και ότι η αλλαγή του πάχους επηρεάζει τη γραμμοσήμανση, την ταχύτητα λειτουργίας και την εργαλειοθήκη. Η ίδια λογική ισχύει και για το δίπλωμα και την κόλληση. Ένα παχύ χαρτόνιο αντιστέκεται περισσότερο στο δίπλωμα, επανέρχεται στη γραμμή δίπλωσης και μπορεί να συμπιεστεί αν η πίεση πίεσης είναι υπερβολικά υψηλή. Ένα λεπτό χαρτόνιο διπλώνεται αιχμηρά, αλλά μπορεί να εμφανίζει γραμμές δίπλωσης ή σημάδια επιφάνειας αν χειριστεί απότομα — γεγονός που έχει σημασία για εκτυπωμένα χαρτοκιβώτια. Η κόλλα συμπεριφέρεται επίσης διαφορετικά: το πάχος και η επιφάνεια του χαρτονιού αλλάζουν την επιφάνεια επαφής στη ραφή, και μια γραμμή κόλλησης που είναι κατάλληλη για ένα χαρτόνιο μπορεί να είναι υπερβολικά λεπτή ή υπερβολικά παχιά σε άλλο.
Ο παραδοσιακός χειροκίνητος και οι βασικές ημιαυτόματες μηχανές αφήνουν αυτές τις ρυθμίσεις στον χειριστή. Η πίεση, η θέση των οδηγών και η ποσότητα κόλλας ρυθμίζονται με βάση την αίσθηση, οπότε τα αποτελέσματα εξαρτώνται από την εμπειρία, και η επαναφορά σε προηγούμενη ρύθμιση βασίζεται κυρίως στη μνήμη. Η εκτύπωση και οι επικαλύψεις προσθέτουν μια επιπλέον μεταβλητή, καθώς οι τύποι μελανιών, οι βερνίκες και οι φραγματικές επικαλύψεις μπορούν να επηρεάσουν την απόδοση της κόλλας. Οι εργοστασιακές μονάδες που εκτελούν διαφορετικούς τύπους κυματοειδούς διαμόρφωσης μέσα σε μία εβδομάδα συναντούν επανειλημμένα το ίδιο σύνολο προβλημάτων: ανομοιόμορφα διπλώματα, ασυνεπείς ραφές και μακροχρόνιες επαναρυθμίσεις μεταξύ παραγγελιών.
Αντιστοίχιση τύπων κυματοειδούς διαμόρφωσης με τα χαρτοκιβώτια που εξυπηρετούν συνήθως
Διαφορετικοί τύποι κυματοειδούς διαμόρφωσης τείνουν να εξυπηρετούν διαφορετικά είδη χαρτοκιβωτίων, και κάθε αντιστοίχιση επιβάλλει δικές της απαιτήσεις στη γραμμή διπλώματος. Οι λεπτές διαμορφώσεις, όπως οι E και F, είναι τυπικές για χαρτοκιβώτια λιανικής πώλησης και εκτυπωμένα χαρτοκιβώτια, όπου η ποιότητα της επιφάνειας έχει κρίσιμη σημασία και το αποτέλεσμα του διπλώματος πρέπει να είναι καθαρό. Οι διαμορφώσεις B και C καλύπτουν την πλειονότητα των χαρτοκιβωτίων μεταφοράς, τα οποία παράγονται σε μεγάλους όγκους και αξιολογούνται κυρίως για την αξιοπιστία των ραφών και τη συνεπή τετραγωνικότητα. Παχύτερα και διπλού τοιχώματος χαρτόνια εμφανίζονται σε μεγαλύτερα και βαρύτερα χαρτοκιβώτια. Για παράδειγμα, το χαρτόνιο A-flute έχει χρησιμοποιηθεί για έπιπλα, οικιακές συσκευές και εσωτερική συσκευασία διαφόρων ειδών.
Επίσης, η κατεύθυνση της κυματοειδούς διαμόρφωσης έχει σημασία στο σχεδιασμό. Οι σχεδιαστές επισημαίνουν ότι η προσανατολισμός της κυματοειδούς διαμόρφωσης σε σχέση με το φορτίο επηρεάζει τη στοίβαξη και την αντοχή σε διαμόρφωση με κοπτικά εργαλεία. Μια μηχανή δίπλωσης και κόλλησης κυματοειδούς χαρτονιού δεν αλλάζει αυτόν τον προσανατολισμό, αλλά πρέπει να επεξεργάζεται κενά (blanks) σε οποιαδήποτε κατεύθυνση απαιτεί ο σχεδιασμός. Σε κάθε περίπτωση, ο ρόλος της μηχανής είναι ο ίδιος: δεν επιλέγει τον τύπο της κυματοειδούς διαμόρφωσης, την ποιότητα του χαρτονιού ή το στυλ του χαρτοκιβωτίου — αυτές οι αποφάσεις ανήκουν στον κατασκευαστή χαρτοκιβωτίων και στον πελάτη. Το καθήκον της είναι να διπλώνει και να συγκολλά το επιλεγμένο χαρτόνιο με σταθερότητα, ώστε ένα χαρτοκιβώτιο που κατασκευάζεται σήμερα να αντιστοιχεί σε ένα που κατασκευάστηκε τον προηγούμενο μήνα με την ίδια προδιαγραφή.
Πώς η μηχανή δίπλωσης και κόλλησης κυματοειδούς χαρτονιού μας αντιμετωπίζει την αλλαγή χαρτονιών
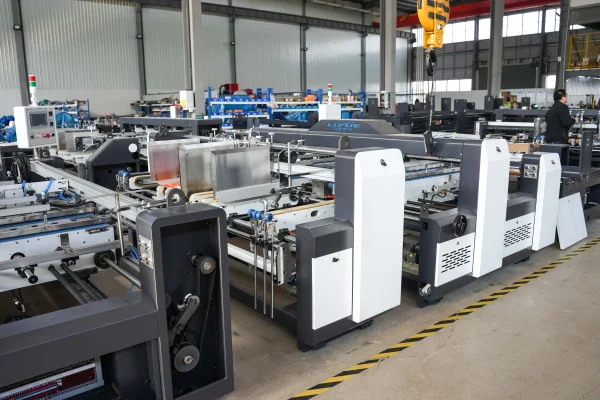
Η αλλαγή χαρτονιών είναι κυρίως θέμα αλλαγής ρυθμίσεων, και εδώ είναι που το σύστημα ρύθμισης της μηχανής μας αποκτά την αξία του. Οι οδηγοί πλάκες κινούνται μέσω ηλεκτρικών κοχλιών με λειτουργία μνήμης, ώστε μια συνδυασμένη διαμόρφωση χαρτονιού και χαρτοκιβωτίου που έχει ήδη εκτελεστεί να ανακαλείται από αποθηκευμένες ρυθμίσεις, αντί να επαναρυθμίζεται χειροκίνητα. Για μια εργοστασιακή μονάδα που εναλλάσσει μεταξύ λεπτού εκτυπωμένου υλικού και παχύτερου χαρτονιού μεταφοράς, οι αποθηκευμένες ρυθμίσεις μειώνουν τον χρόνο προετοιμασίας και διασφαλίζουν την επαναληψιμότητα των αποτελεσμάτων από μία επιστροφή στην επόμενη.
Το τμήμα κόλλησης υποστηρίζει το δεύτερο μισό της εργασίας. Η κόλλα εφαρμόζεται με μηχανικούς κυλίνδρους, και η μηχανή μπορεί να λειτουργεί με θερμή ή ψυχρή κόλλα, με επιλογή συστήματος ψεκασμού κόλλας. Καθώς τα χαρτόνια διαφορετικών τύπων κυματοειδούς διαμόρφωσης προσφέρουν διαφορετικές επιφάνειες και συνθήκες σύνδεσης, ο κατασκευαστής χαρτοκιβωτίων μπορεί να επιλέγει τη μέθοδο που ταιριάζει καλύτερα σε κάθε περίπτωση, ενώ ο στόχος του τμήματος είναι να δημιουργεί μια γραμμή κόλλησης σταθερού πάχους, ανεξάρτητα από το χαρτόνιο που επεξεργάζεται. Στην τομή (splice), ιμάντες με κίνηση servo και φωτοηλεκτρική καθοδήγηση ευθυγραμμίζουν τα δύο χαρτόνια, ενώ η διπλή εφαρμογή θερμής και ψυχρής κόλλας με πίεση από σφαίρες από χάλυβα ενισχύει τη ραφή. Αυτά τα στάδια βοηθούν τα μεγαλύτερα χαρτοκιβώτια να διατηρούν το σχήμα τους — γεγονός που γίνεται όλο και πιο σημαντικό καθώς αυξάνεται η σκληρότητα του χαρτονιού.
Η καταλληλότητα ενός συγκεκριμένου χαρτονιού για μια συγκεκριμένη μηχανή εξαρτάται από το πάχος (caliper) και την κατασκευή του, οπότε οι κατασκευαστές χαρτοκιβωτίων πρέπει να συγκρίνουν τα προτεινόμενα χαρτόνια με τις προδιαγραφές της μηχανής προτού προχωρήσουν στην παραγωγή. Η σταθερή αναρρόφηση στην είσοδο και η τακτική δίπλωση και χτύπημα στην έξοδο διατηρούν κάθε χαρτοκιβώτιο σε ομοιόμορφη κατάσταση καθ’ όλη τη διάρκεια της διαδικασίας.
Διατήρηση συνεπών αποτελεσμάτων κατά την αλλαγή του χαρτονιού
Ο τύπος της κυματοειδούς διαμόρφωσης θα συνεχίζει να αλλάζει από παραγγελία σε παραγγελία, και η μηχανή δίπλωσης και κόλλησης κυματοειδούς χαρτονιού στην παραγωγική γραμμή πρέπει να αντιμετωπίζει κάθε αλλαγή χωρίς να βασίζεται σε εκτιμήσεις του χειριστή. Το σχεδιαστικό μας έργο επικεντρώνεται σε τρεις βασικούς άξονες: αποθηκευμένες ρυθμίσεις οδηγών που επαναφέρουν ένα γνωστό χαρτόνιο σε μια γνωστή διάταξη, επιλογή μεταξύ θερμής κόλλας, ψυχρής κόλλας ή προαιρετικής εφαρμογής με ψεκασμό, και ευθυγράμμιση με κίνηση servo στην τομή (splice) για μεγαλύτερα χαρτοκιβώτια. Κατασκευάζουμε τη μηχανή ως ένα συντονισμένο σύστημα, ώστε αυτά τα χαρακτηριστικά να λειτουργούν συγχρόνως για κάθε χαρτόνιο που η εργοστασιακή μονάδα εισάγει σε αυτήν.
 Σενάρια Εφαρμογής





