Η αλλαγή μιας μηχανής δίπλωσης και συγκόλλησης από ένα μέγεθος κουτιού στο επόμενο σημαίνει επανατοποθέτηση οδηγών, ιμάντων και ρυθμίσεων πίεσης σε ολόκληρη τη γραμμή. Ο χρόνος που απαιτείται γι’ αυτό, καθώς και η συνέπεια του αποτελέσματος, εξαρτώνται σε μεγάλο βαθμό από τον τρόπο με τον οποίο πραγματοποιούνται αυτές οι ρυθμίσεις. Σε μια σύγχρονη δίπλωσης και συγκόλλησης κυματοειδούς χαρτονιού δύο τεμαχίων, ένα σύστημα ελέγχου PLC, μια οθόνη αφής και ηλεκτροκινητήριες ρυθμίσεις ενώνουν όλες αυτές τις λειτουργίες σε μία επαναλαμβανόμενη διαδικασία.
Κόστος χειροκίνητης ρύθμισης σε συμβατικές μηχανές
Μια μηχανή δίπλωσης και συγκόλλησης κυματοειδούς χαρτονιού δύο τεμαχίων τροφοδοτεί, κολλά και διπλώνει δύο ξεχωριστά κομμάτια, και στη συνέχεια τα συνενώνει σε ένα ενιαίο κουτί· κάθε τμήμα πρέπει λοιπόν να ρυθμιστεί σύμφωνα με τις διαστάσεις του κουτιού που παράγεται. Σε συμβατικές μηχανές, η μεγάλη πλειοψηφία αυτών των ρυθμίσεων γίνεται χειροκίνητα. Οι χειριστές περιστρέφουν χειροκίνητους τροχούς για να τοποθετήσουν οδηγούς, πλευρικές γλωσσίδες και ιμάντες, επιβεβαιώνοντας κάθε θέση με βάση εκτυπωμένη κλίμακα ή τη δική τους κρίση. Η μέθοδος λειτουργεί, αλλά συνεπάγεται σαφή κόστη. Οι αλλαγές μορφής διαρκούν περισσότερο, επειδή κάθε ρύθμιση γίνεται και ελέγχεται ξεχωριστά. Δύο χειριστές που ρυθμίζουν το ίδιο κουτί μπορεί να φτάσουν σε ελαφρώς διαφορετικές θέσεις, γεγονός που εκδηλώνεται ως διακύμανση στην ορθογωνιότητα από βάρδια σε βάρδια. Μια επαναλαμβανόμενη παραγγελία συχνά ρυθμίζεται εκ νέου από την αρχή, με κατανάλωση δοκιμαστικών φύλλων μέχρις ότου το κουτί παράγεται ορθά. Ένα πρόσθετο μειονέκτημα είναι ο έλεγχος. Όταν πολλά τμήματα μοιράζονται το ίδιο κινητήριο σύστημα ή δεν διαθέτουν κεντρική συντονισμένη διαχείριση, η ταχύτητα και η θέση δεν μπορούν να ρυθμιστούν ανεξάρτητα, ενώ η ανίχνευση του τμήματος που προκάλεσε ένα ελάττωμα γίνεται θέμα εμπειρίας αντί για παρατήρησης.
PLC, οθόνη αφής και ηλεκτροκινητήριες κινήσεις ως πυρήνας του συστήματος
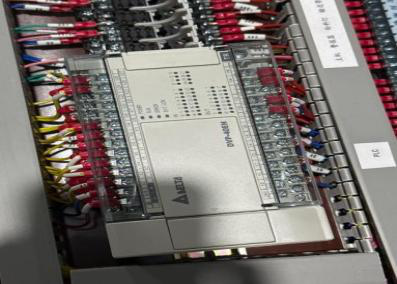
Η δίπλωση και συγκόλληση κυματοειδούς χαρτονιού δύο τεμαχίων της εταιρείας μας μεταφέρει μεγάλο μέρος αυτής της εργασίας από τα χέρια του χειριστή στο σύστημα ελέγχου. Ένα PLC Delta συντονίζει τις κινήσεις και τις ταχύτητες των επιμέρους τμημάτων. Μια οθόνη αφής WECON λειτουργεί ως διεπαφή χειριστή, οπότε οι ρυθμίσεις εισάγονται και επιθεωρούνται σε ένα ενιαίο σημείο, αντί να γίνονται σε πολλά σημεία κατά μήκος της γραμμής. Ηλεκτροκινητήριοι κινητήρες Delta εκτελούν την ακριβή τοποθέτηση, ενώ φωτοηλεκτρικοί διακόπτες ανιχνεύουν τη θέση του χαρτονιού κατά την κίνησή του. Ρελέ, επαφές και μετατροπέας συχνότητας από αναγνωρισμένους προμηθευτές διαχειρίζονται την ηλεκτρική ενεργοποίηση και την ταχύτητα των κινητήρων. Το συνδυασμός έχει μεγαλύτερη σημασία από οποιοδήποτε μεμονωμένο στοιχείο. Το PLC λαμβάνει τις αποφάσεις, η οθόνη αφής επικοινωνεί και οι κινητήριες μονάδες εκτελούν — προσφέροντας έτσι στον χειριστή μία σαφή και ενιαία διαδρομή από την προδιαγραφή του κουτιού σε μια ορθά ρυθμισμένη μηχανή.
Αποθηκευμένες ρυθμίσεις και ηλεκτρική ρύθμιση
Το πρακτικό όφελος αυτής της διάταξης ελέγχου γίνεται πιο εμφανές κατά τη διαδικασία αλλαγής μορφής. Η οθόνη αφής αποθηκεύει τις ρυθμίσεις για συγκεκριμένες μορφές κουτιών, επιτρέποντας στους χειριστές να ανακαλούν επαληθευμένες παραμέτρους όταν επανέρχονται επαναλαμβανόμενες παραγγελίες. Αυτό μειώνει τις επαναλαμβανόμενες μετρήσεις και τις δοκιμαστικές ρυθμίσεις, καθιστώντας τις αλλαγές μεγέθους πιο αποτελεσματικές.
Το τμήμα συνένωσης προσφέρει παρόμοια λειτουργία μέσω ηλεκτρικά ρυθμιζόμενων οδηγών με θέση επίτευξης μέσω κοχλιοφόρου άξονα και μνήμης ρύθμισης. Εφόσον η ακρίβεια της συνένωσης επηρεάζει άμεσα την ορθογωνιότητα του κουτιού, η ανάκληση των θέσεων των οδηγών βοηθά στη διατήρηση συνεπούς στοίχισης κατά τις παραγωγικές διαδικασίες.
Οι ανεξάρτητοι κινητήρες προσφέρουν πρόσθετη ευελιξία. Τα τμήματα τροφοδοσίας, δίπλωσης, μεταφοράς και χτυπήματος διαθέτουν ο καθένας δικό του κινητήρα, οι οποίοι συντονίζονται από το PLC. Ο χειριστής μπορεί να ρυθμίσει ένα τμήμα χωρίς να επαναρυθμίσει τα υπόλοιπα. Για παράδειγμα, η ταχύτητα του ιμάντα δίπλωσης μπορεί να μειωθεί για σκληρό διπλό τοίχωμα, ενώ οι ρυθμίσεις τροφοδοσίας και μεταφοράς παραμένουν αμετάβλητες. Το τμήμα μεταφοράς υποστηρίζει επίσης λειτουργία με ακολούθηση μήκους είτε χειροκίνητα είτε αυτόματα, με ρυθμιζόμενη άνω πίεση και προαιρετική πνευματική ρύθμιση. Η φωτοηλεκτρική ανίχνευση και η servo-τοποθέτηση στο στόμιο συνένωσης προσφέρουν επιπλέον έλεγχο επί της στοίχισης του χαρτονιού.
Για εργοστάσια που διαχειρίζονται συχνές αλλαγές μεγέθους και μικρές ή μεσαίες παρτίδες, αυτές οι λειτουργίες καθιστούν τη ρύθμιση πιο επαναλήψιμη. Οι χειριστές μπορούν να εργάζονται με βάση αποθηκευμένες παραμέτρους και καθορισμένα σημεία ρύθμισης, αντί να βασίζονται αποκλειστικά στην εμπειρία τους, βοηθώντας έτσι στη διατήρηση συνεπούς ποιότητας παραγωγής σε διαφορετικές μορφές κουτιών.
Συνεπής ρύθμιση ανά βάρδια
Το υλικό σύστημα ελέγχου αποδίδει την πλήρη αξία του μόνο όταν χρησιμοποιείται συνεπώς. Τα εργοστάσια που καταγράφουν τις αποθηκευμένες ρυθμίσεις για τις συνηθισμένες μορφές κουτιών τους και τις εφαρμόζουν πάντα με την ίδια σειρά, παρουσιάζουν συνήθως πιο ομοιόμορφα αποτελέσματα μεταξύ χειριστών και μεταξύ βαρδιών. Ο κεντρικός έλεγχος διευκολύνει επίσης τη συντήρηση. Εφόσον κάθε τμήμα κινείται και ρυθμίζεται ανεξάρτητα, μια απόκλιση στο τελικό κουτί μπορεί να ανιχνευθεί στο στάδιο όπου ξεκίνησε — είτε πρόκειται για τροφοδοσία, δίπλωση ή συνένωση — αντί να αναζητείται σε ολόκληρη τη μηχανή. Αξίζει να δηλωθεί ξεκάθαρα ότι ένα σύστημα ελέγχου βελτιώνει τη συνέπεια της ρύθμισης, αλλά δεν μπορεί να αντικαταστήσει τις άλλες προϋποθέσεις για την παραγωγή ποιοτικών κουτιών. Η ποιότητα του χαρτονιού, η επιλογή της κόλλας και οι συνθήκες του εργαστηρίου απαιτούν ακόμη προσοχή, ενώ οι καλύτερες ρυθμίσεις είναι εκείνες που αναπτύσσονται με τα ίδια υλικά του εργοστασίου.
Για εργοστάσια που παράγουν ευρύ φάσμα μεγεθών κουτιών, το επίπεδο ελέγχου μιας μηχανής δίπλωσης και συγκόλλησης αξίζει την ίδια προσοχή με τη μηχανική της δομή. Σχεδιάζουμε και κατασκευάζουμε τη μηχανή δίπλωσης και συγκόλλησης κυματοειδούς χαρτονιού δύο τεμαχίων ως ένα ενιαίο σύστημα, όπου το PLC, η οθόνη αφής, οι servo-κινητήρες και η ηλεκτρική ρύθμιση αναπτύσσονται για να λειτουργούν εναρμονικά με τη μηχανική της δομή. Κάθε μηχανή μπορεί να προσαρμοστεί στις μορφές κουτιών και τους βαθμούς χαρτονιού που παράγουν οι πελάτες μας, ενώ το ίδιο πλατφόρμα ελέγχου εκτείνεται σε ολόκληρη τη γραμμή. Για τους κατασκευαστές που επιθυμούν η ρύθμιση να βασίζεται σε αποθηκευμένες παραμέτρους αντί σε ατομικές συνήθειες, αυτή είναι η αρχή σχεδιασμού πίσω από τη μηχανή μας.
 Σενάρια Εφαρμογής