


Οι διαχειριστές εργοστασίων που εξετάζουν τη χειροκίνητη κόλληση έναντι μιας αυτόματης μηχανής δίπλωσης και κόλλησης κυματοειδών κουτιών ξεκινούν συνήθως με την ίδια ερώτηση: γιατί να ξοδέψουν ένα μεγάλο ποσό εκ των προτέρων όταν οι εργαζόμενοι μπορούν να διπλώσουν και να κολλήσουν κουτιά με το χέρι για πολύ λιγότερα? Η σύγκριση φαίνεται απλή στα χαρτιά, καθώς η χειροκίνητη διάταξη αποφεύγει εντελώς την αγορά εξοπλισμού. Στην πράξη, η πραγματική διαφορά κόστους εμφανίζεται αλλού — όχι στην τιμή, αλλά στο πώς συμπεριφέρεται κάθε προσέγγιση όταν λειτουργεί σε όγκο παραγωγής.
Πού η χειροκίνητη κόλληση κοστίζει περισσότερο από ό,τι φαίνεται
Η χειροκίνητη κόλληση κατανέμει το κόστος της σε ανθρώπους αντί να το συγκεντρώνει σε μια μηχανή, γι' αυτό και είναι εύκολο να υποτιμηθεί. Μια τυπική χειροκίνητη διάταξη χρειάζεται ξεχωριστούς εργαζομένους για τροφοδοσία, ευθυγράμμιση και εφαρμογή κόλλας, και κάθε ένας από αυτούς τους ρόλους προστίθεται ανά βάρδια, παρόλο που καμία μεμονωμένη εργασία δεν φαίνεται ακριβή από μόνη της. Μελέτες κόστους του κλάδου για την υιοθέτηση μηχανών δίπλωσης και κόλλησης αναφέρουν συνήθως μειώσεις εργατικού δυναμικού της τάξης του 40 έως 70 τοις εκατό μετά τη μετάβαση σε αυτοματοποιημένη παραγωγή, γεγονός που υποδηλώνει ότι ένα σημαντικό μέρος των δαπανών των εργοστασίων για χειροκίνητη κόλληση πηγαίνει σε συντονισμό και επανάληψη, παρά στην ίδια την εργασία κόλλησης. Ο χρόνος αλλαγής ακολουθεί παρόμοιο μοτίβο: οι χειροκίνητες και ημιαυτόματες γραμμές χρειάζονται συχνά δεκάδες λεπτά για να επαναρυθμιστούν για ένα νέο στιλ κουτιού, ενώ τα αυτοματοποιημένα συστήματα με αποθηκευμένες ρυθμίσεις εργασίας μπορούν να τον μειώσουν σε μονοψήφια νούμερα. Πολλαπλασιαζόμενος επί τις συχνές αλλαγές παραγγελιών, αυτό το χάσμα από μόνο του αντιστοιχεί σε ένα μεγάλο μέρος των ωρών εργασίας που καταναλώνει μια χειροκίνητη γραμμή.
Το δεύτερο κόστος που σπάνια συμπεριλαμβάνεται σε μια σύγκριση χειροκίνητης έναντι αυτοματοποιημένης είναι η συνέπεια, ή η έλλειψή της. Η πίεση κόλλας, η ακρίβεια ευθυγράμμισης και η δύναμη δίπλωσης σε μια χειροκίνητη διαδικασία εξαρτώνται από το πώς αποδίδει ένας συγκεκριμένος εργαζόμενος εκείνη την ημέρα, και αυτή η μεταβλητότητα δεν παραμένει περιορισμένη σε ένα κουτί. Τεκμηριωμένες περιπτώσεις στην παραγωγή κυματοειδούς χαρτονιού έχουν δείξει ότι τα ποσοστά απορριμμάτων μειώνονται από περίπου 7,8 τοις εκατό σε κάτω από 3 τοις εκατό μετά την τυποποίηση των ρυθμίσεων και τη μείωση της χειροκίνητης μεταβλητότητας στο στάδιο φινιρίσματος. Αυτή η διαφορά αντιπροσωπεύει χαρτόνι, κόλλα και χρόνο εργασίας που δαπανώνται για την παραγωγή κουτιών που απορρίπτονται αντί να αποστέλλονται — ένα κόστος που εμφανίζεται σε μια αναφορά απορριμμάτων, όχι σε ένα τιμολόγιο μηχανήματος, που είναι μέρος του λόγου για τον οποίο συχνά παραλείπεται από την αρχική σύγκριση.
Υπάρχει ένας τρίτος παράγοντας που συνδέεται στενά με το κόστος εργασίας και είναι εύκολο να παραβλεφθεί μέχρι ένα εργοστάσιο να προσπαθήσει να στελεχώσει μια χειροκίνητη γραμμή: εξειδικευμένοι χειριστές μηχανών δίπλωσης και κόλλησης που μπορούν να διατηρήσουν συνεπή ευθυγράμμιση και εφαρμογή κόλλας σε ταχύτητα δεν είναι πάντα εύκολο να βρεθούν ή να διατηρηθούν. Μια χειροκίνητη διαδικασία εξαρτάται από την παρουσία αυτής της δεξιότητας και τη συνέπειά της βάρδια με τη βάρδια, και η εναλλαγή προσωπικού σε αυτόν τον ρόλο τείνει να εμφανίζεται αμέσως ως πτώση στην ποιότητα εξόδου. Τα αυτοματοποιημένα συστήματα δεν εξαλείφουν εντελώς την ανάγκη για εκπαιδευμένο προσωπικό, αλλά μετατοπίζουν την απαίτηση δεξιοτήτων προς τον χειρισμό και την παρακολούθηση της μηχανής, που είναι γενικά ευκολότερο να εκπαιδευτεί κανείς και λιγότερο ευαίσθητο στην καθημερινή απόδοση οποιουδήποτε ατόμου.
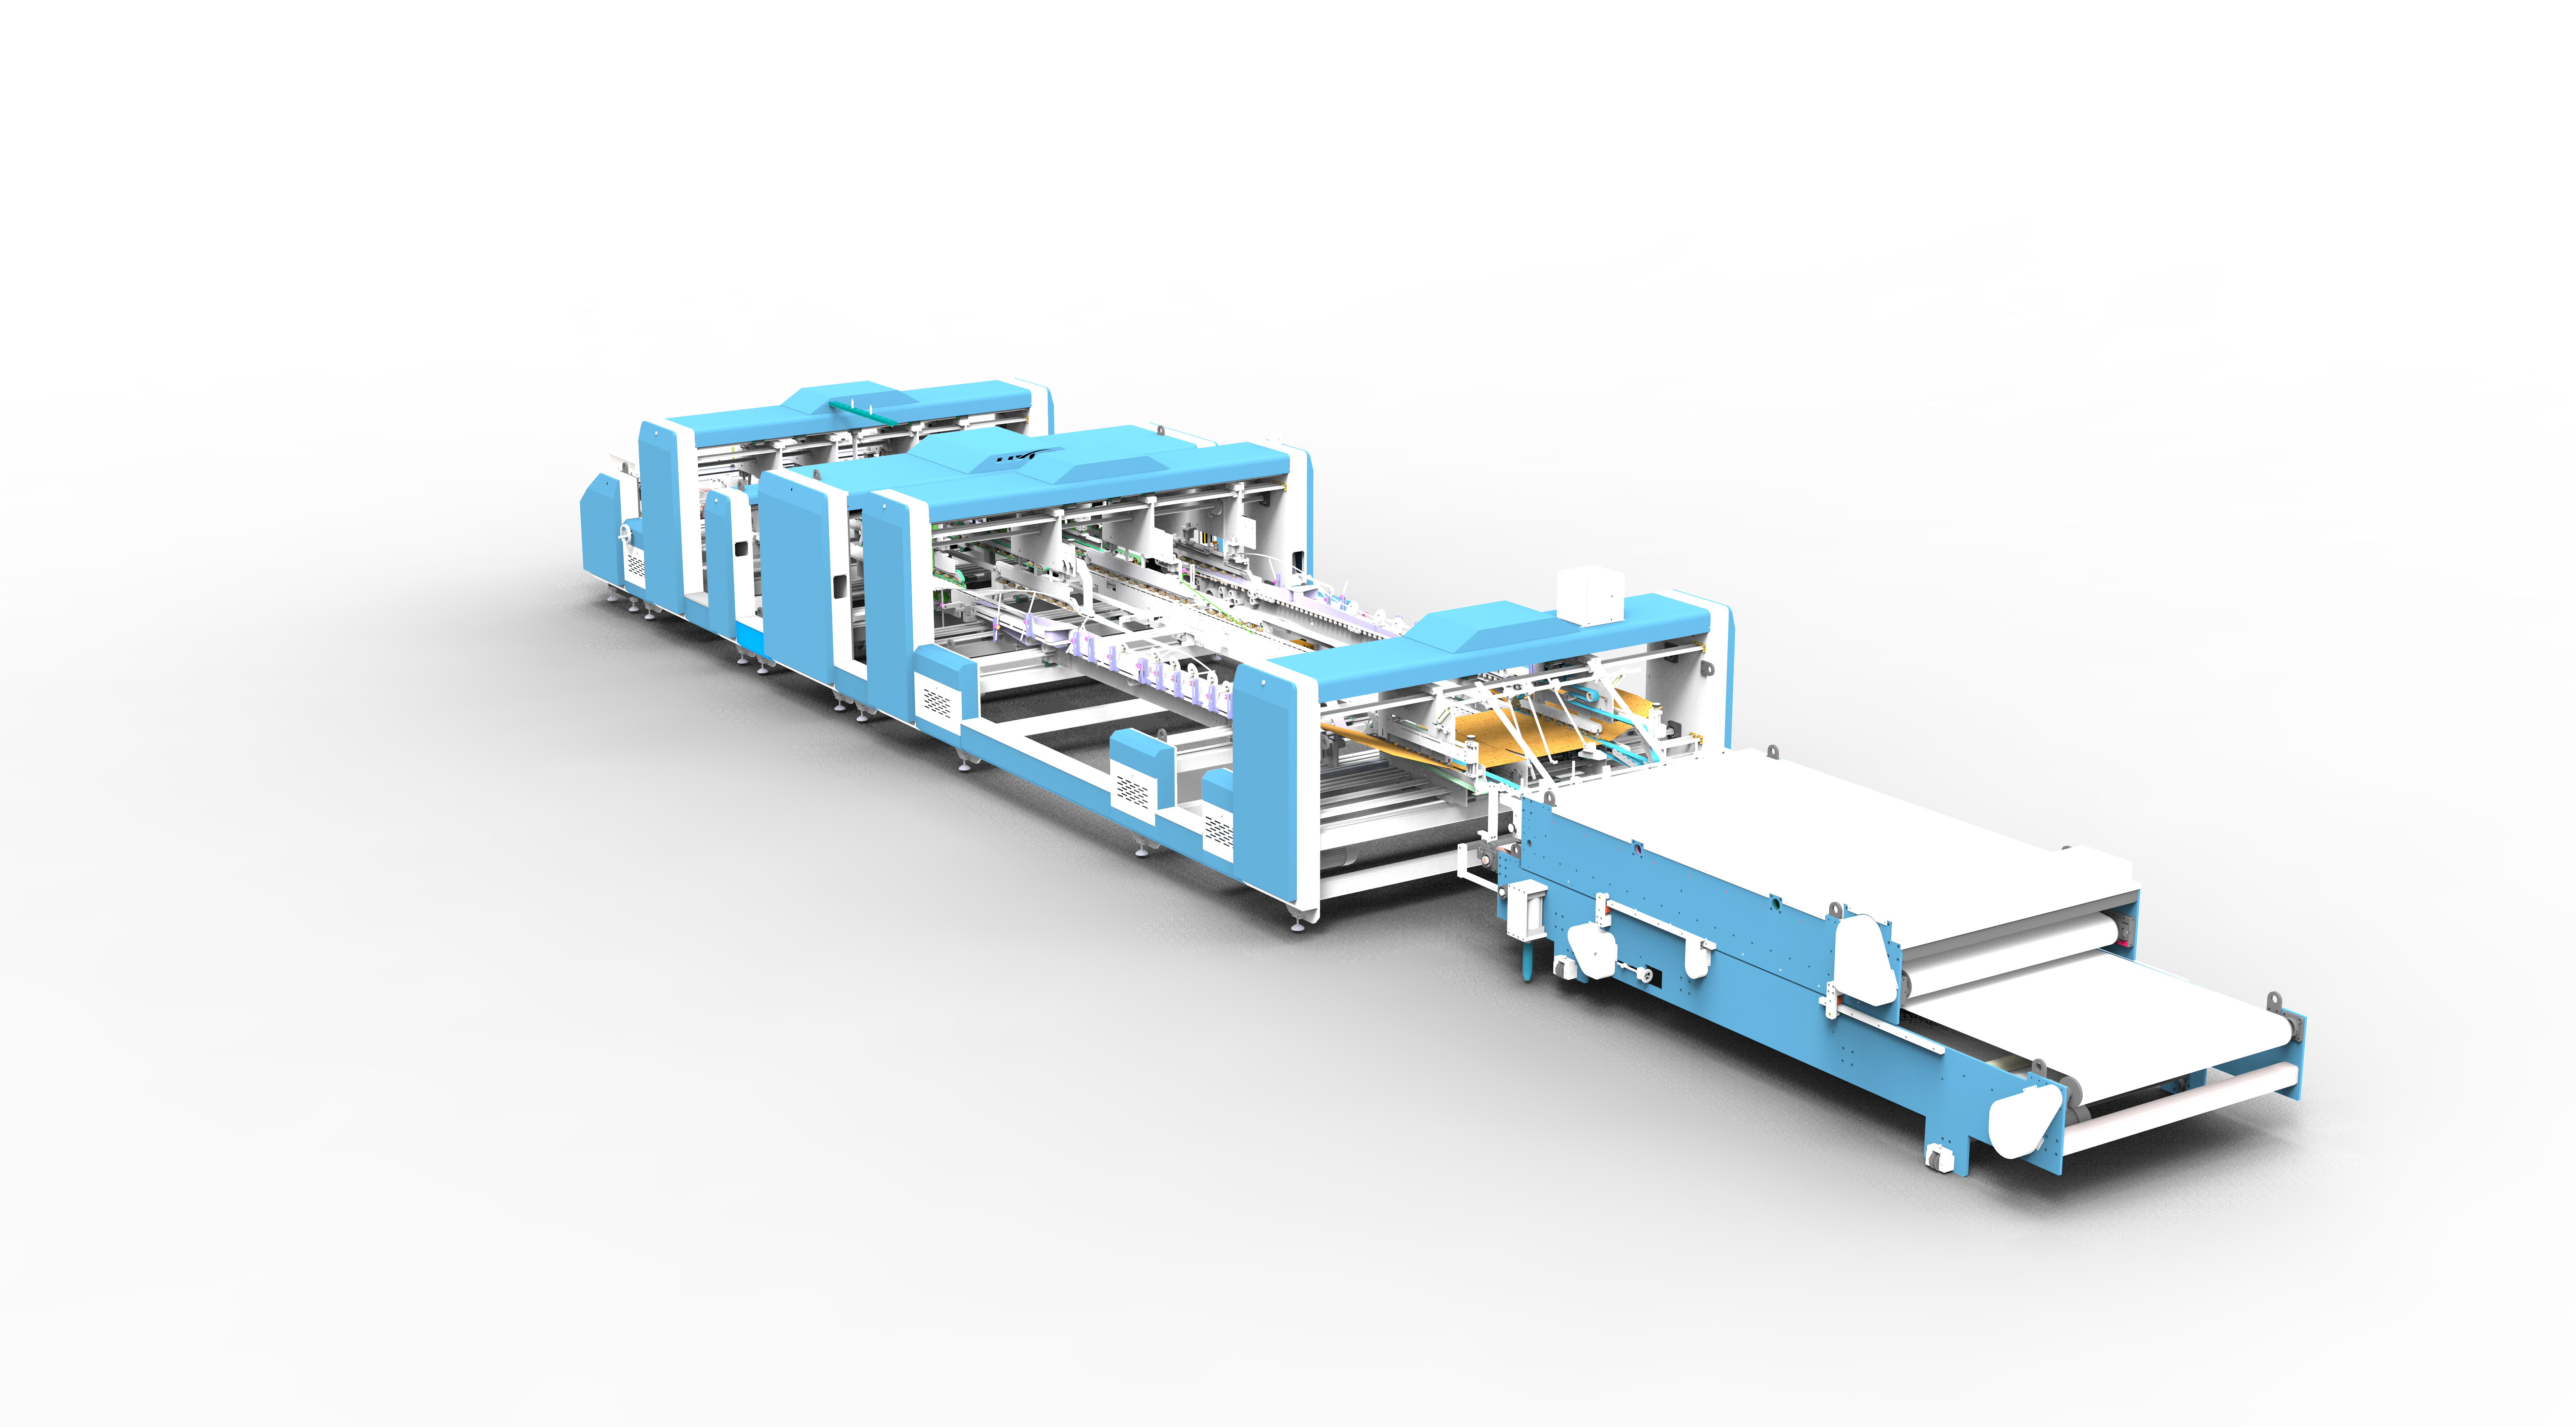
Πώς μια αυτόματη μηχανή δίπλωσης και κόλλησης αντιμετωπίζει άμεσα και τα δύο κόστη
Σχεδιάζουμε τις μηχανές δίπλωσης και κόλλησης κυματοειδών κουτιών μας με γνώμονα αυτούς τους δύο συγκεκριμένους οδηγούς κόστους, τον χρόνο αλλαγής και τη συνέπεια της διαδικασίας, αντί να αντιμετωπίζουμε τον αυτοματισμό ως μια γενική αναβάθμιση ταχύτητας.
Στον χρόνο αλλαγής, η διεπαφή HMI σε συνδυασμό με τη μνήμη μηχανοκίνητης ρύθμισης επιτρέπει στον χειριστή να αποθηκεύει θέσεις οδηγών τροφοδοσίας, ρυθμίσεις ιμάντων δίπλωσης και τοποθέτηση κεφαλής κόλλας για ένα συγκεκριμένο στιλ κουτιού και να τις ανακαλεί για την επόμενη εκτέλεση, αντί να επαναρυθμίζει κάθε εξάρτημα με το χέρι. Για ένα εργοστάσιο με συχνές αλλαγές παραγγελιών, εδώ προέρχεται μεγάλο μέρος του χάσματος ωρών εργασίας μεταξύ χειροκίνητης και αυτοματοποιημένης παραγωγής — όχι από το να τρέχει πιο γρήγορα κατά την παραγωγή, αλλά από το να ξοδεύει πολύ λιγότερο χρόνο μεταξύ των παραγωγών. Μια αλλαγή που απαιτούσε πολλούς εργαζομένους και δεκάδες λεπτά μπορεί να μειωθεί σε μια εργασία που ολοκληρώνει ένας χειριστής σε λίγα λεπτά, γεγονός που επίσης μειώνει την έκθεση του εργοστασίου στο ζήτημα δεξιοτήτων χειριστή που περιγράφηκε παραπάνω, καθώς οι ανακληθείσες ρυθμίσεις δεν εξαρτώνται από τη μνήμη ενός ατόμου για το πώς ρυθμίστηκε ένα συγκεκριμένο στιλ κουτιού την προηγούμενη φορά.
Στη συνέπεια, σερβοκινητήρες ελέγχουν τη θέση και την εφαρμογή του συστήματος κόλλησης, οπότε η τοποθέτηση και η ποσότητα κόλλας ακολουθούν την προγραμματισμένη ρύθμιση για κάθε πάνελ, αντί για την πίεση και τον χρονισμό του χεριού όποιου εργαζομένου βρίσκεται στη γραμμή εκείνη τη βάρδια. Αυτό διατηρεί την παραγωγή σταθερή σε όλη τη διάρκεια μιας βάρδιας, αντί να μειώνεται καθώς οι εργαζόμενοι εναλλάσσονται ή η κόπωση συσσωρεύεται σε μεγάλες παραγωγές. Τα τμήματα τροφοδοσίας, δίπλωσης και τετραγωνίσματος φέρουν παρόμοια ανεξάρτητη κίνηση και χαρακτηριστικά ρύθμισης, υποστηρίζοντας αυτή την ίδια συνέπεια στην υπόλοιπη διαδικασία, αν και η ακρίβεια κόλλησης και η ταχύτητα αλλαγής είναι εκεί όπου η επίδραση στο κόστος είναι πιο άμεση και πιο μετρήσιμη.
Εξετάζοντας το συνολικό κόστος, όχι μόνο την τιμή αγοράς
Το αρχικό κόστος μιας αυτόματης μηχανής δίπλωσης και κόλλησης είναι πραγματικό και δεν πρέπει να υποβαθμίζεται, αλλά η άμεση σύγκρισή του με την απουσία κόστους εξοπλισμού μιας χειροκίνητης διάταξης χάνει το πού πηγαίνουν τα χρήματα στην πραγματικότητα με την πάροδο του χρόνου. Μια πιο ακριβής σύγκριση εξετάζει το κόστος ανά χίλια κουτιά που παράγονται, λαμβάνοντας υπόψη τις ώρες εργασίας, τα απορρίμματα και τον χαμένο χρόνο παραγωγής λόγω αλλαγών, αντί να συγκρίνει μια τιμή αγοράς με το μηδέν.
Τα δεδομένα του κλάδου σε εγκαταστάσεις μηχανών δίπλωσης και κόλλησης υποδεικνύουν συνήθως περιόδους απόσβεσης στην περιοχή των 12 έως 24 μηνών, λόγω του συνδυασμού μειωμένων ωρών εργασίας, χαμηλότερων ποσοστών απορριμμάτων και υψηλότερης απόδοσης ανά βάρδια. Αυτό το εύρος ποικίλλει ανάλογα με τον όγκο παραγωγής, την πολυπλοκότητα των κουτιών και τον αριθμό αλλαγών που εκτελεί ένα εργοστάσιο σε μια δεδομένη εβδομάδα, επομένως θα πρέπει να αντιμετωπίζεται ως ένα γενικό μοτίβο του κλάδου και όχι ως μια σταθερή εγγύηση για οποιαδήποτε συγκεκριμένη λειτουργία. Τα εργοστάσια που λειτουργούν με υψηλούς όγκους και συχνές αλλαγές στιλ τείνουν να έχουν ταχύτερη απόσβεση, καθώς αυτός είναι ακριβώς ο συνδυασμός όπου τα κρυφά κόστη της χειροκίνητης κόλλησης, η διάχυση της εργασίας και ο χρόνος διακοπής λόγω αλλαγών, συσσωρεύονται ταχύτερα. Η αξιολόγηση της επένδυσης σε έναν κύκλο παραγωγής τριών έως πέντε ετών, αντί μόνο έναντι της τιμής αγοράς, δίνει γενικά μια σαφέστερη εικόνα του πού βρίσκονται οι πραγματικές εξοικονομήσεις.
Κάνοντας τη σύγκριση για τη δική σας γραμμή παραγωγής
Η διαφορά κόστους μεταξύ χειροκίνητης κόλλησης και μιας αυτόματης μηχανής δίπλωσης και κόλλησης κυματοειδών κουτιών σπάνια καταλήγει στην τιμή του εξοπλισμού έναντι της πληρωμής των εργαζομένων ανά ώρα. Καταλήγει στο πόσος χρόνος εργασίας απορροφάται από τις αλλαγές και πόσο υλικό και παραγωγή χάνεται λόγω ασυνεπούς κόλλησης και δίπλωσης σε όλη τη διάρκεια μιας βάρδιας. Και τα δύο αυτά κόστη είναι εύκολο να υποτιμηθούν σε μια χειροκίνητη διάταξη, επειδή κατανέμονται σε ανθρώπους και χρόνο, αντί να εμφανίζονται ως ένα μεμονωμένο στοιχείο γραμμής.
Ως κατασκευαστής μηχανών δίπλωσης και κόλλησης κυματοειδών κουτιών, συνεργαζόμαστε με εργοστάσια για να εξετάσουμε τον πραγματικό όγκο παραγγελιών τους, την ποικιλία στιλ κουτιών και τη συχνότητα αλλαγών πριν προτείνουμε μια διαμόρφωση, καθώς αυτοί οι παράγοντες καθορίζουν πόσο γρήγορα αποδίδει ο αυτοματισμός σε μια δεδομένη λειτουργία. Εάν εξετάζετε τη χειροκίνητη κόλληση έναντι του αυτοματισμού για τη δική σας γραμμή, η τεχνική μας ομάδα μπορεί να εξετάσει τους αριθμούς παραγωγής σας και να συντάξει μια σύγκριση κόστους ειδικά για τη γκάμα κουτιών και τους στόχους παραγωγής σας.
 Προϊόντα



