


Η αντοχή συγκόλλησης αποτελεί έναν από τους πιο καθοριστικούς παράγοντες στην παραγωγή κυματοειδών κουτιών. Μια μηχανή δίπλωσης και κόλλησης μπορεί να λειτουργεί σε υψηλή ταχύτητα και παρόλα αυτά να παράγει κουτιά που αποτυγχάνουν στη ραφή, εάν το υποκείμενο σύστημα κόλλησης δεν είναι σχεδιασμένο να ακολουθεί τον ρυθμό. Καθώς τα βάρη χαρτονιού, οι επιστρώσεις και η ποικιλία παραγγελιών συνεχίζουν να διευρύνονται στη βιομηχανία συσκευασίας, οι κατασκευαστές δίνουν μεγαλύτερη προσοχή στο πώς ο εξοπλισμός τους εφαρμόζει την κόλλα, όχι μόνο στο πόσο γρήγορα διπλώνει και κολλάει.
Πού Υστερούν οι Παραδοσιακές Μέθοδοι Κόλλησης
Οι περισσότερες μηχανές δίπλωσης και κόλλησης που βασίζονται σε ένα απλό σύστημα ψυχρής κόλλας μοιράζονται ένα γνωστό σύνολο περιορισμών. Η ψυχρή κόλλα χρειάζεται χρόνο για να πήξει, και αυτός ο χρόνος παραμονής θέτει ένα πρακτικό όριο στο πόσο γρήγορα μπορεί να λειτουργήσει η γραμμή χωρίς τον κίνδυνο αδύναμων ή ατελών συγκολλήσεων. Οι συνθήκες του εργαστηρίου προσθέτουν μια άλλη μεταβλητή: σε υγρά περιβάλλοντα ή κατά τους ψυχρότερους μήνες, η ψυχρή κόλλα μπορεί να σκληρύνει ανομοιόμορφα, καθιστώντας την αντοχή συγκόλλησης πιο δύσκολο να προβλεφθεί από τη μία παρτίδα στην επόμενη. Το βαρύτερο χαρτόνι και οι πλαστικοποιημένες ή επιστρωμένες επιφάνειες επιδεινώνουν περαιτέρω το πρόβλημα, καθώς η ψυχρή κόλλα από μόνη της συχνά δυσκολεύεται να επιτύχει πλήρη, ομοιόμορφη επαφή σε αυτά τα λιγότερο πορώδη υλικά.
Ο ίδιος ο μηχανισμός εφαρμογής εισάγει πρόσθετο κίνδυνο. Η βασική εφαρμογή κόλλας με βούρτσα ή τροχό τείνει να κατανέμει την κόλλα ανομοιόμορφα, ιδιαίτερα καθώς τα εξαρτήματα φθείρονται με τη συνεχή χρήση. Ένας τροχός κόλλας που έχει χάσει την αρχική του ακρίβεια μετά από μήνες λειτουργίας θα αφήνει κενά σε ορισμένες περιοχές και υπερβολική συσσώρευση σε άλλες, και κανένα από τα δύο αποτελέσματα δεν είναι καλό για την ποιότητα συγκόλλησης ή την καθαριότητα κατάντη. Πολλές από αυτές τις απλούστερες δομές είναι επίσης σχεδιασμένες γύρω από έναν μόνο τύπο κόλλας, αφήνοντας ελάχιστα περιθώρια προσαρμογής όταν μια παραγγελία απαιτεί διαφορετικό υπόστρωμα ή ταχύτερη εκτέλεση.
Η ακρίβεια κόλλησης και η τοποθέτηση των πάνελ είναι πιο στενά συνδεδεμένες από ό,τι φαίνεται αρχικά. Όταν οι ομάδες τροχών κόλλας σε μια μηχανή δεν είναι σωστά ταιριασμένες ή συγχρονισμένες, τα κουτιά μπορεί να βγουν από τη γραμμή λοξά ή κακοευθυγραμμισμένα, ειδικά καθώς αυξάνεται η ταχύτητα παραγωγής. Αυτό το είδος δευτερεύοντος σφάλματος τοποθέτησης τείνει να εμφανίζεται σταδιακά, ως μια αργή αύξηση του ποσοστού απορριμμάτων και όχι ως μια μεμονωμένη προφανής αποτυχία, γεγονός που το καθιστά πιο δύσκολο να εντοπιστεί και πιο δαπανηρό να διορθωθεί μόλις εξελιχθεί σε επαναλαμβανόμενο πρόβλημα στη γραμμή.
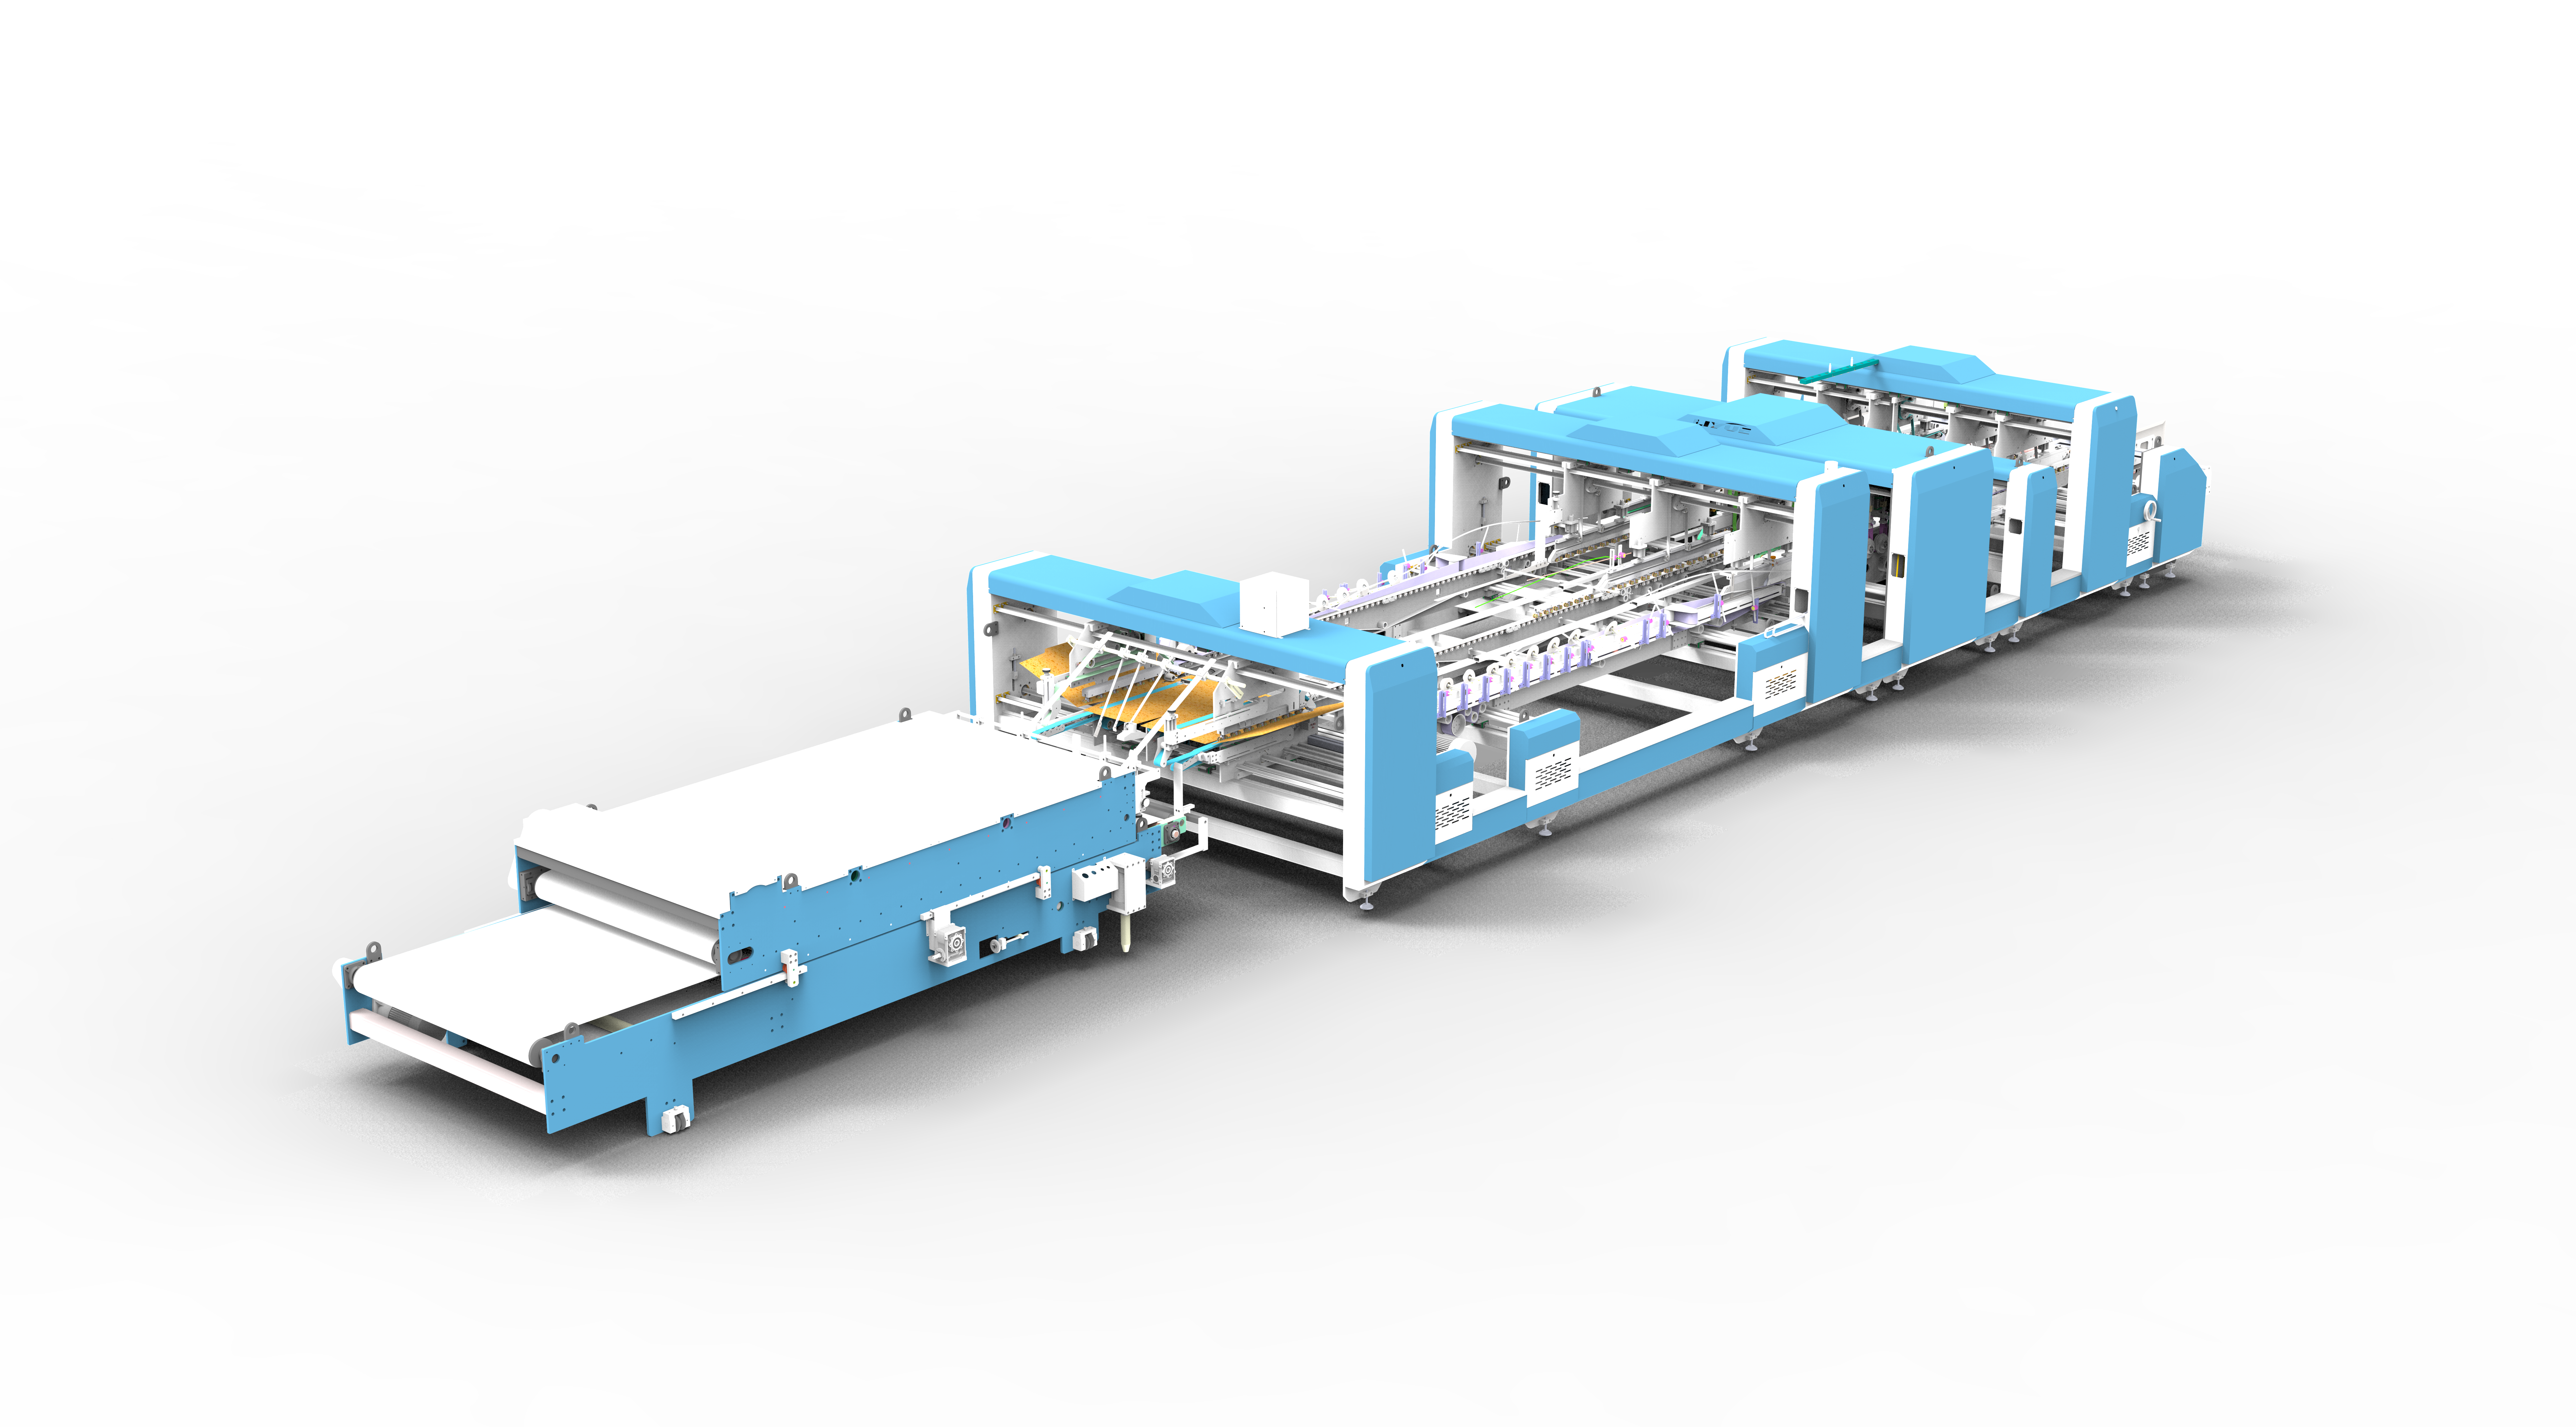
Τι Άλλαξε στην Τεχνολογία Κόλλησης
Μια μηχανική δομή κόλλησης με κυλίνδρους αντιμετωπίζει μεγάλο μέρος αυτού του προβλήματος στην πηγή του. Αντί να βασίζεται σε ένα μόνο σημείο επαφής ή σε ένα πέρασμα βούρτσας, ο κύλινδρος εφαρμόζει κόλλα μέσω συνεχούς κυλιόμενης επαφής με την επιφάνεια του χαρτονιού, παράγοντας ένα πιο ομοιόμορφο φιλμ κόλλας και μειώνοντας τα κενά και τις συσσωρεύσεις που προέρχονται από λιγότερο συνεπείς μεθόδους εφαρμογής. Αυτή η δομή τείνει επίσης να διατηρεί την ακρίβειά της περισσότερο υπό συνεχή λειτουργία, καθώς η κυλιόμενη δράση κατανέμει τη φθορά πιο ομοιόμορφα από μια σταθερή βούρτσα ή μια στενή ακμή τροχού.
Ο συνδυασμός αυτού του μηχανισμού κυλίνδρου με δυνατότητα εμβάπτισης τόσο σε θερμή όσο και σε ψυχρή κόλλα παρέχει στους κατασκευαστές μεγαλύτερη ευελιξία για να ταιριάξουν την κόλλα με την εργασία, αντί η εργασία να ταιριάζει στην κόλλα. Η θερμή κόλλα (hot melt) πήζει γρήγορα, υποστηρίζοντας ταχύτερες, συνεχείς εκτελέσεις όπου ο χρόνος παραμονής είναι περιορισμένος και η ταχύτητα εκτέλεσης έχει σημασία. Η ψυχρή κόλλα παραμένει μια ορθή επιλογή για συγκεκριμένα υποστρώματα ή ειδικές απαιτήσεις παραγωγής όπου οι ιδιότητές της είναι πιο κατάλληλες. Η ενσωμάτωση και των δύο επιλογών στο ίδιο τμήμα κόλλησης σημαίνει ότι οι ομάδες παραγωγής μπορούν να προσαρμόζουν την προσέγγισή τους ανά παραγγελία, χωρίς να χρειάζεται να αναδιαμορφώνουν τη μηχανή ή να φέρνουν ξεχωριστό εξοπλισμό για διαφορετικούς τύπους κόλλας.
Ορισμένες παραγγελίες απαιτούν κάτι περισσότερο από ένα πλήρες πέρασμα κυλίνδρου στην επιφάνεια, ιδιαίτερα κουτιά με πολύπλοκες γεωμετρίες ή ειδικό χαρτόνι όπου η ακριβής, εντοπισμένη τοποθέτηση κόλλας έχει μεγαλύτερη σημασία από την εκτεταμένη κάλυψη. Ένα προαιρετικό σύστημα ψεκασμού κόλλας καλύπτει αυτό το κενό, εφαρμόζοντας κόλλα ακριβώς όπου χρειάζεται και μειώνοντας τη σπατάλη σε εργασίες όπου ένα πλήρες πέρασμα κυλίνδρου θα χρησιμοποιούσε περισσότερο υλικό από ό,τι απαιτεί η σχεδίαση.
Το πρόβλημα δευτερεύουσας τοποθέτησης αντιμετωπίζεται άμεσα μέσω της διαμόρφωσης των ίδιων των ομάδων τροχών κόλλας. Δομώντας το τμήμα κόλλησης γύρω από δύο ομάδες τροχών κόλλας, και οι δύο διαμορφωμένες για ψυχρή εφαρμογή, η μηχανή αποκτά μια πιο σταθερή βάση για τη διατήρηση της ευθυγράμμισης των πάνελ καθώς κινούνται με ταχύτητα παραγωγής. Αντί να εξαρτάται από ένα μόνο σημείο εφαρμογής για τη διαχείριση τόσο της ακρίβειας κόλλησης όσο και της τοποθέτησης, η διαμόρφωση δύο ομάδων κατανέμει αυτή την ευθύνη, γεγονός που αποτελεί σημαντικό μέρος του γιατί τα κουτιά παραμένουν ευθυγραμμισμένα σε ταχύτερους κύκλους παραγωγής.
Πώς Λειτουργούν Αυτά τα Στοιχεία Συνδυαστικά στην Πράξη
Κανένα από αυτά τα εξαρτήματα δεν λύνει το συνολικό πρόβλημα από μόνο του — τα κέρδη προκύπτουν από τον τρόπο ενσωμάτωσής τους. Το τμήμα κόλλησης μιας μηχανής δίπλωσης και κόλλησης, σχεδιασμένο γύρω από μηχανική εφαρμογή με κυλίνδρους, δυνατότητα εμβάπτισης σε θερμή και ψυχρή κόλλα, προαιρετικό σύστημα ψεκασμού κόλλας και διπλές ομάδες τροχών ψυχρής κόλλας, αποσκοπεί στην αντιμετώπιση της πρόκλησης κόλλησης από πολλές γωνίες ταυτόχρονα: ομοιόμορφη κάλυψη κόλλας από τη δομή κυλίνδρου, ευελιξία εναλλαγής τύπων κόλλας βάσει της παραγγελίας, στοχευμένη εφαρμογή όπου ένα πλήρες πέρασμα κυλίνδρου δεν είναι η κατάλληλη λύση, και πιο αξιόπιστη ευθυγράμμιση πάνελ από τη διαμόρφωση διπλής ομάδας τροχών.
Για τους κατασκευαστές που αξιολογούν εξοπλισμό, η πρακτική αξία αυτού του είδους ολοκληρωμένου τμήματος κόλλησης εκδηλώνεται με μερικούς συγκεκριμένους τρόπους στο πάτωμα παραγωγής. Η συνέπεια συγκόλλησης γίνεται λιγότερο εξαρτώμενη από τη θερμοκρασία και την υγρασία του εργαστηρίου, καθώς η μηχανή δεν περιορίζεται σε έναν μόνο τύπο κόλλας που αποδίδει ανομοιόμορφα εκτός ενός στενού εύρους συνθηκών. Η ευελιξία υποστρώματος βελτιώνεται, καθώς τα βαρύτερα ή επιστρωμένα χαρτόνια που δυσκολεύουν την ψυχρή κόλλα από μόνη της μπορούν να αντιμετωπιστούν με εφαρμογή θερμής κόλλας. Και τα ζητήματα ευθυγράμμισης που συχνά αποδίδονται σε αταίριαστες ομάδες τροχών κόλλας γίνονται λιγότερο πιθανό να εξελιχθούν σε ένα επαναλαμβανόμενο πρόβλημα απορριμμάτων, επειδή η δομή διπλής ομάδας είναι σχεδιασμένη να διαχειρίζεται την ακρίβεια τοποθέτησης ως μέρος της διαδικασίας κόλλησης και όχι ως εκ των υστέρων σκέψη.
Η Προσέγγισή μας στη Σχεδίαση Τμήματος Κόλλησης
Αυτή είναι η λογική πίσω από το τμήμα κόλλησης στις μηχανές δίπλωσης και κόλλησης: μηχανική εφαρμογή με κυλίνδρους για ομοιόμορφη κάλυψη, διπλή δυνατότητα εμβάπτισης σε θερμή και ψυχρή κόλλα ώστε οι ομάδες παραγωγής να μην περιορίζονται σε έναν τύπο κόλλας, προαιρετικό σύστημα ψεκασμού κόλλας για παραγγελίες που απαιτούν πιο ακριβή εφαρμογή, και διπλές ομάδες τροχών ψυχρής κόλλας διαμορφωμένες για υποστήριξη ακριβούς δευτερεύουσας τοποθέτησης σε ταχύτητα παραγωγής. Ως κατασκευαστής που συνεργάζεται άμεσα με παραγωγούς κυματοειδών κουτιών σε ένα εύρος υποστρωμάτων και όγκων παραγγελιών, έχουμε σχεδιάσει αυτή τη διαμόρφωση γύρω από τις προκλήσεις κόλλησης που εμφανίζονται στην πράξη στο πάτωμα παραγωγής, όχι μόνο εκείνες που είναι εύκολο να λυθούν στα χαρτιά.
Εάν σταθμίζετε πώς να μειώσετε τον χρόνο διακοπής λειτουργίας που σχετίζεται με τη συγκόλληση, να βελτιώσετε τη συνέπεια σε διαφορετικούς τύπους χαρτονιού ή να κατανοήσετε καλύτερα πώς είναι σχεδιασμένο το τμήμα κόλλησης μιας μηχανής δίπλωσης και κόλλησης, η τεχνική μας ομάδα είναι διαθέσιμη να αναλύσει λεπτομερώς τις προδιαγραφές ή να κανονίσει μια επίδειξη του εξοπλισμού σε λειτουργία. Επικοινωνήστε μαζί μας για να συζητήσουμε ποια διαμόρφωση ταιριάζει στη γραμμή παραγωγής σας και στα υποστρώματα με τα οποία εργάζεστε περισσότερο.
 Προϊόντα



