


Η μετατροπή ενός επίπεδου κυματοειδούς φύλλου σε ένα έτοιμο προς αποστολή κουτί φαίνεται απλή εξωτερικά — ένα φύλλο εισέρχεται, ένα κουτί εξέρχεται. Από την εμπειρία μας στην κατασκευή μηχανών δίπλωσης και κόλλησης, αυτός ο μετασχηματισμός εξαρτάται από έξι συνδεδεμένα στάδια: τροφοδοσία χαρτιού, κόλληση, δίπλωση, τετραγώνισμα, μεταφορά και, για μεγαλύτερα κουτιά, συναρμογή. Κάθε στάδιο επιτελεί μια ξεχωριστή μηχανική λειτουργία, αλλά κανένα δεν λειτουργεί μεμονωμένα στα μηχανήματα που σχεδιάζουμε. Ένα φύλλο που εισέρχεται ελαφρώς εκτός κέντρου στο τμήμα κόλλησης θα μεταφέρει αυτή την κακή ευθυγράμμιση στο δίπλωμα· μια ασυνέπεια στο δίπλωμα θα εμφανιστεί ξανά στο στάδιο τετραγωνίσματος ως κουτί που δεν θα κάθεται επίπεδο σε μια παλέτα. Επειδή τα σφάλματα συσσωρεύονται καθώς το φύλλο κινείται στη γραμμή, αντιμετωπίζουμε τα έξι στάδια παρακάτω ως ένα σύστημα προς σχεδιασμό, όχι ως έξι ξεχωριστά εξαρτήματα προς συναρμολόγηση.
Γιατί Εξετάζουμε Ολόκληρη τη Γραμμή, Όχι Μόνο την Ανώτατη Ταχύτητα
Οι παραγωγοί κυματοειδών κουτιών συχνά συγκρίνουν τον εξοπλισμό δίπλωσης και κόλλησης κυρίως με βάση τη μέγιστη ταχύτητα εξόδου, εκφρασμένη σε φύλλα ή μέτρα ανά λεπτό. Η ταχύτητα είναι ένας θεμιτός παράγοντας, αλλά λέει μόνο μέρος της ιστορίας, γι' αυτό δεν σχεδιάζουμε γύρω από έναν μοναδικό αριθμό-τίτλο. Μια μηχανή μπορεί να λειτουργεί σε υψηλή ονομαστική ταχύτητα και να παράγει ακόμα ένα απαράδεκτο ποσοστό ελαττωμάτων, εάν η ακρίβεια τροφοδοσίας, η εφαρμογή κόλλας ή το τετραγώνισμα δεν μπορούν να συμβαδίσουν με αυτή την ταχύτητα υπό πραγματικές συνθήκες παραγωγής — μεταβλητό πάχος χαρτονιού, υγρασία που επηρεάζει τη συμπεριφορά της κόλλας ή μεγάλες παραγωγές που αποκαλύπτουν φθορά στα εξαρτήματα τροφοδοσίας.
Οι διαχειριστές εργοστασίων που έχουν λειτουργήσει πολλές γενιές εξοπλισμού δίπλωσης και κόλλησης τείνουν να κρίνουν τα μηχανήματα λιγότερο από έναν αριθμό ταχύτητας-τίτλου και περισσότερο από το πόσα λίγα φύλλα χρειάζεται να αποσυρθούν και να επεξεργαστούν εκ νέου σε μια ολόκληρη βάρδια. Αυτό το αποτέλεσμα είναι συνάρτηση του πόσο καλά συγχρονίζονται οι έξι σταθμοί που περιγράφονται παρακάτω, που είναι το πρότυπο που θέτουμε για τον δικό μας εξοπλισμό.
Τροφοδοσία Χαρτιού: Εκεί Ξεκινούν Μικρά Σφάλματα
Η διαδικασία ξεκινά με τον διαχωρισμό επίπεδων τεμαχίων από μια στοίβα και την κίνησή τους στο μηχάνημα ένα φύλλο τη φορά. Αυτό ακούγεται απλό, αλλά είναι επίσης το στάδιο όπου προέρχεται μεγάλο μέρος των μεταγενέστερων ελαττωμάτων. Τα συστήματα τροφοδοσίας με κυλίνδρους τριβής, που βασίζονται σε λαστιχένιους κυλίνδρους που πιάνουν το πάνω ή κάτω φύλλο σε μια στοίβα, είναι επιρρεπή σε δύο επαναλαμβανόμενα προβλήματα: τροφοδοσία διπλού φύλλου, όπου δύο τεμάχια τραβιούνται μαζί, και σταδιακή μετατόπιση φύλλου, όπου το τεμάχιο μετακινείται πλευρικά καθώς ταξιδεύει, ειδικά με μακρύτερο ή λεπτότερο χαρτόνι που λυγίζει πιο εύκολα.
Κατασκευάζουμε το τμήμα τροφοδοσίας μας γύρω από τροφοδοσία με αναρρόφηση για την αντιμετώπιση και των δύο ζητημάτων, χρησιμοποιώντας ελεγχόμενη πίεση αέρα για να σηκώσει και να κρατήσει κάθε φύλλο ξεχωριστά πριν το απελευθερώσει στη γραμμή, αντί να βασίζεται μόνο στην επαφή τριβής. Οι πλευρικοί οδηγοί μας είναι ρυθμιζόμενοι για να διατηρούν το φύλλο στο κέντρο σε μια σειρά πλάτους, και προσθέτουμε μια εκτεταμένη σχάρα στήριξης στο πίσω μέρος του τροφοδότη για να αποτρέψουμε τη χαλάρωση ή την καμπύλωση μακρύτερων τεμαχίων πριν εισέλθουν στο μηχάνημα — μια λεπτομέρεια που έχει μεγαλύτερη σημασία από ό,τι φαίνεται, καθώς ένα φύλλο που χαλαρώνει έστω και ελαφρώς πριν την τροφοδοσία μπορεί να εισέλθει στο τμήμα κόλλησής μας σε διαφορετική γωνία από την προβλεπόμενη. Επειδή κάθε μεταγενέστερο στάδιο προϋποθέτει ότι το φύλλο έφτασε σωστά τοποθετημένο, αντιμετωπίζουμε την ακρίβεια τροφοδοσίας ως την πιο σημαντική μεταβλητή σε ολόκληρη τη διαδικασία.
Κόλληση: Ταύτιση Συμπεριφοράς Κόλλας με το Χαρτόνι
Μόλις το φύλλο τοποθετηθεί σωστά, το τμήμα κόλλησής μας εφαρμόζει κόλλα κατά μήκος των άκρων του πάνελ που θα γίνουν η ένωση του κουτιού. Η μέθοδος κόλλησης έχει την ίδια σημασία με την τοποθεσία κόλλησης. Η ψυχρή κόλλα και η θερμοκόλλα συμπεριφέρονται διαφορετικά: η ψυχρή κόλλα γενικά επιτρέπει περισσότερο χρόνο εργασίας πριν πήξει, που ταιριάζει σε ορισμένα βάρη χαρτονιού και περιβαλλοντικές συνθήκες, ενώ η θερμοκόλλα πήζει γρήγορα, που μπορεί να υποστηρίξει ταχύτερους κύκλους αλλά αφήνει λιγότερο περιθώριο για διόρθωση μιας λανθασμένης εφαρμογής πριν δεσμευτεί.
Δεν κατασκευάζουμε το τμήμα κόλλησής μας γύρω από μια μοναδική, σταθερή μέθοδο εφαρμογής, καθώς αυτό θα ανάγκαζε τους πελάτες να εργάζονται γύρω από το μηχάνημα ανεξάρτητα από το τι απαιτεί μια συγκεκριμένη παραγγελία. Αντίθετα, το σύστημα κόλλησης με μηχανικούς κυλίνδρους προσφέρει τη δυνατότητα εναλλαγής μεταξύ εφαρμογής ψυχρής κόλλας και θερμοκόλλας, έτσι ώστε η μέθοδος κόλλας να μπορεί να ταιριάζει με την ποιότητα χαρτονιού και την ταχύτητα παραγωγής της εκάστοτε παραγγελίας. Η συνεπής κάλυψη κόλλας σε αυτό το στάδιο είναι επίσης αυτό που επιτρέπει στον μεταγενέστερο σταθμό δίπλωσής μας να σχηματίσει μια καθαρή, ομοιόμορφη ένωση αντί να αντισταθμίζει κενά ή περίσσεια κόλλας.
Δίπλωμα: Χειρισμός Περισσότερων από Ένα Στυλ Κουτιού Χωρίς Συνεχή Αναδιαμόρφωση
Ο σταθμός δίπλωσής μας φέρνει τα κολλημένα πάνελ μαζί κατά μήκος προ-χαραγμένων γραμμών για να σχηματίσει τη βασική δομή του κουτιού. Μια διαδρομή δίπλωσης σταθερή σε μία μόνο διαμόρφωση λειτουργεί επαρκώς όταν μια γραμμή τρέχει ένα στυλ κουτιού συνεχώς, αλλά πολλά από τα εργοστάσια κυματοειδών χαρτονιών με τα οποία συνεργαζόμαστε δεν έχουν αυτή την πολυτέλεια — τα βιβλία παραγγελιών αναμειγνύουν στυλ κουτιών, και κάθε αλλαγή που απαιτεί χειροκίνητη αναδιαμόρφωση προσθέτει μη παραγωγικό χρόνο στη βάρδια.
Οδηγούμε κάθε στοιχείο δίπλωσης ανεξάρτητα αντί να το συνδέουμε μηχανικά με μια μοναδική κίνηση, που επιτρέπει τη ρύθμιση των γωνιών δίπλωσης και της αλληλουχίας χωρίς πλήρη μηχανική ανακατασκευή. Συμπεριλαμβάνουμε επίσης μια δεύτερη γραμμή δίπλωσης που υποστηρίζει μια συνδυασμένη πτυχή 180 μοιρών, η οποία επεκτείνει το εύρος των στυλ κουτιών που μπορεί να χειριστεί ένα μόνο μηχάνημα, καθώς ορισμένα σχέδια κουτιών απαιτούν μια πρόσθετη πτυχή πέρα από τη βασική αλληλουχία τεσσάρων πάνελ. Σχεδιάζουμε αυτό το τμήμα να είναι εύκολο στην αποσυναρμολόγηση για έναν πιο συνηθισμένο αλλά επίμονο λόγο: τα εξαρτήματα δίπλωσης συσσωρεύουν υπολείμματα κόλλας και σκόνη χαρτονιού με την πάροδο του χρόνου, και ένα τμήμα που είναι εύκολο να ανοίξει για καθαρισμό και ρύθμιση παραμένει ακριβές για μεγαλύτερο χρονικό διάστημα μεταξύ των διαστημάτων συντήρησης.
Τετραγώνισμα και Χτύπημα: Διόρθωση Όσων Δεν Μπορεί Μόνο το Δίπλωμα
Μετά το δίπλωμα, τα κουτιά στα μηχανήματά μας περνούν από έναν σταθμό χτυπήματος ή τετραγωνίσματος πριν προχωρήσουν περαιτέρω στη γραμμή. Αυτό το βήμα υπάρχει επειδή το δίπλωμα ενός κουτιού δεν το αφήνει αυτόματα τετράγωνο — μικρές αποκλίσεις στην τάση του χαρτονιού, στην τοποθέτηση της κόλλας ή στην τροφοδοσία μπορούν να αφήσουν ένα κουτί με άκρες που είναι σχεδόν ευθυγραμμισμένες αλλά όχι εντελώς ίσιες. Αν δεν διορθωθεί, αυτή η μικρή κακή ευθυγράμμιση γίνεται ορατή μόλις το κουτί γεμίσει και στοιβαχτεί.
Το χειροκίνητο τετραγώνισμα, που χρησιμοποιείται ακόμη σε παλαιότερες ή χαμηλότερης παραγωγής γραμμές, εξαρτάται από έναν χειριστή που χτυπά ή πιέζει φυσικά τα κουτιά σε ευθυγράμμιση, το οποίο είναι αργό και ασυνεπές από τη φύση του, και γίνεται αισθητά λιγότερο αξιόπιστο σε μακρύτερα κουτιά όπου οι μπροστινές και πίσω άκρες μπορούν να μετατοπιστούν ανεξάρτητα. Ο σταθμός χτυπήματός μας χρησιμοποιεί ανεξάρτητα κινούμενες άνω και κάτω πλάκες για να τετραγωνίσει το κουτί μηχανικά και σταθερά, με γρήγορες ρυθμίσεις αλλαγής για διαφορετικά μήκη κουτιών, αυτόματη ρύθμιση καθώς τα κουτιά στοιβάζονται, και ένα σύστημα τάνυσης ιμάντα που διατηρεί την κίνηση τετραγωνίσματος σταθερή αντί να υποβαθμίζεται καθώς οι ιμάντες φθείρονται κατά τη διάρκεια μιας μεγάλης παραγωγής.
Μεταφορά: Προσαρμογή σε Χαρτόνι που Δεν Είναι Πάντα Ομοιόμορφο
Το τμήμα μεταφοράς μας μεταφέρει τα κουτιά μέσα από τα υπόλοιπα στάδια της διαδικασίας, και αντιμετωπίζει ένα πρόβλημα που είναι εύκολο να παραβλεφθεί: το πάχος του κυματοειδούς χαρτονιού δεν είναι πάντα τέλεια ομοιόμορφο, ακόμη και εντός μιας μόνο παραγωγής, λόγω διακύμανσης στο ακατέργαστο χαρτί επένδυσης και στο υλικό αυλάκωσης. Ένα σύστημα μεταφοράς που βασίζεται σε σταθερές ρυθμίσεις πίεσης μπορεί να δυσκολευτεί με αυτή τη μεταβλητότητα — πιέζοντας πολύ δυνατά σε λεπτότερο χαρτόνι κινδυνεύει να το συνθλίψει, ενώ η πίεση βαθμονομημένη για λεπτό χαρτόνι μπορεί να μην πιάνει αρκετά σταθερά το παχύτερο χαρτόνι για να το μετακινήσει αξιόπιστα.
Χρησιμοποιούμε έναν μεταφορέα με κινητήρα που διαθέτει τόσο χειροκίνητη όσο και αυτόματη παρακολούθηση ρύθμισης, σε συνδυασμό με ένα σύστημα ρύθμισης πίεσης με βάση κύλινδρο, έτσι ώστε η πίεση μεταφοράς να μπορεί να προσαρμοστεί στο πραγματικό μήκος κουτιού και πάχος χαρτονιού που διέρχεται από το μηχάνημα σε μια δεδομένη στιγμή, αντί να παραμένει σταθερή ανεξάρτητα από το τι βρίσκεται στη γραμμή. Αυτό είναι ιδιαίτερα σχετικό για πελάτες που τρέχουν μικτά βιβλία παραγγελιών, εναλλάσσοντας μεταξύ ελαφρύτερων συσκευασιών λιανικής και βαρύτερου χαρτονιού μέσα στην ίδια βάρδια.
Συναρμογή: Εκεί Αποφασίζεται η Ακρίβεια του Κουτιού Δύο Φύλλων
Δεν σχηματίζεται κάθε κουτί από ένα μόνο φύλλο. Μεγαλύτερα κουτιά — συσκευασίες συσκευών, συσκευασίες επίπλων και βαρέως τύπου κιβώτια αποστολής — συχνά υπερβαίνουν το μέγιστο μέγεθος φύλλου που μπορεί να παράγει ο ανάντη εξοπλισμός εκτύπωσης ή κοπής, πράγμα που σημαίνει ότι δύο φύλλα πρέπει να ενωθούν σε ένα τεμάχιο πριν προχωρήσει το δίπλωμα. Αυτός είναι ο ρόλος του τμήματος συναρμογής μας, και είναι το στάδιο όπου η συνολική ακρίβεια της διαδικασίας δοκιμάζεται πιο άμεσα.
Οι χειροκίνητες ή ημιαυτόματες μέθοδοι συναρμογής τείνουν να παράγουν ασυνεπή αντοχή ραφής από το ένα κουτί στο επόμενο, καθώς η ευθυγράμμιση εξαρτάται σε μεγάλο βαθμό από την τεχνική του χειριστή που επαναλαμβάνεται εκατοντάδες ή χιλιάδες φορές ανά βάρδια. Αυτή η ασυνέπεια γίνεται δομική ανησυχία σε μεγαλύτερα κουτιά, τα οποία χρειάζονται μια αξιόπιστη ραφή για να διατηρήσουν το σχήμα τους μόλις φορτωθούν. Κατασκευάζουμε το τμήμα συναρμογής μας γύρω από ανεξάρτητη τοποθέτηση σερβοκινητήρα — συνήθως τέσσερις μονάδες που λειτουργούν συντονισμένα — για να διατηρούν και τα δύο φύλλα ευθυγραμμισμένα καθ' όλη τη διάρκεια της διαδικασίας συγκόλλησης, ενώ η ηλεκτρική ρύθμιση πλάτους επιτρέπει την αναδιαμόρφωση του σταθμού για διαφορετικές διαστάσεις κουτιών χωρίς χειροκίνητη αλλαγή εργαλείων. Ο έλεγχος αναρρόφησης κενού συγκρατεί κάθε φύλλο στη θέση του κατά τη συναρμογή, και προσφέρουμε διπλή κόλληση ως επιλογή σε αυτό το στάδιο για να υποστηρίξουμε την πτυχή τύπου μνήμης που χρησιμοποιείται σε ορισμένα σχέδια κουτιών, όπου η ραφή πρέπει να διατηρεί το σχήμα της ακόμη και πριν το κουτί στηθεί πλήρως.
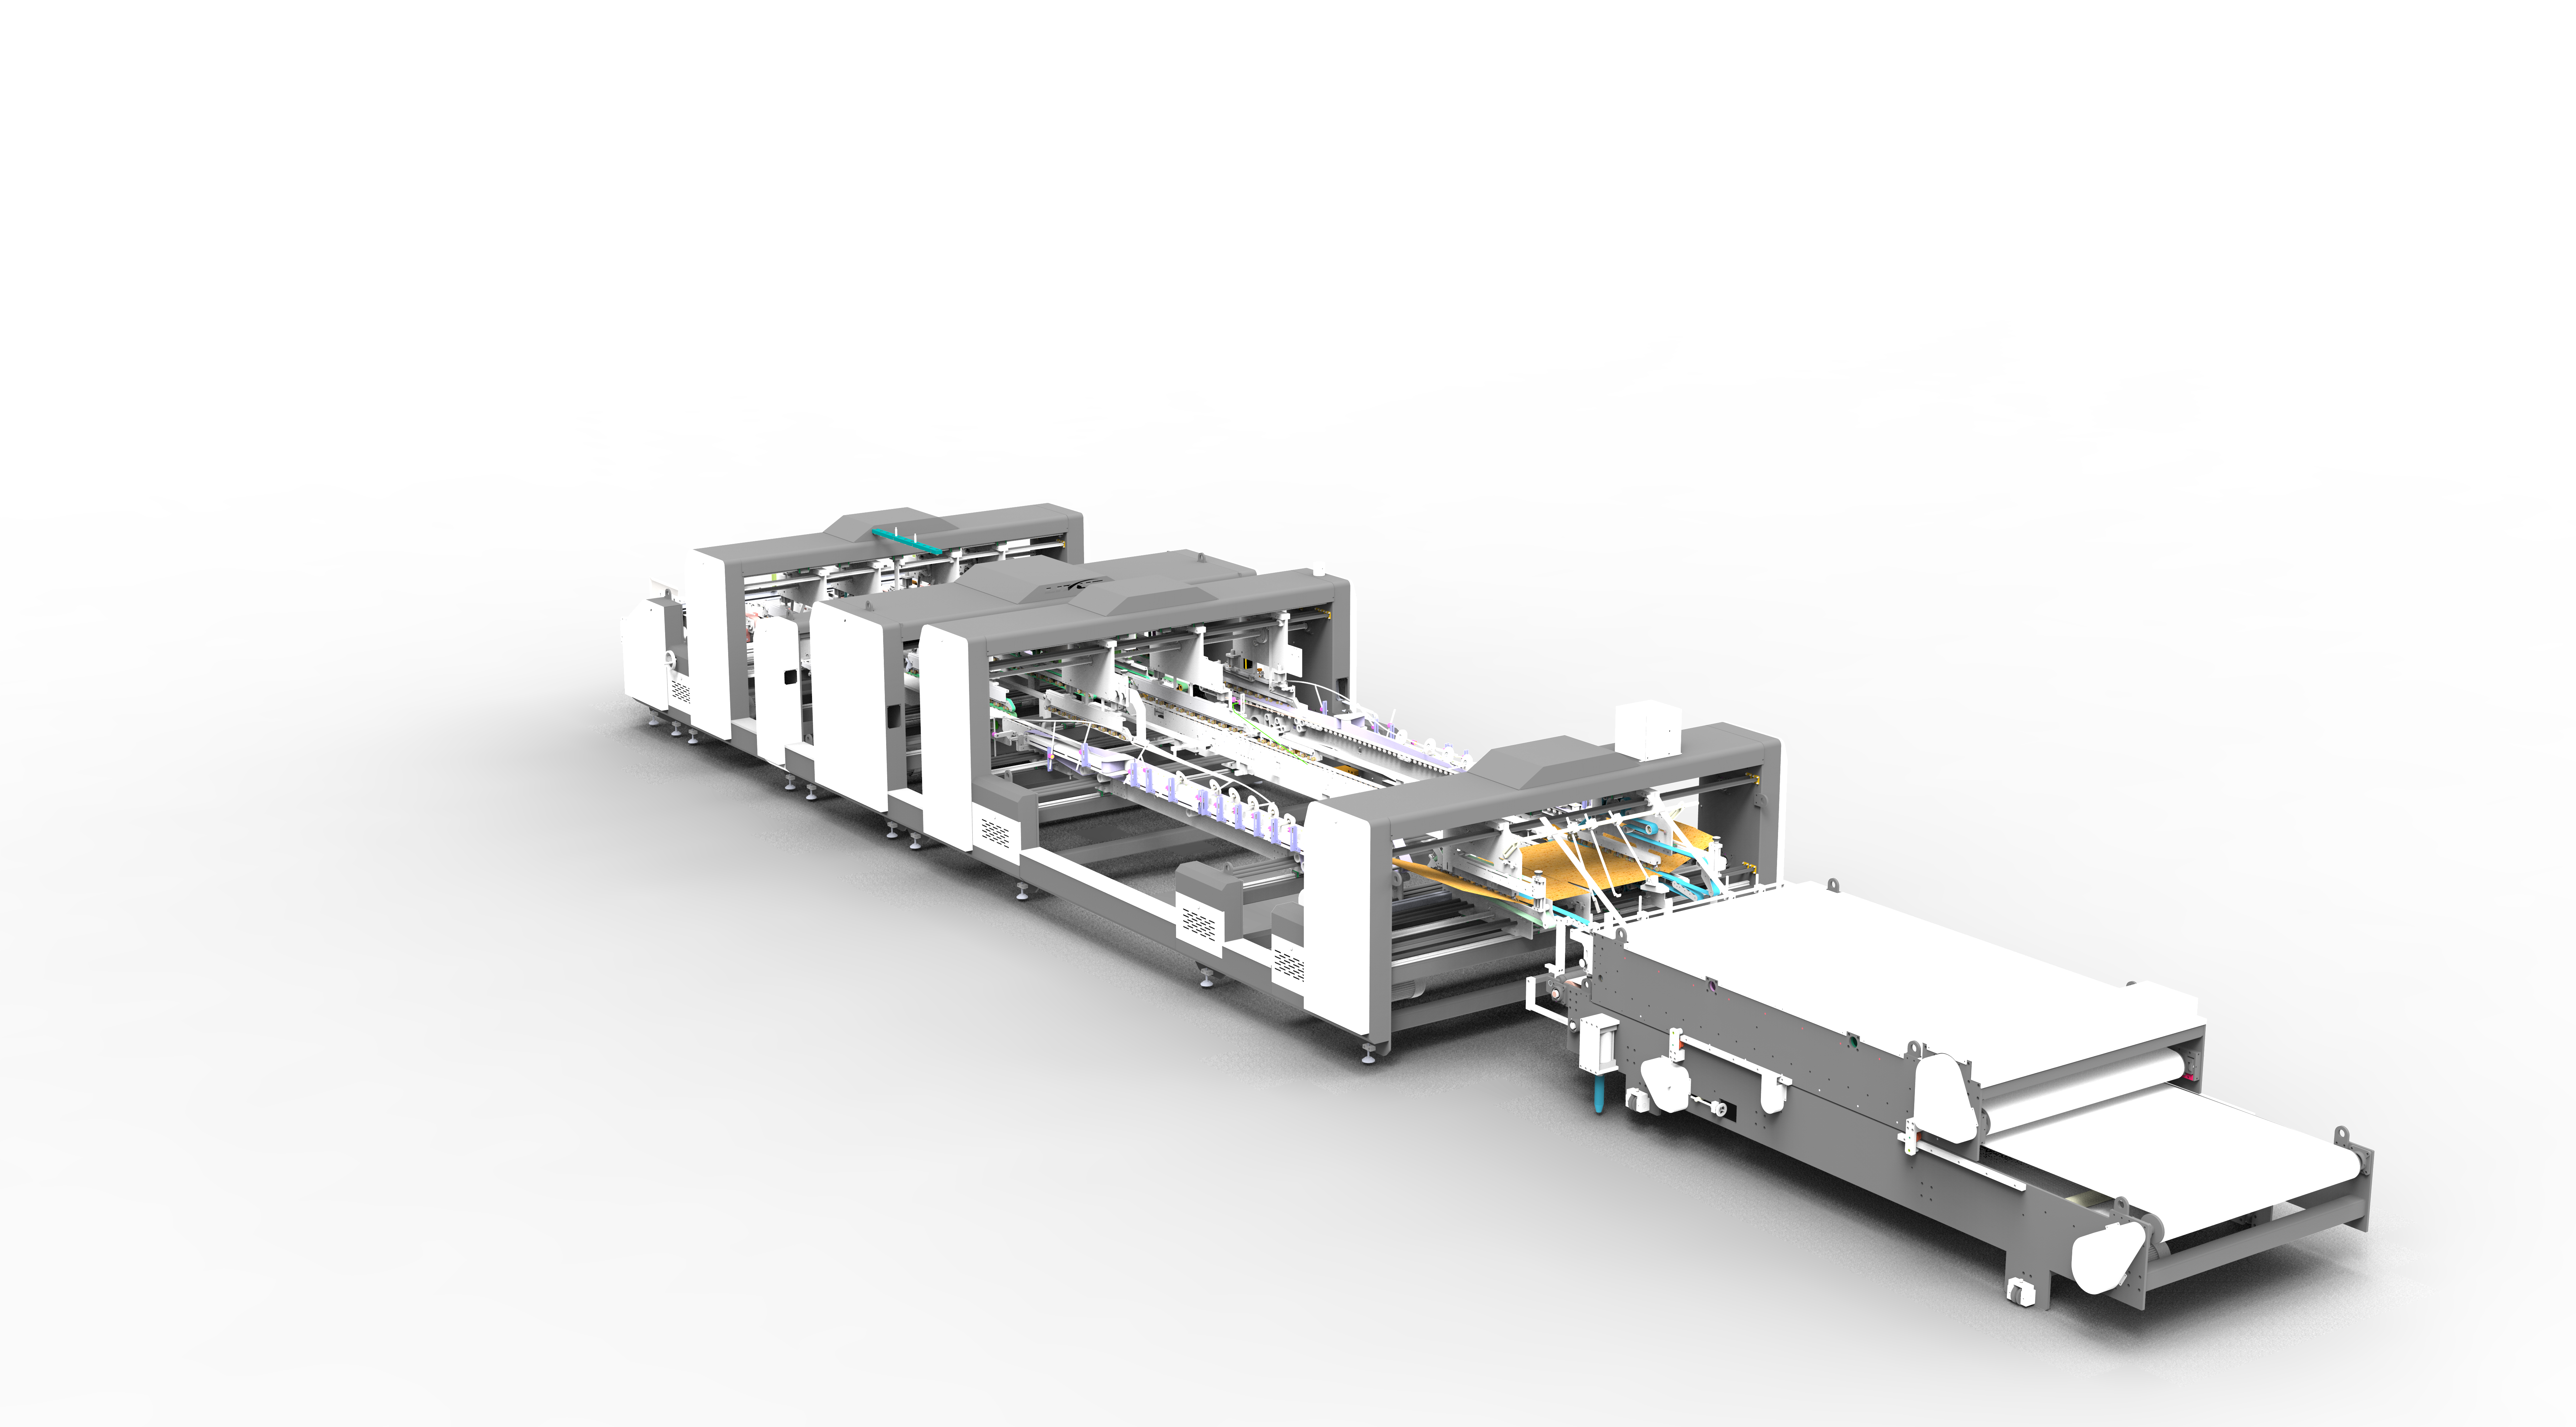
Γιατί Σχεδιάζουμε τα Έξι Στάδια ως Ένα Σύστημα
Θεωρούμενα μεμονωμένα, καθένας από αυτούς τους έξι σταθμούς λύνει ένα ξεχωριστό μηχανικό πρόβλημα: έλεγχο κίνησης φύλλου, ακριβή εφαρμογή κόλλας, δίπλωμα κατά μήκος των σωστών γραμμών, τετραγώνισμα του κουτιού, μετακίνησή του χωρίς ζημιά και — όπου χρειάζεται — ένωση δύο φύλλων σε ένα. Αλλά έχουμε διαπιστώσει ότι η πραγματική τελική ποιότητα ενός κουτιού καθορίζεται από το πόσο καλά λειτουργούν αυτοί οι σταθμοί μαζί, όχι από τις ξεχωριστές προδιαγραφές ενός σταθμού.
Γι' αυτό συντονίζουμε την τροφοδοσία, την κόλληση, το δίπλωμα, το χτύπημα, τη μεταφορά και τη συναρμογή μέσω μιας κοινής αρχιτεκτονικής σερβοκινητήρα και ελέγχου, έτσι ώστε τα δεδομένα χρονισμού και τοποθέτησης να μπορούν να περάσουν μεταξύ των σταδίων αντί κάθε σταθμός να λειτουργεί με τον δικό του σταθερό κύκλο. Αυτός ο συντονισμός είναι που επιτρέπει σε ένα κουτί που παράγεται στην αρχή μιας παραγωγής δέκα χιλιάδων μονάδων να ταιριάζει με τις διαστάσεις και την αντοχή δεσμού ενός κουτιού που παράγεται κοντά στο τέλος της.
Η Κατασκευαστική μας Ικανότητα
Σχεδιάζουμε, κατασκευάζουμε και επικυρώνουμε καθένα από αυτά τα έξι τμήματα — τροφοδοσία, κόλληση, δίπλωμα, χτύπημα, μεταφορά και συναρμογή — ως μέρος μιας συνδεδεμένης γραμμής παραγωγής, όχι ως ξεχωριστά εξαρτήματα που συναρμολογούνται εκ των υστέρων. Η παραγωγή μας καλύπτει τόσο μηχανές δίπλωσης και κόλλησης μονών φύλλων όσο και διαμορφώσεις συναρμογής δύο φύλλων, που μας επιτρέπει να συνεργαζόμαστε άμεσα με κατασκευαστές κυματοειδών κουτιών για τις συγκεκριμένες ποιότητες χαρτονιού, τα στυλ κουτιών και τους στόχους παραγωγής που τρέχουν πραγματικά οι λειτουργίες τους.
Εάν εξετάζετε την τρέχουσα διαδικασία δίπλωσης και κόλλησής σας, ή αξιολογείτε νέο εξοπλισμό για μια επικείμενη γραμμή παραγωγής, η ομάδα μηχανικών μας είναι διαθέσιμη για να συζητήσει πώς αυτά τα έξι στάδια μπορούν να διαμορφωθούν γύρω από τις συγκεκριμένες απαιτήσεις κουτιών σας.
 Προϊόντα



