


Hersteller von Wellpappkartons führen Klebung und Heftung häufig in zwei separaten Phasen durch, die jeweils von einer eigenen Maschine übernommen werden. Ein Bogen wird auf einer Linie gefaltet und geklebt, dann physisch zu einer zweiten Maschine zum Heften transportiert, bevor er gezählt, gestapelt und versendet werden kann. Dieser geteilte Prozess hat die Produktion von Wellpappkartons über Jahre hinweg geprägt, bringt aber auch eine Reihe vermeidbarer Ineffizienzen mit sich, die sich täglich in der Fertigungshalle bemerkbar machen.
Wo der Zwei-Maschinen-Ansatz an seine Grenzen stößt
Wenn Klebung und Heftung auf getrennten Maschinen stattfinden, muss der Bogen einen Prozess verlassen und in einen anderen eintreten. Dieser Übergabepunkt ist der Ort, an dem die meisten Reibungsverluste auftreten. Bediener müssen halbfertige Kartons physisch bewegen, was die Handhabungszeit verlängert und die Gefahr von Beschädigungen, Fehlausrichtungen oder falscher Ablage in der falschen Reihenfolge vor Beginn der nächsten Phase schafft.
Hinzu kommt ein Kalibrierungsproblem. Eine Klebemaschine und eine Heftmaschine werden unabhängig voneinander eingerichtet, jede mit ihrem eigenen Bediener, ihren eigenen Einstellungen und ihren eigenen Toleranzen. Selbst kleine Unterschiede in der Kalibrierung der einzelnen Maschinen können zu Kartons führen, die von Charge zu Charge leicht variieren, was für Käufer, die über große Aufträge hinweg konsistente Kartonabmessungen benötigen, zu einem echten Problem wird.
Geschwindigkeitsunterschiede verschärfen das Problem. Klebelinien und Heftlinien laufen selten mit identischen Geschwindigkeiten, sodass eine Maschine auf die andere warten muss oder sich die unfertigen Zwischenprodukte zwischen ihnen stapeln. Über eine ganze Schicht hinweg summiert sich dieser Engpass zu Produktionsverlusten, die nur schwer wieder aufzuholen sind.
Schließlich bedeutet der Betrieb von zwei Maschinen auch die Nutzung von zwei Grundflächen. Wellpappwerke haben oft wenig Platz, und eine separate Heftlinie verlängert das Layout, das viele Fabriken nicht ohne Weiteres unterbringen können. Für Hersteller, deren Kunden Kartons bestellen, die sowohl geklebte Nähte als auch geheftete Verstärkungen erfordern, wird diese Zwei-Maschinen-Konfiguration zu einer täglichen Quelle zusätzlicher Kosten und Koordinationsaufwände.
Mit dieser Anordnung sind auch Personalkosten verbunden. Zwei Maschinen erfordern in der Regel zwei geschulte Bediener, die jeweils mit einem anderen Bedienfeld, einer anderen Reihe von Einstellpunkten und einer anderen Wartungsroutine vertraut sind. Wenn ein Bediener ausfällt oder eine Maschine gewartet werden muss, wartet die andere Produktionsstufe, da die beiden Linien nicht dafür ausgelegt sind, sich gegenseitig zu ersetzen. Die Schulungszeit verdoppelt sich, die Ersatzteilbestände verdoppeln sich, und die Fehlersuche bei einem Qualitätsproblem bedeutet oft, dass zwei getrennte Maschinen überprüft werden müssen, um herauszufinden, welche das Problem verursacht hat.
Entwicklung einer einzigen Linie, die beides erledigt
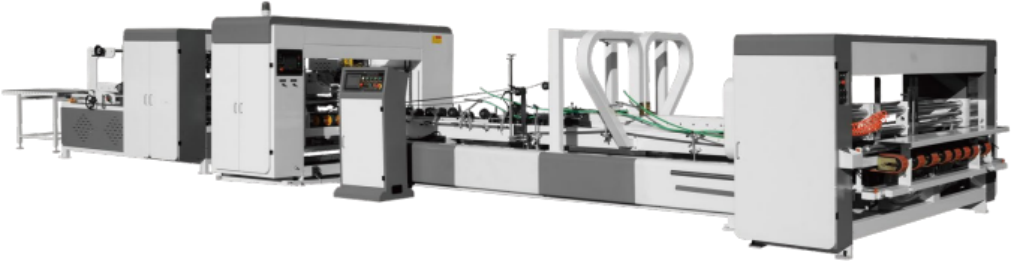
Wir sind das anders angegangen. Anstatt Klebung und Heftung als zwei separate Fertigungsschritte zu behandeln, haben wir eine einzige Maschine gebaut, die den Bogen durch automatische Saugbandzuführung, automatische Klebung, automatische Faltung, automatische Kalibrierung und automatische Klebung oder Heftung führt – alles auf einer durchgehenden Linie. Der Bogen wird einmal zugeführt und verlässt die Linie nicht, bis der Karton fertig und bereit zum Zählen und Stapeln ist.
Der Kern dieses Designs ist eine Maschine, die ohne Gerätewechsel zwischen zwei Arbeitsmodi umschalten kann. Im Klebemodus läuft die Linie mit Geschwindigkeiten von bis zu etwa 170 Metern pro Minute und verarbeitet Kartongrößen von etwa 1# bis 12#, was eine ausreichende Bandbreite für eine Vielzahl von Kartonaufträgen bietet. Im Heftmodus läuft dieselbe Linie mit einer durchschnittlichen Heftgeschwindigkeit von etwa 80 Metern pro Minute, wobei der Heftabstand zwischen 30 und 120 Millimetern einstellbar ist, sodass er an verschiedene Kartonspezifikationen angepasst werden kann, anstatt auf eine einzige Einstellung festgelegt zu sein. Die Nagelzuführung erfolgt mit bis zu 800 Nägeln pro Minute, sodass die Heftseite des Prozesses mit dem Tempo des restlichen Linienablaufs Schritt hält.
Da beide Prozesse dieselben Zuführungs-, Faltungs- und Kalibrierungsstufen gemeinsam nutzen, muss die Maschine für einen einzelnen Karton nicht zweimal neu kalibriert werden. Die automatische Kalibrierung läuft als Teil des Ablaufs ab, was dazu beiträgt, die Abmessungen vom ersten bis zum letzten Karton einer Charge konsistent zu halten, anstatt sich auf zwei unabhängig voneinander eingestellte Maschinen zu verlassen, die miteinander übereinstimmen müssen.
Die Klebeseite der Maschine ist für Kartongrößen bis zu etwa 1200 x 2600 Millimetern und herunter bis zu etwa 170 x 420 Millimetern ausgelegt, während die Plattendicke bei der Konstruktion C plus D plus C bis zu 850 Millimeter und bei der kombinierten Konstruktion A plus B plus D plus E bis zu etwa 2600 Millimeter erreichen kann, bei einer mechanischen Geschwindigkeit von bis zu 180 Metern pro Minute. Auf der Heftseite arbeitet die Maschine mit Kartongrößen von etwa 300 x 800 Millimetern bis zu 2600 Millimetern, Umschlagbreiten von etwa 100 bis 300 Millimetern und einer maximalen Heftzunge, die für den vom Kunden angegebenen Verstärkungsstil geeignet ist. Diese in einer Linie integrierte Bandbreite bedeutet, dass dieselbe Ausrüstung zwischen kleineren Einzelhandelskartons und größeren Versandkartons wechseln kann, ohne dass eine zweite Maschine für eine andere Größenklasse erforderlich ist.
Was dies in der Fertigungshalle bedeutet
Der direkteste Vorteil ist, dass Kartons, die sowohl eine geklebte Naht als auch eine geheftete Verstärkung benötigen, nicht mehr zwischen zwei Geräten transportiert werden müssen. Diese eine Änderung eliminiert einen Handhabungsschritt, reduziert die Wahrscheinlichkeit von Fehlausrichtungen während des Transfers und verkürzt die Gesamtzeit zwischen der Zuführung der Rohbogen und der Bereitstellung der fertigen Kartons zum Stapeln.
Ein weiterer praktischer Gewinn ist der Platzbedarf. Mit einer Grundfläche von etwa 14000 x 4000 x 2000 Millimetern belegt die Maschine eine Linie, anstatt die kombinierte Länge von zwei separaten Maschinen plus dem Platz, der zum Bewegen des Materials zwischen ihnen benötigt wird. Für Werke mit begrenztem Layout kann die Zusammenlegung von Klebung und Heftung in eine Linie Platz freigeben, der sonst für eine zweite Maschine und deren Pufferbereich reserviert wäre.
Da dieselbe Linie beide Modi übernimmt, muss ein Bediener nicht zwei verschiedene Einstellungen, zwei Wartungspläne oder zwei Fehlerquellen verwalten. Optionale Funktionen wie eine Klappenfalteinrichtung oder eine automatische Zähl- und Stapelvorrichtung für Fertigprodukte werden in denselben Arbeitsablauf integriert, sodass der Karton vom Rohbogen zum verpackten Ausgang entlang einer koordinierten Sequenz gelangt, anstatt durch separate, lose verbundene Stufen zu laufen.
Für Kartonhersteller, die Aufträge erhalten, die gemischte geklebte und geheftete Kartons enthalten, oder einzelne Aufträge, die beide Merkmale auf demselben Karton erfordern, vereinfacht eine solche Einrichtung auch die Planung. Anstatt die Kapazitäten über zwei Maschinen mit unterschiedlichen Geschwindigkeiten und unterschiedlichen Engpässen zu planen, läuft die Produktion gegen eine Linie mit einem bekannten Durchsatz für jeden Modus.
Die Qualitätskontrolle wird ebenfalls einfacher, wenn nur eine Linie zu überwachen ist. Wenn ein fertiger Karton ein Problem mit der Klebenaht oder der Heftung aufweist, prüft ein Bediener eine einzelne Sequenz, anstatt den Karton durch zwei separate Maschinen zurückzuverfolgen, um festzustellen, wo die Abweichung aufgetreten ist. Diese kürzere Rückkopplungsschleife führt in der Regel zu schnelleren Anpassungen und hält eine Produktionscharge von Anfang bis Ende näher an der Spezifikation.
Gebaut auf Fertigungserfahrung, nicht nur auf Spezifikationen
Wir entwerfen und bauen Wellpappkarton-Formungsanlagen mit Blick auf die täglichen Realitäten der Produktionswerke, nicht nur auf die Zahlen in einem Datenblatt. Die Kombination von Klebung und Heftung in einer einzigen automatischen Linie entstand aus der Beobachtung, wie viel Zeit und Platz durch die Übergabe zwischen getrennten Maschinen verbraucht wird, und aus dem Bau einer Linie, die diese Übergabe eliminiert, anstatt sie zu umgehen.
Jeder Teil der Sequenz, von der Saugbandzuführung über das Falten, Kleben, Kalibrieren und Heften, ist so konstruiert, dass er als ein koordinierter Prozess und nicht als eine Kette unabhängiger Stufen funktioniert. Das ist es, was der Maschine ermöglicht, über eine gesamte Produktionscharge hinweg konsistente Kartonabmessungen zu halten, unabhängig davon, ob sie im Klebe- oder im Heftmodus arbeitet.
Wenn Ihre Produktionslinie derzeit Klebung und Heftung auf getrennte Maschinen aufteilt, lohnt es sich zu prüfen, was eine einzige, kalibrierte Linie für Ihren Platzbedarf, Ihre Umrüstzeit und die Konsistenz Ihrer fertigen Kartons tun kann. Wir bauen diese Ausrüstung, um diese Kombination direkt zu bewältigen, und wir führen gerne vor, wie sie in Ihre bestehende Produktionskonfiguration passen würde.
 Produkte



