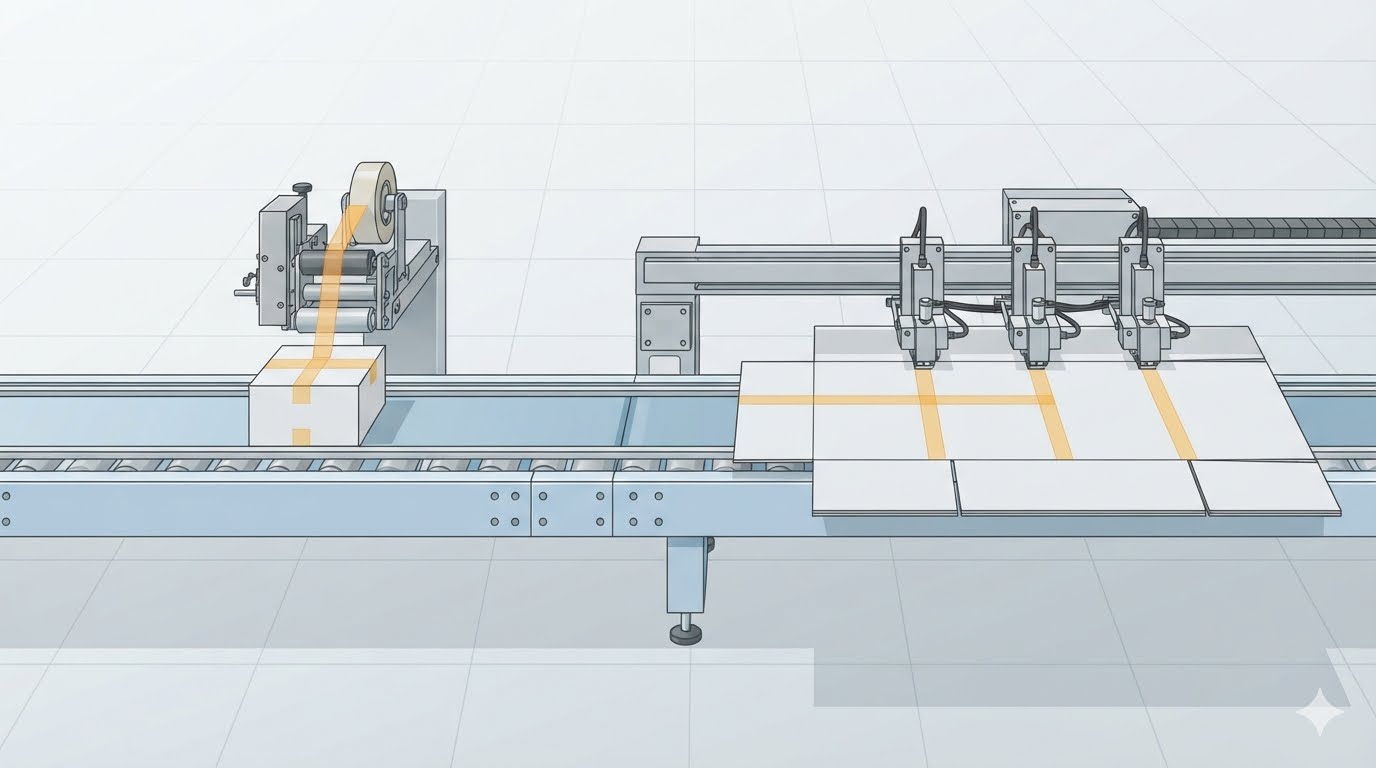
يحتل تطبيق الشريط اللاصق مركزاً محورياً في سلسلة تحويل علب الكرتون والصناديق الورقية وأكياس المظاريف وأكياس المستندات. وتصل الألواح إما من مرحلة القص أو الطباعة، ثم تتلقى الشريط اللاصق ذا الوجهين، وتنتقل بعدها إلى مراحل الطي والتشكيل والتغليف. وبما أن المراحل اللاحقة تعتمد اعتماداً كاملاً على ما تُخرجه هذه المحطة، فإن وتيرتها وثباتها يؤثران مباشرةً في تاريخ الشحن — رغم أن هذه المحطة نادراً ما تظهر في جدول التسليم.
متى يتحول عطل بسيط في لصق الشريط إلى شحنة متأخرة
قد يبدو انحراف شريط لاصق ببضعة ميلليمترات عن موضعه المحدد أمراً هامشياً عند تشغيل الآلة. لكن العواقب تظهر عادةً لاحقاً: عند طي اللوح، يقع الشريط على طية ما، أو يبرز من الحافة، أو يفشل في إغلاق الغطاء بشكل متجانس. وبحلول ذلك الوقت، قد تكون دفعة كاملة قد اجتازت المحطة بالفعل، ما يستدعي فرز الألواح المتضررة وإعادة معالجتها أو استبدالها. ويُستقطع الوقت المنفق في هذا الإجراء من الطلب التالي في قائمة الانتظار، وبالتالي فإن عطلاً واحداً يؤخّر أكثر من مهمة واحدة.
وتؤدي التوقفات تأثيراً مماثلاً. فالإطعام غير المستقر يتطلب تعديلات متكررة، وكل تغيير للشريط يستغرق وقتاً أطول من اللازم ينتقص دقائق من وردية العمل. وعلى الرغم من قِصر كل توقفٍ على حدة، فإنها تتراكم خلال أسبوع من الطلبات المتنوعة لتُشكّل فجوةً ملموسة بين الإنتاج المخطط له والإنتاج الفعلي، فيسعى المشرفون حينها لسدّها عبر ساعات إضافية أو تشغيل نهائي متسارع.
وتُكمل أخطاء العد الصورة الكاملة. فعند التحقق يدوياً من الكمية في نهاية التشغيلة، يُكتشف النقص عند مرحلة التغليف — بينما تكون الآلة قد أُعدّت بالفعل لتشغيل آخر. وبالتالي تتطلب التشغيلة التكميلية تغييراً آخر في الإعداد، ويتحمّل جدول التسليم التأخير الناتج. وتزيد الإعدادات التقليدية من احتمال حدوث هذه المشكلات الثلاث، لأنها تعتمد على التعديل اليدوي، وخبرة المشغلين الأفراد، والفحص بعد الانتهاء من الدفعة.
كيف يحوّل الاستقرار جدول التسليم إلى خطة قابلة للتنبؤ
يعتمد تخطيط التسليم على القابلية للتنبؤ أكثر من اعتماده على السرعة القصوى. فخط إنتاج يعمل بوتيرة ثابتة وبعدد قليل من المفاجآت أسهل في التخطيط منه لخطٍّ أسرع نظرياً لكنه يواجه مقاطعات متكررة. ويُسهم تطبيق الشريط اللاصق المستقر في ذلك عبر ثلاث طرق مترابطة.
أولاً، يقلل وضع الشريط المُعاد تكراره من نسبة الألواح التي تحتاج إعادة معالجة. فعندما يكون الإطعام سلساً، ويمكن ضبط موضع لصق الشريط وإعادة إنتاجه بدقة، فإن إنتاج الوردية يتطابق أكثر مع الخطة، وتتلقى المحطات اللاحقة مواد يمكن معالجتها دون الحاجة إلى الفرز. وثانياً، تقصر فترات التحويل بين المهام من الوقت الضائع، وتضيف وقتاً إنتاجياً فعلياً. ففي ورش العمل التي تنتج أحجاماً وأنواعاً مختلفة من الشريط اللاصق، تمثل فترات التحويل حصةً مرئية من يوم العمل، وتقليصها يرفع السعة التشغيلية الفعلية دون الحاجة إلى آلة إضافية. وثالثاً، يكشف الفحص والعد عند مخرج الخط عن المشكلات داخل الدفعة نفسها. فانحراف موضع الشريط الذي يُرصد في الألواح الأولى يمكن تصحيحه قبل انتهاء نصف التشغيلة، والعد الفوري عند لحظة الجمع يلغي المفاجآت عند مرحلة التغليف.
ما الذي تحققه آلاتنا في تخطيط الإنتاج
إن آلات تطبيق الشريط اللاصق ذي الوجهين الأوتوماتيكية متعددة الرؤوس الخاصة بنا صُمّمت تحديداً حول هذه النقاط الثلاث، وكل ميزة منها تتوافق مع حالةٍ مألوفةٍ لمخططي الإنتاج.
أما بالنسبة للدُفعات الكبيرة من أكياس المظاريف وأكياس المستندات، فإن الأولوية هي إيقاعٌ ثابت. فنظام إطعام الألواح عبر حزام عالي الاحتكاك ينقل الألواح بسلاسة ويُسلمها بطريقة منظمة، بينما تقوم وحدة التحكم المنطقية القابلة للبرمجة (PLC) بتنسيق عمليات الإطعام ولصق الشريط والجمع ضمن تسلسلٍ موحد. ويتعامل المشغل مع عملية واحدة مترابطة، وتبقى الوتيرة المُحددة في بداية التشغيلة ثابتةً من أول لوحٍ حتى آخر لوح. كما أن الشريط اللاصق القابل للتمزيق بسهولة على غطاء الإغلاق لا يترك مجالاً يُذكر للانحراف، لذا فإن استقرار مرحلة الإطعام هو العامل الحاسم هنا.
أما بالنسبة للصناديق الورقية والهدايا والكراتين التي تُنتَج بأحجام مختلفة ودُفعات قصيرة، فإن سرعة التحويل بين المهام هي العامل الحاسم. فرأس اللصق في آلاتنا يدور بنقرة واحدة على لوحة التحكم، ما يجعل تغيير الشريط يستغرق نحو ٣٠ ثانية. وفي آلة الشريط اللاصق المثلثية لدينا، يمكن أيضاً تحريك الرأس يدوياً يميناً أو يساراً باستخدام عجلة يدوية مقابل مسطرة فولاذية، مما يمنح المشغلين مرجعاً مرئياً لإعادة ضبط الموضع عند تغيير الطلب القادم الذي يتطلب موقعاً مختلفاً للشريط اللاصق. كما أن اختصار فترات إعادة الضبط يسهل على المشغلين إعادة التحقق من موضع اللصق بعد كل تغيير، ما يحمي جودة الألواح الأولى في كل مهمة جديدة.
وعند المخرج، يُسلم حزام الجمع المُرتّب على شكل «مقاييس سمكية» الألواح المُنهية على هيئة تراكبٍ منظم. فيرى الموظفون موضع الشريط اللاصق أثناء وصول الألواح، ويمكنهم رفع الدفعة دون فرز كومةٍ مبعثرة. كما يتوفر وظيفة عد اختيارية للطلبات التي تتطلب التحقق من عدد الألواح في الدفعة، فيُعرف العدد فور انتهاء الجمع، ولا يتحول التغليف إلى فحص ثانٍ. وهذا مناسبٌ للطلبات ذات الكميات الثابتة ونوافذ الشحن الضيقة، حيث يكون اكتشاف النقص في وقت متأخر مكلفاً للغاية.
وبمجملها، تمنح هذه الميزات مدير الإنتاج سيطرة أكبر على المتغيرات التي تؤثر في تاريخ التسليم. فاستقرار الإطعام يقلل انتشار الانحراف في موضع الشريط، وسرعة تغيير الرؤوس تحمي الساعات المتاحة للإنتاج، وتنظيم الجمع مع العد الاختياري يُغلق الحلقة في نهاية التشغيلة. والنتيجة هي محطة إنتاج يمكن التنبؤ بإنتاجها بسهولة، وهذه هي الدلالة العملية لتطبيق الشريط اللاصق المستقر.
ما الذي يعنيه وجود محطة لصق شريط لاصق موثوقة بالنسبة لجدولك الزمني
يقتصر تطبيق الشريط اللاصق المستقر على عدة نقاط مترابطة: فالإطعام السلس يحافظ على تكرار موضع اللصق، وفترات التحويل القصيرة تحافظ على الساعات الإنتاجية، والفحص والعد عند المخرج يحصر المشكلات داخل دفعة واحدة. وكل نقطة منها تزيل مصدراً معروفاً للتأخير، ومعاً تجعل جدول الإنتاج أسهل في التخطيط والتنفيذ.
وصُمّمت آلات تطبيق الشريط اللاصق ذي الوجهين الأوتوماتيكية متعددة الرؤوس الخاصة بنا حول هذه النقاط بالضبط: فنظام إطعام الألواح عبر حزام عالي الاحتكاك ينقل الألواح بسلاسة، وتقوم وحدة التحكم المنطقية القابلة للبرمجة (PLC) بتنسيق التسلسل الكامل، ورأس اللصق الدوار بنقرة واحدة يخفض زمن تغيير الشريط إلى نحو ٣٠ ثانية، وحزام الجمع على شكل «مقاييس سمكية» — مع وظيفة عد اختيارية — يعيد تسليم الألواح المُنهية بترتيب منظم. ويشمل نطاق منتجاتنا عدة سلاسل وعرض تشغيلي مختلف لصناديق الكرتون والكراتين وأكياس المظاريف وأكياس المستندات. فإذا كنت تخطط لخط إنتاج جديد أو تراجع محطة لصق الشريط الحالية لديك، فأرسل إلينا تفاصيل منتجاتك، وأحجام الألواح، ومواصفات الشريط اللاصق، وأنماط الطلبات النموذجية، وسيقترح فريقنا تكويناً يتوافق تماماً مع طريقة عملك.
 سيناريوهات التطبيق