


نادرًا ما يقوم المشترون العالميون بتقييم الكرتون المضلع بناءً على المظهر الخارجي فقط. فقد أصبحت مقاومة الانضغاط وسلامة الدرزات وثبات الأبعاد توقعات أساسية عبر أسواق التصدير، وأي شحنة لا تفي بهذه المتطلبات تخاطر بالرفض في ميناء الوجهة، أو ما هو أسوأ، مطالبات بتعويضات عن البضائع التالفة في مراحل لاحقة من سلسلة التوريد. مع تشدد هذه التوقعات، انتقلت المعدات المسؤولة عن طي ولصق الكراتين من كونها خطوة إنتاجية خلفية إلى عامل حاسم في تحديد ما إذا كانت الدفعة تفي بشروط الجودة التعاقدية. هذا الارتباط يجعل من المهم اختيار آلة الطي واللصق المناسبة منذ البداية.
أين تكشف طلبات التصدير عن قيود المعدات
نادرًا ما تخضع كراتين السوق المحلي والكراتين المصدَّرة لنفس التدقيق. فقد يتسامح الصندوق المخصص لعميل إقليمي مجاور مع عدم محاذاة طفيفة في الدرزات أو تباين بسيط في تغطية اللصق، لكن طلب التصدير الذي يتم فحصه وفقًا لمعايير التعبئة والتغليف الدولية يترك مساحة أقل بكثير لعدم الاتساق. هنا تظهر عادةً قيود معدات الطي واللصق التقليدية.
يُعد الربط اليدوي أو شبه الموجَّه مصدرًا شائعًا للمشاكل. عندما يعتمد المشغلون على المحاذاة البصرية لوضع الحافة الأمامية لفراغ الكرتون، فإن حتى الانحرافات الصغيرة تتراكم عبر دورة الإنتاج. في السياق المحلي، قد لا يُلاحظ هذا الأمر؛ أما في سياق التصدير، حيث قد يتم فحص حمولة حاوية واحدة دفعة تلو الأخرى، فإن الدرزات غير المتساوية يمكن أن تؤدي إلى تعليق الجودة مما يؤخر الشحن ويوتر علاقات المشترين.
يُدخل تطبيق المادة اللاصقة طبقة ثانية من المخاطر. فالمعدات المحدودة بطريقة لصق واحدة تواجه صعوبة في التكيف عندما تتطلب مواصفات الطلب قوة ربط مختلفة، أو سلوك تجفيف، أو امتثالًا بيئيًا اعتمادًا على السوق الوجهة. خط الإنتاج الذي لا يستطيع تعديل نهج اللصق الخاص به طلبًا تلو الآخر ينتهي به الأمر إلى معالجة كل كرتون بنفس الطريقة، بغض النظر عما تتطلبه الشحنة فعليًا.
تفاقم دقة الطي كلتا المشكلتين. فالكراتين التي تمر عبر أقسام الطي بضغط غير متناسق أو تحكم زاوي غير دقيق غالبًا ما تُصاب بضعف في الانضغاط لا يظهر حتى يتم تكديس الصندوق وتحميله، وهي اللحظة التي يهتم بها مشترو التصدير أكثر من غيرها. فالكرتون الذي يبدو مقبولًا في أرض الإنتاج قد يفشل في اختبار التكديس في الخارج.
خيارات هيكلية تدعم الإخراج المتسق
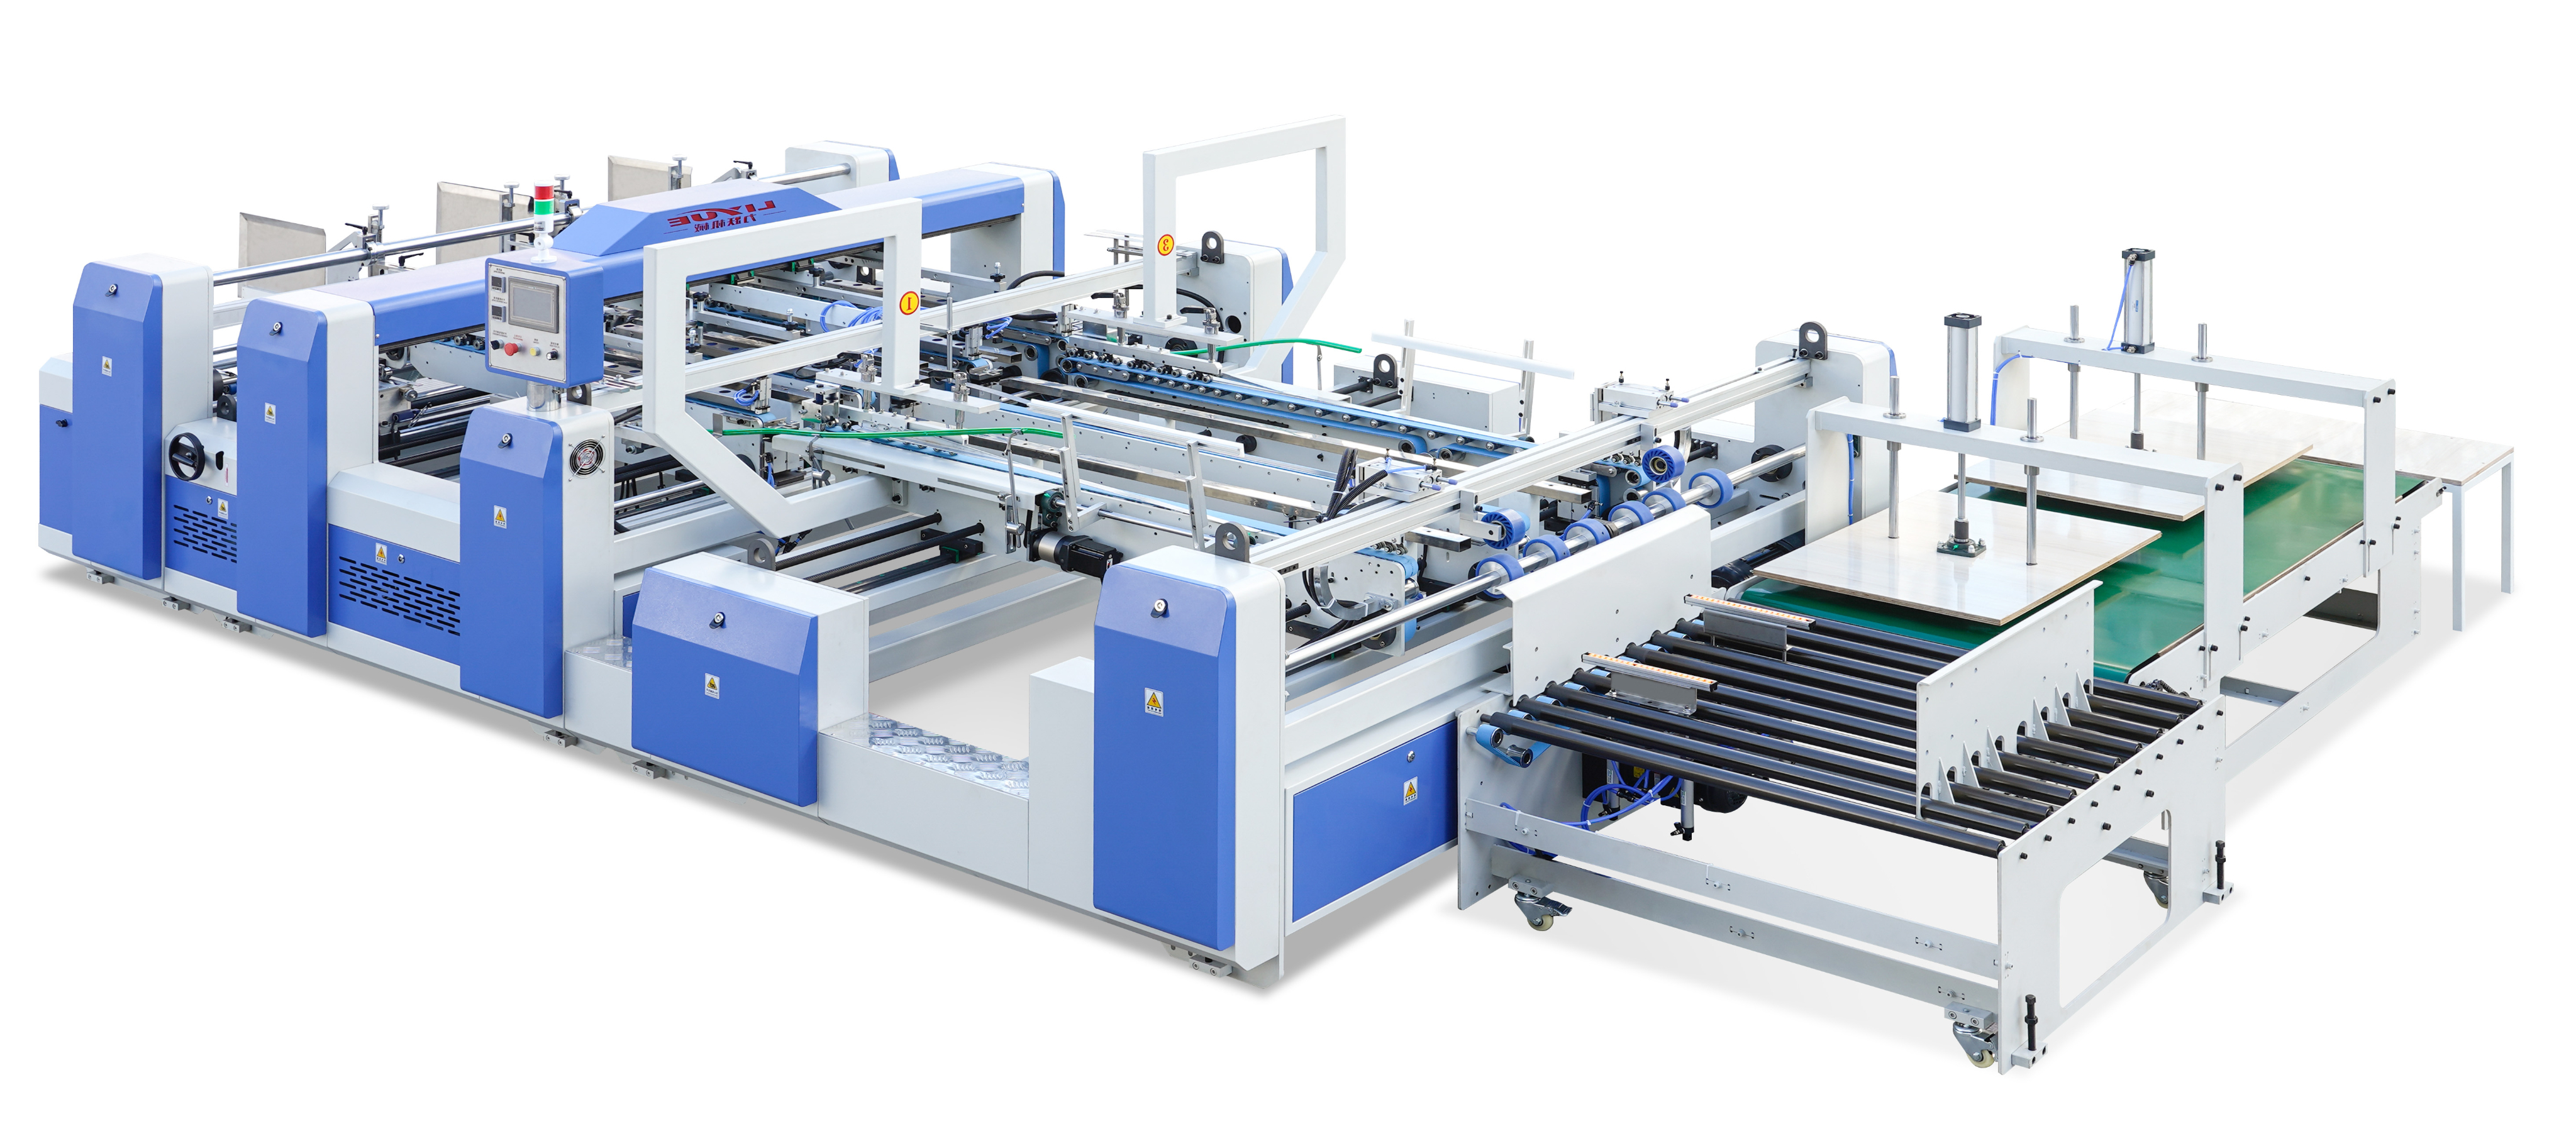
معالجة نقاط الضغط هذه لا تتعلق بإضافة ميزات بقدر ما تتعلق بتصميم كل قسم وظيفي ليعمل بشكل يمكن توقعه على نطاق واسع. في آلاتنا، يستخدم قسم الربط تكوينًا متعدد ألواح التوجيه مقترنًا بآلية رائدة قابلة للتعديل كهربائيًا تحافظ على موضعها من خلال إعداد يعتمد على الذاكرة، بدلاً من مطالبة المشغلين بإعادة ضبط المحاذاة يدويًا لكل دورة. تحافظ سيور النقل المزدوجة التي تعمل بسيرفو على حركة المواد بوتيرة متطابقة عبر هذا القسم، بينما تعمل آلية الضغط ذات الكرات الفولاذية والتوجيه الكهروضوئي معًا للحفاظ على دقة الدرزة دون الاعتماد على حكم المشغل. بالنسبة للكراتين التي تتطلب واجهة التدبيس أيضًا التصاقًا معززًا، تعمل خطوة الطلاء المزدوج الساخن والبارد عند الوصلة على تثبيت الرابط بشكل أكبر قبل أن ينتقل الكرتون إلى المراحل التالية.
تتبع مرونة اللصق منطقًا مشابهًا. تطبق آلاتنا المادة اللاصقة من خلال اللصق بالأسطوانة الميكانيكية، مع توفر كل من طرق الغمس بالغراء الساخن والغراء البارد، ونظام رش اختياري للطلبات التي تتطلب نمط تغطية مختلف. بدلاً من إلزام خط الإنتاج بنهج لاصق واحد بغض النظر عن الطلب، يتيح هذا التكوين لطريقة التغطية أن تتطابق مع ما تتطلبه مواصفات التصدير المعينة فعليًا.
يتم التعامل مع اتساق الطي من خلال قسم طي مدفوعة بشكل مستقل يدير خطي الطي الثاني والرابع، حيث يكمل الأخير طية كاملة بزاوية 180 درجة، مع سرعات حزام يسار ويمين قابلة للتعديل للحفاظ على تطابق جانبي الكرتون أثناء الطي. يعزز ترقية اختيارية للسيرفو هذا التزامن بشكل أكبر للمشترين الذين يديرون خطوط إنتاج تصديرية عالية الدقة. نظرًا لأن كل قسم من هذه الأقسام يعمل بمحركه الخاص بدلاً من رابط ميكانيكي مشترك، فإن التعديلات التي تتم لطلب واحد لا تفرض تنازلات في أماكن أخرى على الخط.
لماذا تترجم خيارات تصميم المعدات إلى جاهزية للتصدير
لا تعمل أي من هذه الآليات كنقاط بيع منفردة؛ بل تظهر قيمتها بشكل تراكمي، في مدى اتساق أداء الكرتون النهائي بمجرد مغادرته المصنع. قسم الربط الذي يحافظ على محاذاته دورة تلو الأخرى يقلل من تباين الدرزات التي يضع المفتشون علامات عليها في أغلب الأحيان. قسم اللصق الذي يتكيف مع متطلبات الربط المختلفة يتجنب المساس بجودة إجبار كل طلب على نفس طريقة اللصق. قسم الطي مع تحكم مستقل قابل للتعديل يحافظ على أداء انضغاطي مستقر عبر دفعة إنتاج كاملة بدلاً من العينات المسحوبة فقط للفحوصات الداخلية.
هذا هو المكان أيضًا الذي تهم فيه المؤهلات الهندسية المشترين الذين يقيمون الموردين بدلاً من الآلات فقط. تم تطوير معداتنا بفريق بحث وتطوير يمتلك متوسط خبرة يزيد عن أربعة عشر عامًا، مدعومًا بأكثر من اثنتي عشرة براءة اختراع سارية وطلبات براءات اختراع تعكس التحسين المستمر لهذه الأنظمة الميكانيكية. تحمل الآلات شهادة CE بالإضافة إلى وثائق براءات اختراع صينية معترف بها، وهي تخدم حاليًا عملاء في أكثر من ثلاثين منطقة حول العالم، يعمل العديد منهم تحت متطلبات جودة تصديرية مماثلة لتلك الموصوفة أعلاه. هذه ليست ادعاءات مجردة؛ بل هي الأساس العملي الذي يسمح لآلة طي ولصق الكراتين بالحفاظ على تفاوتات تعتمد عليها الكراتين المصدرة.
البناء نحو إخراج موثوق من الدرجة التصديرية
من المحتمل أن تستمر معايير جودة كراتين التصدير في التشدد مع قيام المشترين الدوليين بتحسين عمليات الفحص الخاصة بهم، والمعدات التي لا تستطيع مواكبة تلك المعايير تصبح عبئًا بدلاً من أن تكون أصلًا إنتاجيًا. نصمم آلات الطي واللصق الخاصة بنا حول الأقسام الأكثر مسؤولية عن هذا الاتساق: الربط الدقيق الموجه بالذاكرة، وطرق اللصق القابلة للتكيف، والطي المتحكم فيه بشكل مستقل، وكلها مدعومة بخلفية تصنيعية مبنية على خبرة هندسية قابلة للقياس بدلاً من افتراضات حول ما تبدو عليه "الجودة الكافية".
بالنسبة للمصنعين الذين يجهزون الكراتين لأسواق التصدير الصعبة، تستحق المعدات التي تقف وراء عملية الطي واللصق نفس التدقيق الذي يُعطى للكراتين نفسها. نرحب بالاستفسارات من الشركات التي تتطلع إلى تقييم كيف يمكن لآلات الطي واللصق لدينا أن تدعم متطلبات الجودة التصديرية الخاصة بها، ويسعدنا أن نستعرض خيارات التكوين المناسبة للأسواق التي من المفترض أن يخدمها خط إنتاج معين.
 المنتجات



