


يتطلب فهم كيفية إنتاج الكرتون أكثر من مجرد النظر إلى خطوات المعالجة الفردية. يحدد سير العمل الكامل مدى كفاءة انتقال كل صفيحة من التغذية الأولية عبر اللصق والطي والمعايرة والتدبيس والتكديس النهائي. تدمج آلة الطي واللصق والتدبيس عالية السرعة الأوتوماتيكية بالكامل هذه العمليات في خط إنتاج واحد متواصل، مما يقلل من المناولة غير الضرورية للمواد بين العمليات الفردية.
نقاط نقل كثيرة جدًا، وفرص أخطاء كثيرة جدًا
في الخط التقليدي، تنتقل الصفيحة عادةً عبر عدة محطات مستقلة: التغذية، واللصق، والطي، واللصق أو التدبيس، ثم العد والتكديس. يمكن أن تكون كل محطة على قطعة منفصلة من المعدات، وأحيانًا حتى على خط منفصل تمامًا. يعتمد نقل الصفيحة من محطة إلى أخرى عادةً على التحميل أو التفريغ اليدوي، أو على ناقل يربط بين جهازين لم يتم تصميمهما للعمل كنظام واحد.
كل نقطة من نقاط النقل هذه هي مكان يمكن أن يحدث فيه خطأ. يمكن أن تتحرك الصفيحة من موضعها أثناء النقل اليدوي، أو تصل إلى المحطة التالية غير محاذية قليلاً، أو تتحرك ببساطة بوتيرة مختلفة عن المعدات التي أمامها أو خلفها. عندما تحدد كل محطة أيضًا معاييرها الخاصة، مثل كمية الغراء، أو زاوية الطي، أو سرعة التغذية، تميل التناقضات الصغيرة في كل مرحلة إلى التراكم بدلاً من إلغاء بعضها البعض، ويمكن أن ينتهي الأمر بالكرتون النهائي بأبعاد أو تغطية غراء تختلف أكثر من المتوقع عبر الدورة.
هذا أيضًا يجعل استكشاف الأخطاء وإصلاحها أصعب مما ينبغي. إذا خرج صندوق نهائي معيبًا، فإن تتبع المشكلة إلى مصدرها يعني فحص عدة محطات مستقلة بدلاً من عملية واحدة متصلة. كلما زادت نقاط الانقطاع في سير العمل، استغرق التحقيق وقتًا أطول، وزاد وقت الإنتاج الذي تمتصه عملية البحث عن إجابة بدلاً من إصلاحها.
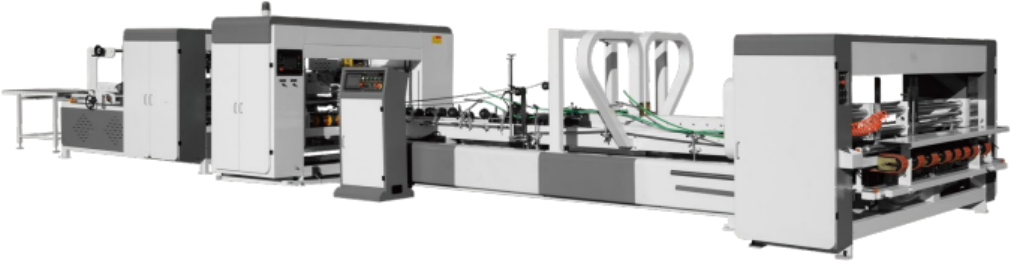
تتبع صفيحة عبر خط واحد متواصل
بنينا آلة الطي واللصق والتدبيس الخاصة بنا حول فكرة مختلفة: أبقِ الصفيحة على خط واحد من لحظة تغذيتها إلى لحظة خروجها ككرتون نهائي، بحيث لا توجد نقطة يجب فيها التقاطها أو إعادة وضعها أو تسليمها إلى قطعة منفصلة من المعدات.
يبدأ التسلسل بالتغذية الأوتوماتيكية بالشفط الحزامي، التي تسحب الألواح إلى الخط واحدة تلو الأخرى بوتيرة ثابتة ومنضبطة. نظرًا لأن التغذية تحدد إيقاع كل شيء في المراحل اللاحقة، فإن إبقائها أوتوماتيكية ومتسقة هو ما يسمح لبقية الخط بالعمل دون انتظار الإدخال اليدوي بين الألواح.
من هناك، تنتقل الصفيحة مباشرة إلى اللصق الأوتوماتيكي. نظرًا لأن اللصق يتبع التغذية على نفس الخط بدلاً من آلة منفصلة، يتم توقيت تطبيق الغراء وفقًا لموضع الصفيحة عند وصولها، بدلاً من الاعتماد على مدى دقة إعادة المشغل لوضعها بعد النقل. يأتي الطي الأوتوماتيكي بعد ذلك، حيث يأخذ الصفيحة الملصقة مباشرة إلى مرحلة الطي دون الحاجة إلى نقطة مرجعية جديدة أو خطوة إعادة محاذاة يدوية.
تعمل المعايرة الأوتوماتيكية من خلال هذا التسلسل بدلاً من الجلوس في نقطة ثابتة واحدة فيه. بينما تتحرك الصفيحة من التغذية عبر الطي، تستمر المعايرة في التحقق من موضعها وضبطه، وهو ما يسمح لمرحلة اللصق أو التدبيس النهائية بالعمل من نقطة بداية دقيقة بدلاً من مضاعفة الأخطاء الصغيرة المنقولة من الخطوات السابقة.
ينتقل الخط بعد ذلك إلى وضع اللصق أو وضع التدبيس، اعتمادًا على الكرتون الذي يتم إنتاجه. يشترك كلا الوضعين في نفس مراحل التغذية والطي والمعايرة التي سبقتهما، لذا فإن التبديل بين كرتون ملصق وآخر مدبس لا يعني إعادة تكوين آلة منفصلة أو إعادة تشغيل الصفيحة على خط مختلف. في وضع اللصق، يعمل التسلسل بسرعات ميكانيكية تصل إلى حوالي 180 مترًا في الدقيقة. في وضع التدبيس، يبلغ متوسط سرعة التدبيس حوالي 80 مترًا في الدقيقة، مع إمكانية ضبط مسافة التدبيس بين 30 و 120 ملم لتناسب مواصفات الكرتون المختلفة.
بمجرد اكتمال اللصق أو التدبيس، يستمر الكرتون النهائي مباشرة إلى التعبئة، مع وجود ملحق اختياري لطي الرفرف للكرتون الذي يحتاج إليه، قبل الانتقال إلى إخراج المنتج النهائي والعد والتكديس الأوتوماتيكي. الصفيحة التي دخلت كلوح مسطح في بداية الخط تخرج ككرتون نهائي مكدس دون أن يتم إزالتها من العملية بينهما.
لماذا نقاط النقل مهمة بقدر أهمية السرعة
النتيجة العملية لإبقاء الصفيحة على خط واحد متواصل هي أن عدد نقاط النقل ينخفض بشكل حاد مقارنة بالإعداد المبني من محطات منفصلة. يعني عدد أقل من نقاط النقل فرصًا أقل لتحرك الصفيحة، ومواضع أقل يمكن أن يتباعد فيها التوقيت بين المحطات، ومناولة يدوية أقل بشكل عام بين التغذية الأولى والتكديس الأخير.
تشغيل المعايرة باستمرار خلال التسلسل، بدلاً من محطة واحدة فقط، يغير أيضًا كيفية بناء التناسق عبر دورة الإنتاج. بدلاً من أن تعمل كل مرحلة من نقطة مرجعية محددة بشكل مستقل، يحمل الخط موضعًا معايرًا واحدًا عبر اللصق والطي والتدبيس، وهو ما يحافظ على تقارب أبعاد الكرتون من أول قطعة في الدورة إلى آخرها.
هناك فائدة عملية أيضًا لاستكشاف الأخطاء وإصلاحها. عندما يظهر عيب في كرتون نهائي، فإن فحص خط واحد متواصل هو عملية أكثر مباشرة من تتبع المشكلة عبر عدة آلات منفصلة لكل منها إعداداتها الخاصة. هذا المسار الأقصر من ملاحظة المشكلة إلى تحديد مصدرها يميل إلى الترجمة إلى وقت تعطل أقل عند الحاجة إلى تعديل.
مبني على فكرة أن سير العمل هو الميزة الحقيقية
نصمم آلة الطي واللصق والتدبيس عالية السرعة الأوتوماتيكية بالكامل على أساس أن مدى جودة تسليم كل مرحلة للمرحلة التالية لا يقل أهمية عن مدى سرعة تشغيل أي مرحلة فردية بمفردها. يمكن أن يحتوي خط الإنتاج على محطة لصق سريعة ومحطة تدبيس سريعة ومع ذلك يفقد الوقت والاتساق في كل نقطة يجب فيها نقل الصفيحة يدويًا بينهما.
كل مرحلة من خطنا، من التغذية بالشفط الحزامي عبر اللصق والطي والمعايرة واللصق أو التدبيس، مصممة للعمل كتسلسل واحد متصل بدلاً من سلسلة من المحطات المستقلة المرتبطة ببعضها البعض بعد الحقيقة. هذا الاستمرار هو ما يسمح للخط بالحفاظ على أبعاد كرتون متسقة عبر دورة كاملة، بغض النظر عن الوضع الذي يعمل فيه.
إذا كنت ترغب في رؤية كيفية تطبيق سير العمل هذا على الكرتون المحدد الذي تنتجه، يسعدنا أن نشرح التسلسل بمزيد من التفصيل أو نرتب لعرض توضيحي للخط أثناء التشغيل.
 المنتجات



