يتطلب لصق الصناديق يدويًّا أن يقوم المشغلون بتطبيق المادة اللاصقة، وطي قوالب علب الكرتون، ثم ضغط المفاصل الملصوقة في مكانها. أما آلة طي ولصق الصناديق المكونة من قطعة واحدة فتدمج هذه الخطوات في عملية مستمرة أكثر، مما يغيِّر طريقة إدارة مصانع علب الكرتون للحجم الإنتاجي والعمالة واتساق العلب النهائية. ويصبح الفارق أكثر وضوحًا كلما زادت كميات الطلبيات واشتدّت صرامة جداول التسليم. وتُساعد المقارنة بين الطريقتين عبر هذه العوامل المصنِّعين على تقييم الأسلوب الأنسب لأنواع علب الكرتون الخاصة بهم، وكميات الطلبيات، ومتطلبات الإنتاج.
اللصق اليدوي للصناديق وحدود الإنتاج اليدوي
يشمل لصق الصناديق يدويًّا عدة عمليات، منها تطبيق المادة اللاصقة على الغطاء، وطي ألواح العلبة، وضغط المفصل، وترتيب العلب النهائية. وبما أن كل علبة تتطلب تدخُّلًا مباشرًا من المشغل، فإن سرعة الإنتاج تعتمد على إيقاع العمل الفردي وعدد الأشخاص المتاحين. ومع ازدياد حجم الطلبيات، يصبح الحفاظ على الإنتاج المطلوب أصعبَ بشكلٍ متزايد، لا سيما عندما تترك المواعيد النهائية للتسليم هامشًا ضئيلًا جدًّا لأي تأخير.
كما يؤثر حجم العمالة المطلوبة على الإنتاج اليومي. فالعاملون يجب أن يتولّوا عمليات اللصق والطي والضغط والعد والتكديس، بينما يراقب المشرفون العلب النهائية لاكتشاف أي عيوب. وقد يؤدي العمل المتكرر إلى زيادة الإرهاق خلال الوردية الطويلة، كما قد تؤدي ندرة الكوادر إلى خفض الإنتاج. ويتطلَّب أيضًا فصل العلب ذات الالتصاق الضعيف أو الطي غير الدقيق عن المنتجات المقبولة وقتًا إضافيًّا.
ويشكِّل الحفاظ على اتساق جودة العلب تحديًّا آخر. فقد تؤدي الاختلافات في تطبيق المادة اللاصقة إلى ترك بعض الأغطية بمادة لاصقة زائدة، بينما تفتقر أخرى إلى التغطية الكافية. كما قد يتسبب الطي غير المتجانس أو وضع الأغطية بدقة منخفضة في ظهور العلب مائلة أو في عجز المفاصل الملصوقة عن الالتحام بإحكام. وقد تزداد هذه العيوب وضوحًا أثناء التكديس أو النقل أو التعبئة اللاحقة. أما لمصانع علب الكرتون التي تزود خطوط التعبئة والإغلاق الآلية، فقد تؤدي التغيرات في أبعاد العلب وشكلها إلى تعطيل التعامل السلس معها.
أتمتة التسلسل باستخدام آلة طي ولصق الصناديق المكونة من قطعة واحدة
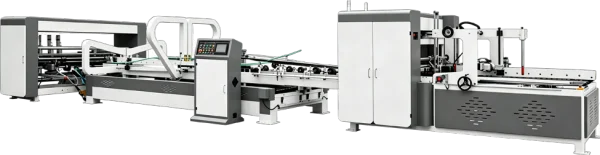
تستبدل آلة طي ولصق الصناديق المكونة من قطعة واحدة تلك السلسلة من المهام اليدوية بخطٍّ مستمرٍ واحد. فترفع القوالب تلقائيًّا من المكدس بواسطة وحدة تغذية شفط حزامية آلية، ثم تُمرَّر فرديًّا إلى الأمام. وبعد ذلك تقوم الآلة بتطبيق المادة اللاصقة، وطي الألواح، وتصحيح موضع العلبة، وإلصاق الغطاء قبل العد والتوصيل المرتب للعلب النهائية. ويمكن إضافة وظيفة قلب العلب اختياريًّا، وكذلك ترتيب التعبئة، وفقًا لكيفية تنظيم المصنع لمخرجاته.
وما يتغيَّر حقًّا هو موقع السيطرة. فموضع المادة اللاصقة وحركة الطي ومحاذاة العلبة تُدار بواسطة البنية الميكانيكية وإعدادات الآلة، وليس بواسطة المهارة الفردية. أما العد والتكديس فيجريان في الطرف النهائي للمخرَج، ما يلغي العد اليدوي والحمل اليدوي. ولا يزال المشغلون ضروريِّين، لكن طبيعة عملهم تتحول نحو تحميل القوالب ومراقبة الخط وجمع المكدسات — وهي مهام تعتمد على الإشراف لا على التلاعب المتكرر بكل علبة على حدة.
مقارنة الإنتاج والعمالة والاتساق جنبًا إلى جنب
أما بالنسبة للإنتاج، فيكمن التباين في قابلية التنبؤ به أكثر من كونه رقمًا مفردًا. فبينما يتباطأ الإنتاج اليدوي ويتسرَّع تبعًا للإرهاق والاستراحات وتوافر العمالة، فإن الآلة التي تعمل في ظروفها المُعدَّة مسبقًا تُنتج تدفقًا ثابتًا من العلب. وهذا الثبات يساعد المخططين على تقدير المدة اللازمة لإتمام الطلب، ويدعم الالتزامات تجاه العملاء الذين يتوقعون شحنات ضمن الجداول المحددة. ومع ذلك، لا يزال الإنتاج الفعلي يعتمد على نمط العلبة وجودة اللوح ونوع المادة اللاصقة، لذا ينبغي على كل مصنع تقييم أدائه بناءً على منتجاته الخاصة.
وتتبع العمالة والاتساق نفس النمط. فخط الإنتاج اليدوي يحتاج إلى عددٍ من الأشخاص يعملون بتزامن، بينما تُدار آلة طي ولصق الصناديق المكونة من قطعة واحدة عادةً بواسطة فريق صغير يتولى التحميل والمراقبة والجمع. ويمكن إعادة توجيه الجهود الموفَّرة نحو الفحص والاستعداد ومعالجة الطلبيات الأخرى. وبما أن الآلة تكرر تسلسلًا مُعرَّفًا بدقة، فإن العلب تميل إلى التشابه الأقرب في الأبعاد وموضع خط اللصق ومظهر المفصل. وهذا الانتظام يقلل من الحاجة لإعادة التصنيع، ويدعم المرور السلس عبر معدات التعبئة الآلية، ويمنح مشتري العلب مفاجآت أقل عند محطات التعبئة الخاصة بهم.
الطلبيات التي يبرز فيها الفارق بوضوح
ويظهر الفرق بجلاءٍ تام في تغليف التجارة الإلكترونية والتوصيل السريع. فكميات الطلبيات كبيرة، وأنماط العلب متجانسة نسبيًّا، ونوافذ التسليم ضيِّقة. وتتناسب آلاتنا مع هذا النمط لأن التغذية المستمرة والطي والالتصاق تُبقي الدفعة الطويلة متحركةً بوتيرة منتظمة، والمخرجات المُعدَّة والمكدَّسة تنتقل مباشرةً إلى التجميع أو التعبئة. كما يستفيد من هذا الثبات المصانع التي تزود شركات الشحن البريدي، حيث قد يؤدي تأخر العلب إلى تعطيل إرسال العميل الخاص بها.
أما علب المواد الغذائية والمشروبات ومنتجات المنزل فتثير همًّا مختلفًا. إذ تُكدَّس العلب الخارجية ارتفاعًا شديدًا في المستودعات وتمر عبر سلاسل توزيع طويلة، لذا فإن قوة كل مفصل ملصوق ونظافته تؤثران في خسائر النقل وكيفية ظهور العلامة التجارية عند الوصول. وتوفر خطوة المعايرة في آلاتنا تصحيحًا لموضع العلبة قبل الالتصاق، ما يدعم الحصول على علب مربعة ووصلات قوية في هذه القطاعات. أما تغليف الأجهزة والمنتجات الإلكترونية والمعدات الصناعية فيتميز بتباين واسع في الأحجام عبر مواصفات عديدة، وتتيح المدى الواسع لأحجام الألواح في آلاتنا أن يغطي خطٌّ واحدٌ عددًا أكبر من هذه الطلبيات، مما يقلل الحاجة إلى الاستعانة بمصادر خارجية لتغليف العلب الصغيرة أو غير الشائعة.
ويظل اللصق اليدوي له مكانه في حالات محدودة. فقد تُدار الدفعات الصغيرة جدًّا ونماذج العلب التجريبية والأشكال غير المألوفة بمرونة أكبر يدويًّا، وبعض المصانع تحتفظ بمحطة يدوية لهذه المهام بالضبط. وبالتالي، فإن القرار العملي ليس مسألة استبدال طريقة بأخرى، بل هو تخصيص كل نوع طلب للعملية الأنسب له.
اختيار الحل الأنسب لإنتاج علب الكرتون
يعتمد الأسلوب الإنتاجي الأمثل على حجم طلبياتك النموذجي، ومواصفات علب الكرتون، وقدراتك في توفير العمالة، والمخرجات المطلوبة. فقد يكون اللصق اليدوي مناسبًا للطلبيات العرضية والدفعات الصغيرة، بينما توفر آلة طي ولصق الصناديق المكونة من قطعة واحدة عملية أكثر تنظيمًا للإنتاج المنتظم. وتُساعد مقارنة هذه العوامل مصنِّعي علب الكرتون على اختيار المعدات التي تتوافق مع حجم العمل الفعلي وميزانيتهم.
نُصنِّع آلات طي ولصق الصناديق المكونة من قطعة واحدة أوتوماتيكية بالكامل 2400 لإنتاج الكرتون المرن بكفاءة، مزودة بوظائف تغذية متكاملة وتطبيق لاصق وطي ومخرجات. شارك مع فريقنا أبعاد علب الكرتون ومواصفات اللوح والحجم الإنتاجي المتوقع. ويمكننا تقييم متطلباتك وتوصية التكوين المناسب للآلة في مصنعك.
 سيناريوهات التطبيق