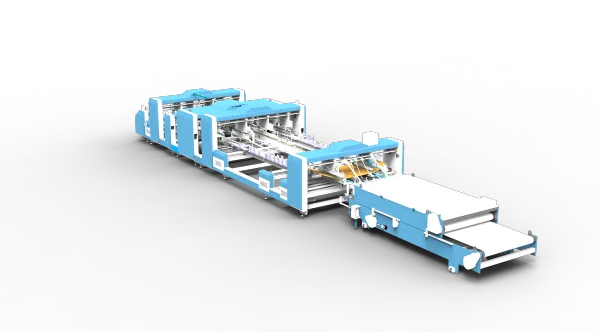
تتكوّن آلة طي ولصق الصناديق المكوّنة من قطعتين من ستة أقسام وظيفية: تغذية الورق، واللصق، والطي، والضغط، والنقل، والوصل. ويؤدي كل قسمٍ منها مهمةً محددةً في عملية تشكيل الكرتون، بينما يجب أن يظل أداءُه منسقًا تمامًا مع الأقسام الأخرى. فتحقيق زوايا الصندوق المربعة بدقة، ومحاذاة المفاصل بدقة، وضمان قوة المفصل الموثوقة لا يعتمدان فقط على أداء كل قسمٍ على حدة، بل أيضًا على كفاءة عمل الآلة بأكملها كنظامٍ متكاملٍ.
الفجوات التنسيقية في آلات طي ولصق الصناديق التقليدية
تشكل آلة الطي واللصق المكوّنة من قطعتين صندوقًا كبيرًا من قطعتين من الكرتون المموج. وتُغذَّى كل قطعةٍ على حدة، ثم تُلصق وتُطوى، وبعد ذلك تُوصَل القطعتان معًا وتُضغَطان لتكوين صندوقٍ واحدٍ. وكل مرحلةٍ ترث موضع اللوح من المرحلة السابقة لها، لذا فإن أي خطأ بسيطٍ في بداية الخط نادرًا ما يبقى بسيطًا. وتُدار العديد من الآلات التقليدية لأقسامها المتعددة عبر نظم انتقال مشتركة، مما يعني أن السرعة والتوقيت لا يمكن ضبطهما إلا كمجموعةٍ واحدةٍ. وبالتالي فإن أي انحراف طفيف في قسم التغذية ينتقل تلقائيًّا إلى مراحل الطي والوصل، حيث يظهر كصندوقٍ مائلٍ أو مفصلٍ غير محاذٍ للخط المطلوب. كما أن عملية الضبط نفسها تُعَدُّ نقطة ضعفٍ إضافية. ففي التصاميم القديمة، يقوم المشغلون بضبط المرشدين، والأحزمة، وأقسام الضغط قسمًا قسمًا، لذا فإن تغيير حجم الصندوق يعتمد اعتمادًا كبيرًا على الخبرة الفردية ويستغرق وقتًا طويلاً جدًّا. أما الهياكل الخفيفة والمحامل ذات الجودة الأدنى فتُسبِّب مشكلةً أبطأ: فبعد فترات تشغيل طويلة، ترتخي العلاقات الموضعية بين الأقسام، ولا تظل الإعدادات التي كانت دقيقةً صباحًا ساريةً عند نهاية النوبة.
المكونات الأساسية التي تحافظ على تناسق الأقسام الستة
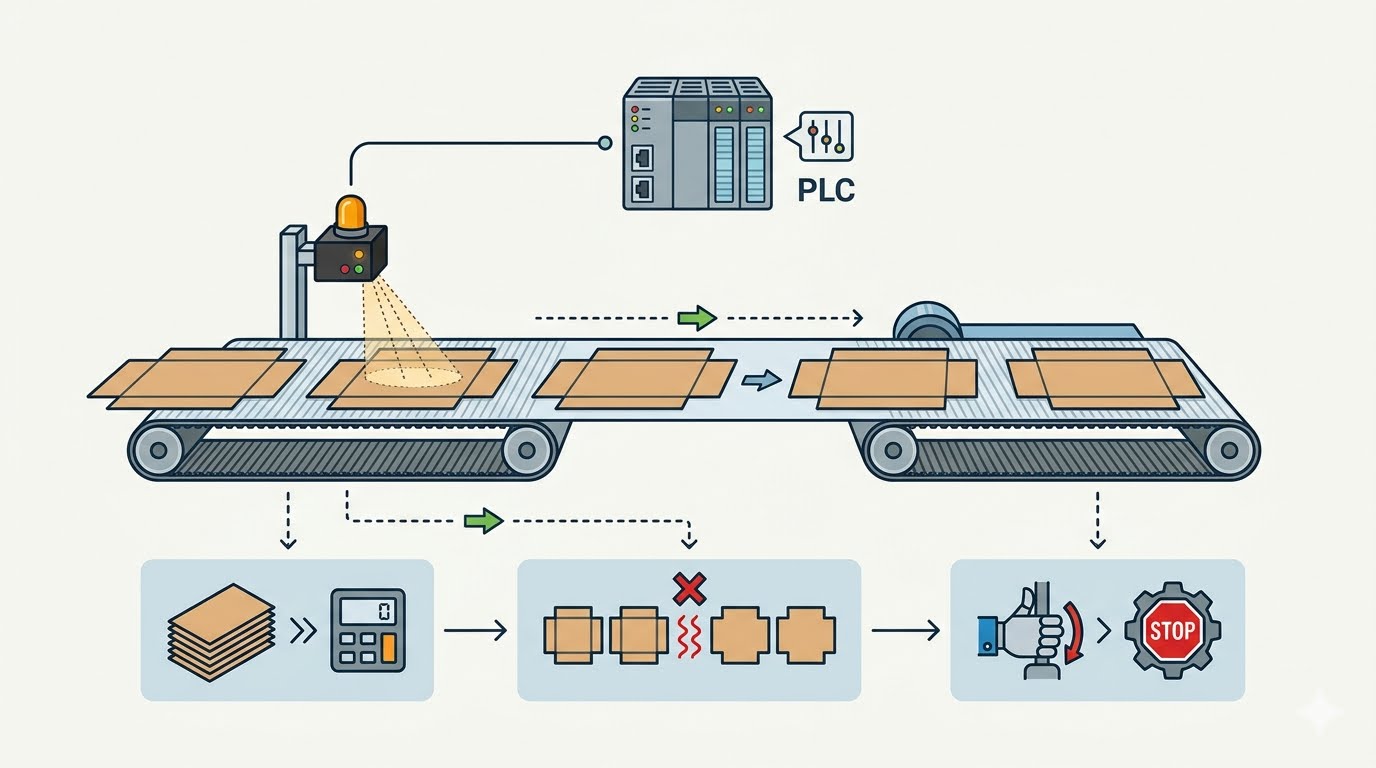
تتناول آلة طي ولصق الصناديق المكوّنة من قطعتين لدينا مسألة التنسيق على مستوى المحركات وهيكل الآلة. فلكل قسمٍ وظيفيٍّ محركٌ خاصٌّ به، وتتم مزامنة السرعات عبر الخط باستخدام محركات سيرفو وحدة تحكم منطقية قابلة للبرمجة (PLC). ويمكن ضبط أي قسمٍ دون التأثير على باقي الأقسام، ومع ذلك يظل الخط يعمل كعمليةٍ واحدةٍ متزامنةٍ. أما ألواح الجدران فهي مصنوعة من فولاذٍ سميكٍ خاضعٍ للمعالجة الباردة والحرارية، مما يحد من الاهتزاز والانحناء أثناء التشغيل المستمر. وتساعد الدليلات الخطية والمحامل العلامة التجارية في إعادة الأجزاء القابلة للتعديل إلى مواضعها المُعدَّة سابقًا بعد تغييرات متكررة في حجم الصندوق. وتُكمِّل المفاتيح الكهروضوئية وشاشة اللمس المركزية هذا الترتيب، لأنها تجمع عمليات كشف الموضع وإدخال المعايير في موقعٍ واحدٍ. ولا شيءٌ من هذه المكونات مذهلٌ بمفرده، لكنها مجتمعةً تمنح الأقسام الستة المنفصلة أساسًا مشتركًا ثابتًا.
أقسام التغذية واللصق والطي
يُحدِّد قسم التغذية الموضع الابتدائي لكل ما يليه. وهو عبارة عن نظام تغذية احتكاكي مزودٍ بمحرك سيرفو مستقل، وتتكيّف أجنحته الجانبية مع عرض اللوح بالكامل. كما يوفّر دعمٌ خلفيٌّ قابلٌ للسحب استقرارًا لمكدس الورق عند تنسيقات الصناديق الطويلة، ووظيفة شفط هوائية تساعد في تغذية القطع المزدوجة. وهذا أمرٌ بالغ الأهمية خاصةً مع الألواح الطويلة أو الضيقة، التي تميل إلى الانحراف إذا لم يُدعَم المكدس. فاللوح الذي يدخل بشكلٍ مستقيمٍ يكون أسهل بكثيرٍ في طيه ووصله بدقةٍ لاحقًا. أما قسم اللصق فيطبّق المادة اللاصقة باستخدام بكرات ميكانيكية. ويمكن للمشغلين الاختيار بين الغمر الساخن أو البارد حسب نوع اللوح ونظام اللصق المستخدم، كما يتوفر نظام رش اللصق كخيارٍ اختياريٍّ. وبما أن اللصق يتم بينما لا يزال اللوح في موضعه الأصلي، فإن موضع المادة اللاصقة يظل متناسقًا تمامًا مع محاذاة قسم التغذية.
ويكمل قسم الطي الطي الثاني والطي الرابع، اللذين يُغلقان بزاوية ١٨٠ درجة. ويُدار هذا القسم بواسطة محركٍ مستقل، وتتحرك أحزمته اليسرى واليمنى بتغيير سلس في السرعة. كما يتوفر تكوين سيرفو للعملاء الراغبين في تحكمٍ أدق. فبالنسبة للوح السميك أو ذي الجدار المزدوج، يسمح هذا بتطور الطي تدريجيًّا ومتناسقًا مع سرعة التغذية، بدلًا من فرضه بمعدلٍ ثابتٍ واحدٍ. والنتيجة هي طيّةٌ أنظف وأقل تشققًا على طول خط التقطيع. كما صُمم هذا القسم ليُفكّ بسهولة، فلا يتطلب الصيانة الروتينية إزالة أجزاء كبيرة من الآلة.
أقسام الوصل والنقل والضغط
ويُعتبر قسم الوصل المكان الذي تتحول فيه القطعتان المطويتان إلى صندوقٍ واحدٍ، وهو المكان الذي تُقرَّر فيه الزوايا المربعة للصندوق إلى حدٍ كبير. وترتّب صفائح التوجيه فيه على هيئة هيكلٍ متعدد الصفائح مع ضبط بواسطة قضيب مسماري. أما الضبط الكهربائي ووظيفة الحفظ التذكاري فتمكّن المشغلين من استرجاع الإعدادات المخزنة لصندوقٍ مكررٍ، بدلًا من قياس ومحاذاة كل شيء من الصفر. وتتقدم القطع عبر ناقل حزامي مسطح، يُدار كلٌّ منها بواسطة محرك سيرفو خاصٍّ به، بينما تحافظ عجلات الضغط على استواء اللوح وتقلل الضوضاء الناتجة عن التشغيل. ويتحقق جهاز كهروضوئي من موضع اللوح قبل وصل القطعتين. وفي فم الوصل، ينتج الطلاء المزدوج الساخن والبارد مفصلًا أكثر صلابةً. أما بالنسبة للصناديق الكبيرة أو الصناديق التي تحمل محتويات ثقيلة، فإن هذا المزيج من التموضع الدقيق والالتصاق المضمون يحمي قوة المفصل.
ويحافظ قسم النقل على الصندوق تحت ضغطٍ خاضعٍ للرقابة أثناء جفاف المادة اللاصقة. وهو مزودٌ بمحركٍ ويمكن تشغيله يدويًّا أو في وضع المتابعة التلقائية الذي يتتبع طول الصندوق. أما قسم الضغط العلوي فيمتلك محركه الخاص ويمكنه التحرك للأمام والخلف لتكيّفه مع حجم الصندوق، كما يتوفر ضبط هوائي اختياري للضغط. وبالتالي لا يحتاج الصندوق الخفيف والصندوق الثقيل إلى مشاركة نفس الإعداد. ويُكمل قسم الضغط التسلسل. فتُدار منصّتاه العلوية والسفلية — والمعروفتان أيضًا باسم صفائح التوجيه — بشكلٍ منفصلٍ بواسطة محركين، مما يسمح بتعديل الطول بسرعةٍ. ويكون التراكم منظمًا، ونظام شد الحزام التلقائي يحافظ على ثبات الحزام مع مرور الوقت. وتخرج الصناديق المكتملة من الآلة على هيئة أكوامٍ منظمةٍ تسهّل التعامل معها في عمليات التعبئة والتحميل اللاحقة.
تشغيل الأقسام الستة بشكلٍ متزامن
صمّمت الأقسام الستة في آلتنا لتعمل كخط إنتاجٍ منسقٍ واحدٍ. فتوفر المحركات المستقلة إمكانية ضبط كل قسمٍ على حدة، بينما يحافظ التحكم المركزي على تزامن العملية بأكملها. وفي الإنتاج اليومي، يساعد هذا في تقصير زمن التحويل بين أحجام الصناديق المختلفة، والحفاظ على الجودة المتسقة خلال الإنتاج الطويل، وتيسير الصيانة عبر تسهيل تحديد مصدر المشكلة. وبصفتنا الشركة المصنعة، فإننا نتولى تصميم الآلة وتجميعها داخليًّا، ما يمنحنا المرونة اللازمة لتخصيص المعدات وفقًا لمختلف تنسيقات الصناديق وأنواع الكرتون المموج ومتطلبات الإنتاج.
من الألواح الطويلة من الكرتون المموج إلى هياكل الصناديق المكوّنة من قطعتين ذات المتطلبات العالية، يمكن تكوين آلتنا لتتوافق مع طريقة عمل مصنعك، مما يساعد في تحويل متطلبات الطي واللصق المعقدة إلى عملية إنتاجٍ أكثر تحكمًا وموثوقيةً.
 سيناريوهات التطبيق