


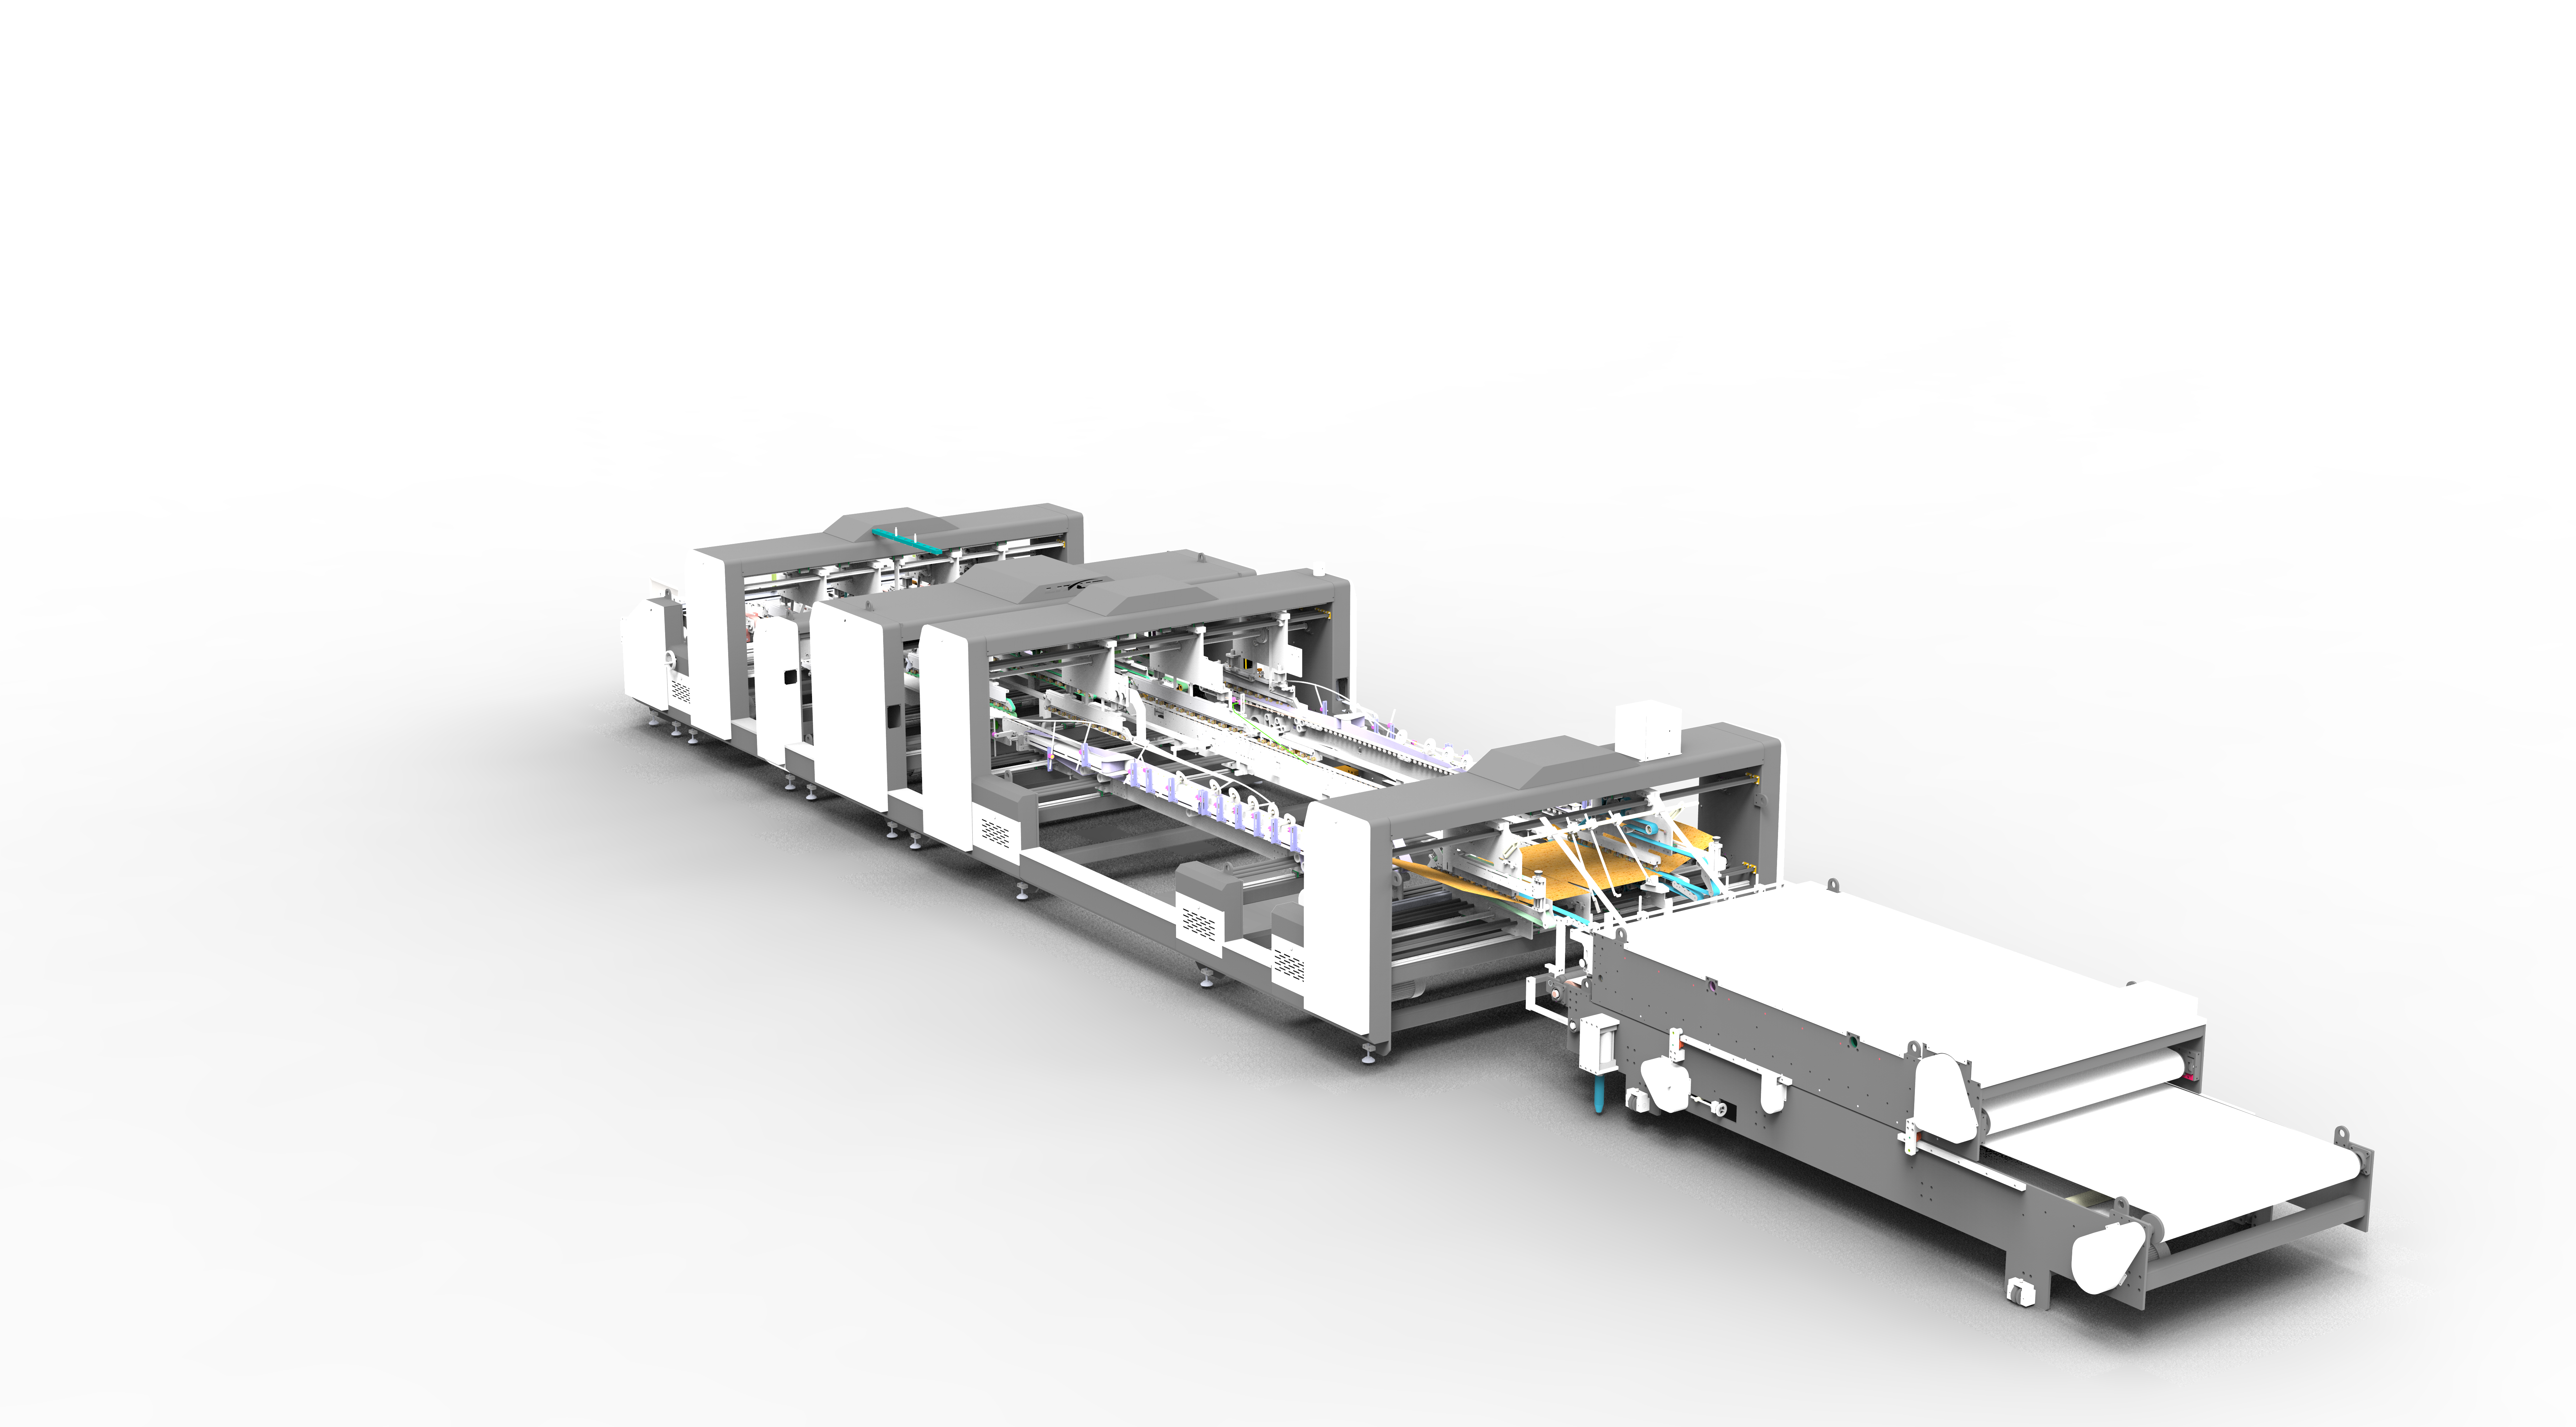
يبدو تحويل اللوح المضلع المسطح إلى صندوق نهائي جاهز للشحن أمرًا بسيطًا من الخارج – يدخل اللوح، ويخرج الصندوق. ومن خبرتنا في بناء آلات الطي واللصق، يعتمد هذا التحول على ست مراحل مترابطة: تغذية الورق، اللصق، الطي، التربيع، النقل، والتوصيل للصناديق الأكبر حجمًا. تؤدي كل مرحلة وظيفة ميكانيكية مميزة، لكن لا تعمل أي منها بمعزل عن الأخرى في الآلات التي نصممها. فاللوح الذي يدخل إلى قسم اللصق لدينا منحرفًا قليلاً عن المركز سينقل هذا الانحراف إلى مرحلة الطي؛ والخلل في الطي سيظهر مرة أخرى في مرحلة التربيع على شكل صندوق لا يستقر بشكل مسطح على الباليتة. ولأن الأخطاء تتراكم كلما تحرك اللوح عبر الخط، فإننا نتعامل مع المراحل الست التالية كنظام واحد نصممه، وليس ستة مكونات منفصلة نقوم بتجميعها.
لماذا ننظر إلى الخط بأكمله، وليس فقط إلى السرعة القصوى
غالبًا ما يقارن منتجو الصناديق الكرتونية المضلعة معدات الطي واللصق بشكل أساسي من حيث أقصى سرعة إخراج، معبرًا عنها بالألواح أو الأمتار في الدقيقة. السرعة عامل مشروع، لكنها لا تروي سوى جزءًا من القصة، ولهذا السبب لا نصمم آلاتنا حول رقم عناوين واحد. يمكن للآلة أن تعمل بسرعة تصنيفية عالية ومع ذلك تنتج معدل عيوب غير مقبول إذا كانت دقة التغذية، أو تطبيق اللصق، أو التربيع لا تستطيع مواكبة تلك السرعة تحت ظروف الإنتاج الحقيقية – اختلاف سمك اللوح، الرطوبة المؤثرة على سلوك المادة اللاصقة، أو فترات التشغيل الطويلة التي تظهر تآكل مكونات التغذية.
يميل مدراء المصانع الذين أشرفوا على عدة أجيال من معدات الطي واللصق إلى الحكم على الآلات بشكل أقل من خلال رقم سرعة العناوين وأكثر من خلال عدد الألواح التي تحتاج إلى سحبها وإعادة تشغيلها خلال وردية كاملة. هذه النتيجة هي دالة على مدى تزامن المحطات الست الموصوفة أدناه، وهو المعيار الذي نلزم به معداتنا الخاصة.
تغذية الورق: حيث تبدأ الأخطاء الصغيرة
تبدأ العملية بفصل الألواح المسطحة من كومة وتحريكها إلى داخل الآلة لوحًا تلو الآخر. يبدو هذا الأمر مباشرًا، لكنه أيضًا المرحلة التي ينشأ فيها جزء كبير من العيوب اللاحقة. أنظمة التغذية بالأسطوانات الاحتكاكية، التي تعتمد على أسطوانات مطاطية تمسك باللوح العلوي أو السفلي في الكومة، عرضة لمشكلتين متكررتين: تغذية مزدوجة للوح، حيث يتم سحب لوحين معًا، وانحراف تدريجي للوح، حيث ينزلق اللوح جانبًا أثناء تحركه، خاصة مع الألواح الأطول أو الأرق التي تنحني بسهولة أكبر.
نبني قسم التغذية لدينا حول التغذية القائمة على الشفط لمعالجة كلتا المشكلتين، باستخدام ضغط هواء محكوم لرفع وحمل كل لوح على حدة قبل إطلاقه في الخط، بدلاً من الاعتماد فقط على التلامس الاحتكاكي. أدلةنا الجانبية قابلة للتعديل للحفاظ على اللوح في المنتصف عبر مجموعة من العروض، ونضيف حامل دعم ممتد في الجزء الخلفي من المغذي لمنع الألواح الأطول من الترهل أو الانحناء قبل دخولها إلى الآلة – وهي تفصيلة تهم أكثر مما قد يبدو، لأن اللوح الذي يتدلى حتى ولو قليلاً قبل التغذية يمكن أن يدخل إلى قسم اللصق لدينا بزاوية مختلفة عن المقصودة. ونظرًا لأن كل مرحلة لاحقة تفترض أن اللوح قد وصل في الموضع الصحيح، فإننا نتعامل مع دقة التغذية على أنها المتغير الأكثر تأثيرًا في العملية بأكملها.
اللصق: مطابقة سلوك المادة اللاصقة مع اللوح
بمجرد أن يتم وضع اللوح بشكل صحيح، يطبق قسم اللصق لدينا المادة اللاصقة على طول حواف اللوحة التي ستصبح مفصل الصندوق. طريقة اللصق لا تقل أهمية عن مكان اللصق. يتصرف اللصق البارد واللصق الساخن بشكل مختلف: اللصق البارد يتيح عمومًا وقت تشغيل أطول قبل أن يجف، مما يناسب أوزانًا معينة من الألواح وظروفًا محيطة، بينما يجف اللصق الساخن بسرعة، مما يمكن أن يدعم دورات إنتاج أسرع لكنه يترك مساحة أقل لتصحيح خطأ في وضع الخيط اللاصق قبل أن يلتصق.
لا نبني قسم اللصق لدينا حول طريقة تطبيق واحدة ثابتة، لأن ذلك سيجبر العملاء على العمل حول الآلة بغض النظر عن متطلبات طلب معين. بدلاً من ذلك، يقدم نظام اللصق بالأسطوانات الميكانيكية لدينا خيار التبديل بين تطبيق اللصق البارد والساخن، بحيث يمكن مطابقة طريقة اللصق مع درجة اللوح وسرعة الإنتاج للطلب المطروح. كما أن التغطية المتسقة باللصق في هذه المرحلة هي ما يسمح لمحطة الطي في المصب بتشكيل مفصل نظيف ومتساوٍ بدلاً من التعويض عن الفجوات أو اللصق الزائد.
الطي: التعامل مع أكثر من نمط صندوق دون إعادة تشكيل مستمرة
تقوم محطة الطي لدينا بجمع الألواح الملصقة معًا على طول خطوط التجعيد المحددة مسبقًا لتشكيل الهيكل الأساسي للصندوق. مسار طي ثابت على تكوين واحد يعمل بشكل كافٍ عندما يشغل الخط نمط صندوق واحد باستمرار، لكن العديد من مصانع الكرتون المضلع التي نعمل معها ليس لديها هذه الرفاهية – دفاتر الطلبات تخلط أنماط الصناديق، وكل تغيير يتطلب إعادة تشكيل يدوية يضيف وقتًا غير منتج إلى الوردية.
نحن نقود كل عنصر طي بشكل مستقل بدلاً من ربطه ميكانيكيًا بمحرك واحد، مما يسمح بتعديل زوايا الطي والتسلسل دون إعادة بناء ميكانيكية كاملة. نضمن أيضًا خط طي ثانٍ يدعم طيًا مشتركًا بزاوية 180 درجة، مما يوسع نطاق أنماط الصناديق التي يمكن لآلة واحدة التعامل معها، نظرًا لأن بعض تصميمات الصناديق تتطلب طية إضافية تتجاوز تسلسل الألواح الأربعة الأساسي. نصمم هذا القسم ليكون سهل التفكيك لسبب أكثر شيوعًا واستمرارًا: مكونات الطي تتراكم عليها بقايا اللصق وغبار اللوح مع مرور الوقت، والقسم الذي يسهل فتحه للتنظيف والتعديل يظل دقيقًا لفترة أطول بين فترات الخدمة.
التربيع والتنعيم: تصحيح ما لا يستطيع الطي وحده إصلاحه
بعد الطي، تمر الصناديق على آلاتنا عبر محطة تنعيم، أو تربيع، قبل التحرك إلى أسفل الخط. توجد هذه الخطوة لأن طي الصندوق لا يجعله تلقائيًا مربعًا – فالفروقات الطفيفة في توتر اللوح، أو موضع اللصق، أو التغذية يمكن أن تترك صندوقًا بحواف قريبة من المحاذاة ولكنها ليست متساوية تمامًا. إذا تُركت دون تصحيح، يصبح هذا الاختلال الطفيف مرئيًا بمجرد ملء الصندوق وتكديسه.
التربيع اليدوي، الذي لا يزال مستخدمًا في الخطوط القديمة أو منخفضة الإنتاجية، يعتمد على قيام المشغل بالنقر أو الضغط على الصناديق يدويًا لمحاذاتها، وهو بطيء وغير متسق بطبيعته، ويصبح أقل موثوقية بشكل ملحوظ على الصناديق الأطول حيث يمكن أن تنحرف الحواف الأمامية والخلفية بشكل مستقل. تستخدم محطة التنعيم لدينا ألواحًا علوية وسفلية مدفوعة بشكل مستقل لتربيع الصندوق ميكانيكيًا وبشكل متسق، مع إعدادات تغيير سريع لأطوال الصناديق المختلفة، وضبط تلقائي مع تراكم الصناديق، ونظام شد السيور يحافظ على ثبات حركة التربيع بدلاً من تدهورها مع تآكل السيور أثناء فترة إنتاج طويلة.
النقل: التكيف مع اللوح غير الموحد دائمًا
يقوم قسم النقل لدينا بحمل الصناديق عبر المراحل المتبقية من العملية، ويعالج مشكلة يسهل التغاضي عنها: سمك اللوح المضلع ليس دائمًا موحدًا تمامًا، حتى ضمن فترة إنتاج واحدة، بسبب التباين في مادة اللوحة الأساسية الخام والمموج. نظام نقل مبني على إعدادات ضغط ثابتة يمكن أن يواجه صعوبة مع هذا التباين – الضغط بشدة على اللوح الرقيق يعرضه للسحق، بينما الضغط المعاير للوح الرقيق قد لا يمسك باللوح السميك بقوة كافية لتحريكه بشكل موثوق.
نستخدم ناقلًا يعمل بمحرك مع ضبط متابعة يدوي وتلقائي، مقترنًا بنظام تنظيم ضغط قائم على الأسطوانات، بحيث يمكن تكييف ضغط النقل مع طول الصندوق الفعلي وسمك اللوح الجاري تشغيله في الآلة في لحظة معينة، بدلاً من البقاء ثابتًا بغض النظر عما هو على الخط. هذا مهم بشكل خاص للعملاء الذين يديرون دفاتر طلبات مختلطة، ويتنقلون بين التغليف بالتجزئة الأخف والألواح الأثقل خلال نفس الوردية.
التوصيل: حيث تُحدد دقة الصندوق ثنائي اللوح
ليس كل صندوق يتكون من لوح واحد. الصناديق الأكبر حجمًا – تغليف الأجهزة، تغليف الأثاث، وصناديق الشحن الثقيلة – غالبًا ما تتجاوز الحد الأقصى لحجم اللوح الذي يمكن أن تنتجه معدات الطباعة أو القالب في المراحل العليا، مما يعني أن لوحين بحاجة إلى الربط في فراغ واحد قبل أن يمكن أن تبدأ عملية الطي. هذا هو دور قسم التوصيل لدينا، وهي المرحلة التي يتم فيها اختبار دقة العملية الكلية بشكل مباشر.
تميل طرق التوصيل اليدوية أو شبه الآلية إلى إنتاج قوة خط غير متسقة من صندوق إلى آخر، حيث أن المحاذاة تعتمد بشكل كبير على تقنية المشغل المتكررة مئات أو آلاف المرات في الوردية. يصبح هذا التباين مصدر قلق هيكلي على الصناديق الأكبر، التي تحتاج إلى خط موثوق للحفاظ على شكلها عند التحميل. نبني قسم التوصيل لدينا حول تحديد المواقع بمحرك مؤازر مستقل – عادةً أربع وحدات تعمل بالتنسيق – للحفاظ على محاذاة كلا اللوحين طوال عملية الربط، بينما يتيح ضبط العرض الكهربائي إعادة تشكيل المحطة لأبعاد صندوق مختلفة دون إعادة تشكيل يدوية. يتحكم الشفط الفراغي في تثبيت كل لوح في مكانه أثناء التوصيل، ونقدم اللصق على الوجهين كخيار في هذه المرحلة لدعم الطي بنمط الذاكرة المستخدم في بعض تصميمات الصناديق، حيث يحتاج الخط إلى الحفاظ على شكله حتى قبل أن يتم نصب الصندوق بالكامل.
لماذا نهندس المراحل الست كنظام واحد
عند النظر إليها بشكل فردي، تحل كل من هذه المحطات الست مشكلة ميكانيكية مميزة: التحكم في حركة اللوح، تطبيق المادة اللاصقة بدقة، الطي على طول الخطوط الصحيحة، تربيع الصندوق، نقله دون تلف، و – عند الحاجة – ربط لوحين في واحد. لكننا وجدنا أن الجودة الفعلية النهائية للصندوق تتحدد بمدى جودة عمل هذه المحطات معًا، وليس بمواصفات أي محطة منفردة.
لهذا السبب ننسق التغذية، اللصق، الطي، التنعيم، النقل، والتوصيل من خلال بنية تحكم ومحركات مؤازرة مشتركة، بحيث يمكن أن تنتقل بيانات التوقيت والموضع بين المراحل بدلاً من أن تعمل كل محطة على دورتها الثابتة الخاصة. هذا التنسيق هو ما يسمح لصندوق يتم إنتاجه في بداية شوط من عشرة آلاف وحدة بمطابقة أبعاد وقوة خط صندوق يتم إنتاجه بالقرب من نهايته.
قدرتنا التصنيعية
نحن نصمم، نبني، ونختبر كل قسم من هذه الأقسام الستة – التغذية، اللصق، الطي، التنعيم، النقل، والتوصيل – كجزء من خط إنتاج واحد متصل، وليس كمكونات منفصلة يتم تجميعها بعد ذلك. يغطي إنتاجنا كلاً من آلات طي ولصق الصناديق ذات اللوح الواحد والتكوينات الموصولة ثنائية اللوح، مما يسمح لنا بالعمل مباشرة مع مصنعي الصناديق الكرتونية المضلعة على درجات اللوح المحددة، وأنماط الصناديق، وأهداف الإنتاج التي تديرها عملياتهم الفعلية.
إذا كنت تراجع عملية الطي واللصق الحالية لديك، أو تقوم بتقييم معدات جديدة لخط إنتاج قادم، فإن فريقنا الهندسي متاح لمناقشة كيفية تكوين هذه المراحل الست وفقًا لمتطلبات صندوقك المحددة.
 المنتجات



