تتطلب أداة تطبيق الشريط اللاصق مزدوج الوجه متعددة الرؤوس مصدر طاقة مناسبًا لتشغيلها بشكل سليم. وقبل التثبيت، يجدر التحقق مما إذا كان النظام الكهربائي في ورشة العمل متوافقًا مع متطلبات الآلة، بما في ذلك عدد المراحل، والجهد، والتردد، والاستهلاك الكهربائي الإجمالي. ويُسهم التأكد من هذه التفاصيل مسبقًا في تجنّب تأخيرات التثبيت والأعمال الكهربائية غير المتوقعة.
ما المقصود عمليًّا بمصدر الطاقة ثلاثي الطور والقدرة الإجمالية
يتم توصيل التيار المتناوب ثلاثي المراحل عبر ثلاثة موصلات نشطة، يحمل كلٌّ منها جهدًا مُزاحًا زمنيًّا بالنسبة إلى الآخر. وهذه الترتيبات مناسبة للمحركات والأحمال الكبيرة الأخرى، ولذلك تستخدم أغلب آلات التحويل هذا النوع من التغذية. ويجب قراءة نوع التغذية جنبًا إلى جنب مع الجهد والتردد، لأن الثلاثة يجب أن تتطابق مع تغذية الورشة. فالمطابقة من حيث الجهد وحده لا تكفي، إذ لن تعمل آلة مصممة لتردد ٥٠ هرتز عند توصيلها بشبكة ترددها ٦٠ هرتز، كما أن توصيل آلة ثلاثية المراحل بشبكة أحادية المرحلة لن تسمح لها بالعمل وفق التصميم الأصلي.
أما القدرة الإجمالية فهي قيمة مختلفة تمامًا. فهي تعبر عن القدرة الكهربائية التي تستهلكها الآلة عندما تعمل جميع أقسامها معًا، وتُستخدم لتقييم ما إذا كانت التغذية ولوحة التوزيع والكابلات تمتلك سعة كافية. وتتفاوت هذه القيمة بين النماذج المختلفة، لذا يجب دائمًا أخذها من ورقة البيانات الخاصة بالنوع المطلوب. وتختلف تغذية ورشة العمل أيضًا باختلاف المناطق، بل وقد تختلف داخل المصنع نفسه؛ فقد تكون القاعة البعيدة مهيأة بطريقة مختلفة عن المبنى الرئيسي. ولذلك، ينبغي مقارنة ورقة البيانات مع التغذية الفعلية في الموقع، وليس مع افتراضٍ عن ما هو شائع محليًّا.
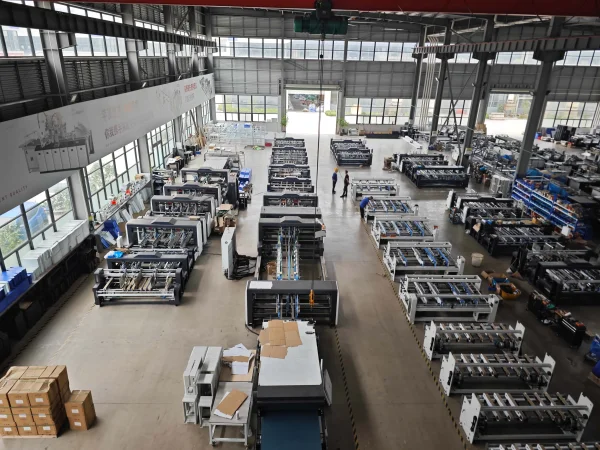
أماكن حدوث المشكلات الناجمة عن عدم توافق التغذية الكهربائية
ويظهر عدم التوافق عادةً بأحد ثلاثة أشكال. أولها: عدم التوافق الأساسي في الجهد أو التردد أو عدد المراحل. وفي هذه الحالة، إما أن تفشل الآلة في التشغيل، أو تعمل بطريقة تُجهد مكوناتها الكهربائية، والحل يكون أسهل بكثير في الترتيب قبل إتمام الطلب منه بعد التسليم.
والشكل الثاني هو ضعف سعة التغذية. فقد يؤدي حجم الخط أو القاطع الوقائي — إذا كان مُحسوبًا بدقة قريبة جدًّا من القدرة الإجمالية للآلة — إلى انقطاع التيار تحت الحمل، أو انخفاض الجهد عند تشغيل أجهزة أخرى. وهذه الانقطاعات المتقطعة صعبة التشخيص، وكل انقطاع منها يتسبب في وقف التشغيل المؤقت ويُخلّ بوضع الشريط على الألواح الجارية.
أما الشكل الثالث فهو سوء التأريض أو ترتيب المراحل الخاطئ. فسوء التأريض يشكّل خطرًا أمنيًّا وقد يُدخل ضوضاء كهربائية في دوائر التحكم، بينما يؤدي عكس ترتيب المراحل إلى دوران المحرك في الاتجاه الخاطئ. وهذه المشكلات ليست نادرة في التركيبات الجديدة، ويمكن تجنّبها جميعًا بإجراء فحص موجز وفق الترتيب الصحيح.
ترتيب عملي لفحص تغذية ورشة العمل
يبدأ الفحص المنطقي بورقة البيانات. فتأكد من عدد المراحل والجهد والتردد المذكورين لنوع الآلة، وقارنها بتغذية الموقع المُخطط له. وإذا اختلف أيٌّ من هذه العناصر الثلاثة، فعليك رفع الأمر إلى الشركة المصنِّعة قبل التسليم.
وباستخدام القدرة الإجمالية المذكورة، يستطيع كهربائي مرخَّص تأكيد ما إذا كانت خط التغذية ولوحة التوزيع والأجهزة الواقية مناسبة للآلة مع باقي الأحمال المشتركة على نفس الدائرة. أما حجم الكابل وتصنيف القواطع فيعتمد على طول الكابل وطريقة التثبيت والأنظمة المحلية، لذا نستبعد الأرقام العامة ونترك تحديدها للكهربائي. وللاسترشاف العام، فإن المعيار القياسي IEC 60204-1 يصف المعدات الكهربائية للآلات.
ما تحققه آلاتنا بمجرد توفر التغذية المناسبة
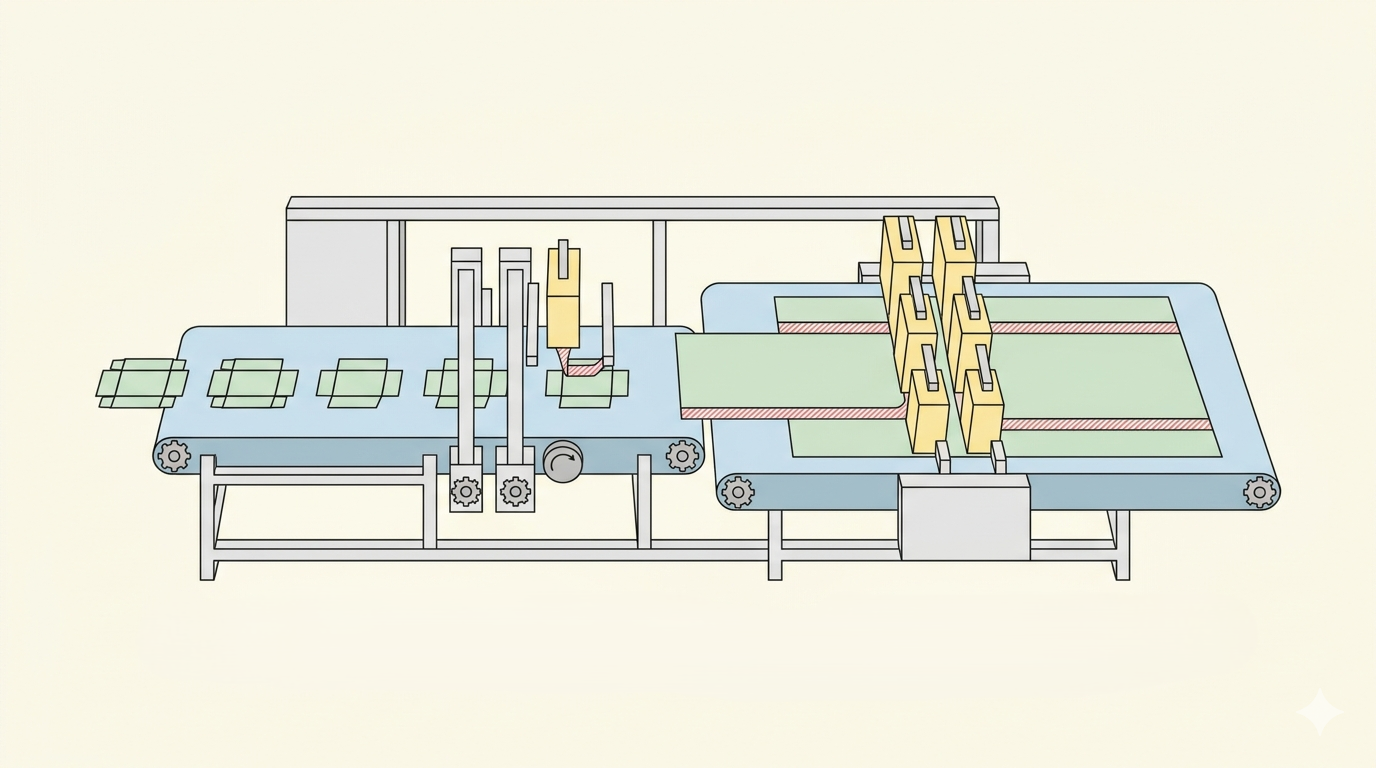
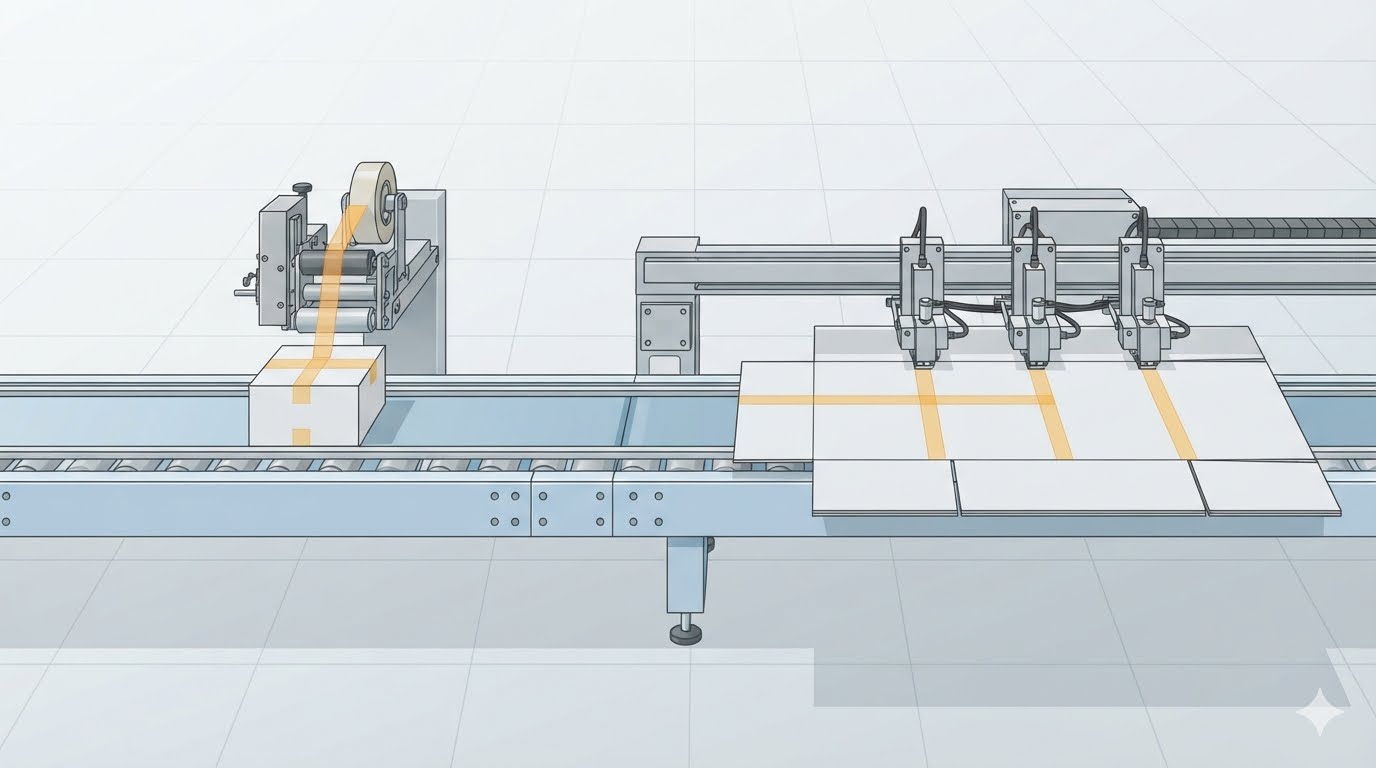
إن توفر التغذية الصحيحة هو نقطة البداية، أما ما تفعله الآلة بهذه التغذية فهو ما يهم في الإنتاج اليومي. فآلاتنا الأوتوماتيكية متعددة الرؤوس لتطبيق الشريط اللاصق مزدوج الوجه مبنية بحيث يعمل كل قسم من خط الإنتاج نحو نتيجة واحدة: وضع الشريط في الموضع الصحيح على كل لوحة وبمعدل ثابت.
ويبدأ الإنتاج في قسم التغذية، حيث تنقل نظام أحزمة ذات احتكاك عالٍ الألواح بسلاسة وتُرسلها بطريقة منظمة. ويشكل التغذية المستقرة الأساس الذي تقوم عليه دقة وضع الشريط، وهو السبب في قدرة آلاتنا على التعامل مع الكرتون، والورق المقوى، والألواح المموجة، وأكياس المغلفات، وأكياس المستندات بنفس الاتساق. ويتم التحكم الكامل في التسلسل بأكمله بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC)، التي تنسق بين التغذية وتطبيق الشريط والجمع كعملية واحدة، فيتعامل المشغلون مع نظام واحد مترابط، وليس مع ثلاث محطات منفصلة.
وتكمن الخسائر الزمنية في كثير من الخطوط في عمليات التغيير بين المنتجات، وقد صُمِّمت رؤوس اللصق لدينا تحديدًا لمعالجة هذه النقطة. فتدور الرأس عند الضغط على مفتاح واحد، ما يجعل تغيير الشريط يستغرق نحو ٣٠ ثانية. ولورش العمل التي تُشغل العديد من المقاسات وأنواع الشريط أسبوعيًّا، فإن تقليل وقت التغيير يعني زيادة الوقت المخصص للإنتاج خلال الوردية. وفي آلة الشريط المثلثية لدينا، يمكن أيضًا تحريك رأس اللصق يدويًّا يمينًا ويسارًا باستخدام عجلة يدوية مقابل مسطرة فولاذية، مما يمنح المشغلين مرجعًا واضحًا عند إعادة التموضع لمنتج جديد.
وفي مخرج الآلة، تُسلم حزام الجمع ذو الترتيب السمكي المستقيم الألواح المُنتَجة في تسلسل متداخل مرتب، مع وظيفة اختيارية للعد لمراجعة الدفعات. ويمكن للعاملين فحص دقة وضع الشريط أثناء وصول الألواح وجمعها دون الحاجة لفرز كومة غير منظمة. ومعًا، تتناسب هذه الميزات مع طبيعة العمل الذي يقوم به عملاؤنا: تطبيق شريط طويل على علب البطاقات والكراتون، وشريط سهل التمزق على أكياس المغلفات والمستندات، ودورات إنتاج قصيرة لمجموعة كبيرة من المقاسات حيث يكتسب التحضير السريع والقابل للتكرار أهمية قصوى.
تخطيط الطاقة حسب ظروف ورش العمل المختلفة
تنطبق نفس خطوات الفحص في عدة حالات شائعة. ففي خط إنتاج جديد، تكون الحرية أكبر، لأن تخطيط خط التغذية والأجهزة الواقية يمكن تصميمه منذ البداية ليتلاءم مع الآلة. أما عند نقل المعدات إلى قاعة أو موقع آخر، فلا يمكن افتراض تطابق التغذية، ويجب التحقق الكامل من ورقة البيانات مقابل الموقع الجديد. وفي ورشة العمل التي تُشغِّل بالفعل آلة طي ولصق، أو آلة تثبيت، أو معدات تحويل أخرى، فيجب أخذ الطلب الكلي على التغذية الرئيسية في الاعتبار، وليس فقط الرقم الخاص بالآلة الجديدة.
وبصفتنا شركة مصنِّعة، نوضح شروط التغذية الكهربائية لكل آلة من آلات تطبيق الشريط اللاصق مزدوج الوجه بوضوح في بياناتها التقنية، ومجموعة آلاتنا الأوتوماتيكية متعددة الرؤوس وآلات الشريط المثلثي — المتوفرة بعدة عروض تشغيلية — تتيح لمدير الإنتاج اختيار الآلة الأنسب للمنتج أولًا، ثم التحقق من توافقها مع تغذية ورشة العمل. فإذا كنت تخطط لإنشاء خط إنتاج جديد أو نقل موقع التشغيل، فأرسل إلينا شروط تغذية ورشة العمل، وأحجام الألواح، ومواصفات الشريط، وسيقترح فريقنا تكوين آلة يناسب كلًّا من منتجاتك وخطة طاقتك.
 سيناريوهات التطبيق