


تعتبر مطابقة سرعة الإنتاج مع وزن الورق ونوع الصندوق وتعقيد المهمة واحدة من التحديات المستمرة في لزق صناديق الكرتون المضلع. عندما لا يتمكن التحكم في السرعة من مواكبة هذه المتغيرات، غالبًا ما تكون النتيجة عدم محاذاة الورق أو انحشاره أو جودة لزق غير متناسقة. يعالج التحكم في السرعة بالتردد المتغير هذه المشكلة من خلال منح ماكينة الطي واللزق ضبطًا مستمرًا للسرعة في الوقت الفعلي بدلاً من إعداد ثابت أو مجزأ.
عيوب التحكم في السرعة القائم على علبة التروس
تعتمد تصاميم ماكينات الطي واللزق الأقدم عادةً على علب التروس الميكانيكية أو أنظمة البكرات لتغيير سرعة التشغيل. غالبًا ما يعني ضبط السرعة بهذه الطريقة استبدال التروس أو الأحزمة فعليًا، وهو أمر بطيء وغير دقيق ويعتمد على الشخص الذي يقوم بالتغيير. نظرًا لأن هذه الأنظمة تميل إلى تقديم بضع خطوات سرعة ثابتة فقط، فإنها لا تستطيع ضبط الإخراج بدقة استجابة لوزن الورق أو تعقيد الصندوق في الوقت الفعلي.
من القيود الشائعة الأخرى غياب التحكم المناسب في التسارع والتباطؤ. عندما تبدأ الآلة أو تتوقف فجأة، يميل التغيير المفاجئ في الحمل الميكانيكي إلى تغيير موضع الورق في مرحلة التغذية أو الطي، مما يزيد من خطر سوء التغذية والانحشار. بمرور الوقت، يضيف هذا النوع من الصدمات الميكانيكية المتكررة تآكلًا للأحزمة والمحامل ومكونات القيادة، مما يقصر فترات الخدمة ويزيد من وتيرة الصيانة.
تستغرق عمليات تغيير المهام على هذه الأنظمة وقتًا أطول أيضًا، نظرًا لأن إعدادات السرعة الصحيحة غالبًا ما تكون مسألة خبرة مشغل وليست معلمة مسجلة قابلة للتكرار. قد يحصل مشغلان يقومان بتشغيل نفس المهمة على نفس الآلة على نتائج مختلفة، ببساطة لأن كل منهما ضبط السرعة بشكل مختلف قليلاً. في أرض الإنتاج، يظهر هذا على شكل معدلات رفض أعلى، وتوقفات أكثر تكرارًا لإعادة الضبط، وتآكل مرتبط بالسرعة يزيد من تكلفة الصيانة على المدى الطويل.
كيف يعمل التحكم في السرعة بالتردد المتغير
يقوم محرك التردد المتغير، الذي يشار إليه عادةً باسم العاكس، بضبط سرعة المحرك عن طريق تغيير تردد التيار الكهربائي المزود للمحرك بدلاً من التغيير الميكانيكي للتروس. يسمح هذا لماكينة الطي واللزق بالتحرك عبر نطاق مستمر من السرعات بدلاً من القفز بين الخطوات الثابتة، بحيث يمكن مطابقة سرعة التشغيل بشكل أوثق مع متطلبات المهمة الفعلية.
من الناحية العملية، لا يتم تطبيق التحكم في السرعة على محرك واحد بشكل منفصل. تحتاج أقسام التغذية والطي واللزق والعد والإخراج في الآلة إلى التحرك بشكل منسق، لذا فإن منطق التحكم في التردد يربط هذه المراحل ببعضها البعض بدلاً من ضبط كل منها بشكل مستقل. هذا يحافظ على تزامن خط الإنتاج الكلي مع تغيرات السرعة، وهو أمر مهم لاتساق المخرجات بقدر أهمية إعداد السرعة نفسه.
تشكل منحنيات التسارع والتباطؤ جزءًا آخر من منطق التحكم هذا. بدلاً من البدء أو التوقف فجأة، يقوم المحرك بزيادة السرعة وخفضها تدريجيًا، مما يقلل من الصدمات الميكانيكية على الآلة ويقلل من فرصة تحرك الورق من موضعه أثناء بدء التشغيل أو الإيقاف. هذه إحدى الطرق المباشرة التي يساهم بها التحكم في التردد في تقليل سوء التغذية والتآكل التراكمي.
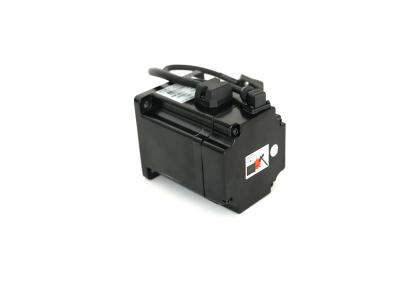
تكوين المحرك والمحرك المستخدم لتوفير هذا التحكم مهم أيضًا للموثوقية على المدى الطويل. عادةً ما يتم إقران محول التردد من مورد معروف مثل شنايدر إلكتريك مع محرك دفع رئيسي للطاقة الأساسية، ومحرك ضبط للتحكم الدقيق في السرعة، وعند الحاجة إلى دقة أعلى، محرك سيرفو للمراحل التي تتطلب استجابة أسرع وتحكمًا أكثر إحكامًا. قسم الوصل هو مثال جيد على أهمية ذلك في الممارسة العملية: تسمح قيادة المحرك السيرفو المزدوج المستقل بوضع حافة الوصل وضبطها بدقة أكبر مما يسمح به الارتباط الميكانيكي المشترك، بينما يساعد الاستشعار الكهروضوئي في الحفاظ على تناسق تسجيل الوصل مع تغير خصائص الورق. نختار هذه المكونات مع وضع الموثوقية طويلة الأجل في الاعتبار بدلاً من معالجة المواصفات كنقطة بيع قائمة بذاتها، ولهذا السبب تقوم آلاتنا بإقران محولات تردد شنايدر إلكتريك مع محركات سيرفو دلتا والتحكم PLC بشكل قياسي.
ماذا يعني هذا لأداء ماكينة الطي واللزق
يعالج إدخال التحكم في التردد المتغير في أقسام الطي واللزق والضغط العديد من المشكلات الموصوفة أعلاه بطريقة مباشرة إلى حد ما. يسمح الضبط المستمر للسرعة بضبط سرعة التشغيل وفقًا لوزن الورق ونوع الصندوق بدلاً من فرضها من خلال إعداد ثابت، مما يساعد في تقليل عدم المحاذاة والانحشار الناتج عن عدم تطابق السرعة. يقلل التحكم في البدء الناعم والإيقاف الناعم من الصدمات الميكانيكية التي قد تساهم في تحرك الورق وتسريع تآكل المكونات.
يسمح التحكم القائم على شاشة اللمس و PLC، المبني حول مكونات مثل PLC من دلتا ولوحة HMI، بضبط معلمات السرعة وحفظها واستدعائها لمهام محددة. هذا يقلل من اعتماد تغيير المهمة على خبرة المشغل الفردي، حيث يمكن إعادة تحميل مجموعة المعلمات المخزنة بدلاً من إعادة تأسيسها من الصفر في كل مرة. من الناحية العملية، يميل هذا إلى تقصير وقت تغيير المهمة وجعل المخرجات أكثر اتساقًا عبر مختلف المشغلين والنوبات، على الرغم من أن النتائج الفعلية ستختلف باختلاف مخزون الورق وتصميم الصندوق وكيفية صيانة المعدات.
التحكم في السرعة لا يعمل بشكل مستقل عن بقية دقة الآلة. على سبيل المثال، يعمل قسم الطي بشكل أكثر اتساقًا عندما تعمل الأحزمة التي تغذيه بسرعة مطابقة بشكل صحيح لتوقيت الطي، وهذا جزء من سبب تعاملنا مع التحكم في التردد ودقة الطي كاعتبارات تصميم مترابطة وليست ميزات منفصلة. ينطبق نفس المنطق على مراحل اللزق والضغط في المصب، حيث تدعم سرعة التغذية الثابتة تطبيقًا أكثر تساويًا للمادة اللاصقة واتصال ضغط أفضل.
اختيار المكونات ونهج التصنيع
تعتمد موثوقية نظام التحكم في السرعة بالتردد المتغير بشكل كبير على جودة مكوناته الفردية، وليس فقط منطق التحكم نفسه. تستخدم ماكينات الطي واللزق الخاصة بنا قضبان توجيه خطية من NSK أو Hualon، و PLC و HMI من دلتا لواجهة التحكم، ومرحلات Omron، وموصلات شنايدر إلكتريك، ومحول تردد من شنايدر إلكتريك كأساس لنظام التحكم في السرعة. يتم الحصول على محركات الدفع الرئيسية والضبط والسيرفو من موردين معروفين مثل Maili و Delta، ويتم بناء هيكل الآلة من صفائح فولاذية معالجة على البارد بسمك 16 مم وفقًا لمعيار دولي معترف به. هذا نهج مدروس لاختيار المكونات: نحن نعطي الأولوية للأجزاء التي لديها سجل حافل من التشغيل الموثوق طويل الأجل على مجرد سرد أعلى المواصفات المتاحة.
بصفتنا شركة مصنعة لماكينات الطي واللزق، نرى نظام التحكم في السرعة كجزء من تصميم دقيق أوسع يشمل أيضًا أقسام الطي والوصل واللزق التي تعمل معًا. سواء كنت تقوم بتشغيل أنماط صناديق قياسية أو تحتاج إلى تكوين مخصص لخط إنتاج معين، يمكن لفريقنا الهندسي مناقشة خيارات تكوين المحرك والمحرك بناءً على مواصفات الورق الفعلية ومتطلبات الإنتاج الخاصة بك. لمراجعة المعايير التقنية الكاملة لطرازات ماكينات الطي واللزق الخاصة بنا أو لترتيب عرض توضيحي، لا تتردد في الاتصال بفريقنا الهندسي مباشرة.
 المنتجات



