


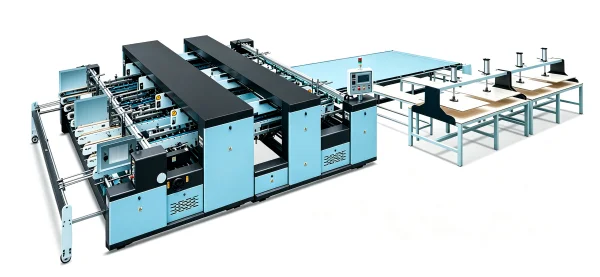
يعتمد متانة صندوق الكرتون الملصوق على موقع المادة اللاصقة عند وصولها إلى السطح. فخط لاصق يقع على بعد بضعة مليمترات من موضعه المقصود قد يترك جزءاً من الطيّة غير ملتصقٍ، أو يدفع المادة اللاصقة خارج حافة اللوح. ويستند اللصق الدقيق إلى تموضع الورقة بدقة عند وصولها إلى محطة اللصق، أما التموضع الذي يُضبط عند وحدة التغذية فقد لا يظل ثابتاً خلال الأقسام التالية من العملية. وفي ماكينتنا شبه الأوتوماتيكية لطي ولصق الصناديق من قطعتين، يوفّر نظام اللصق المزدوج المثبّت جانبياً مرجعاً ثانوياً للتموضع عند مرحلة اللصق نفسها.
لماذا تنحرف خطوط اللصق حتى بعد التغذية الدقيقة
تتغيّر مواقع الألواح أكثر من مرة أثناء انتقالها عبر ماكينة طي ولصق الصناديق من قطعتين. إذ تُفصَل الورقة عن المكدس، ثم تحملها الحزام الناقل، وتُوجَّه نحو قسم الطي، ثم تُنقل إلى محطة اللصق. وقد يؤدي كلٌّ من هذه المراحل إلى انزياح طفيف. وعلى الرغم من أن الانزياحات الفردية صغيرة، فإنها تتراكم، وقد تصل الورقة إلى أسطوانات اللصق في وضعٍ مختلفٍ قليلاً عمّا كانت عليه عند مغادرتها وحدة التغذية.
تعتمد العديد من ترتيبات اللصق التقليدية على مرجع تموضع وحيد يُضبط عند بداية الخط. فإذا تحركت الورقة بعد ذلك، فلا تمتلك وحدة اللصق وسيلة مستقلة لتصحيح هذا التحرك. وبذلك تُطبَّق المادة اللاصقة حيثما وجدت الورقة فعلاً، وليس بالضرورة حيث يجب أن تكون الطيّة. كما يفاقم حالة اللوح المشكلة، لأن الألواح المنحنية قليلاً، أو الحزام البالي، أو التغيرات في سماكة اللوح، كلها تؤثر في كيفية انتقال الورقة عبر الماكينة.
وتظهر العواقب في الصندوق النهائي: فقد تقترب خطوط اللصق من حافة واحدة من الطيّة أكثر من الأخرى، وقد يختلف عرض المنطقة الملتصقة على طول الخط الالتصاقي، وقد تتلقى بعض الأجزاء كمية لاصقة أقل من المطلوب بينما تتلقى أجزاء أخرى كمية زائدة. ويتطلب الصندوق ذو الخطوط الالتصاقية الضعيفة أو غير المنتظمة إعادة معالجة أو يُرفض كلياً، كما تُهدَر المادة اللاصقة عندما تنسكب خارج حدود الطيّة. وغالباً ما يلجأ المشغلون إلى تعديل موقع اللصق مراراً وتكراراً أثناء التشغيل، مما يعطل الإنتاج ويزيد الاعتماد على الحكم الشخصي.
الأماكن التي يكون فيها تموضع اللصق حاسماً في مختلف أنواع الصناديق
تتفاوت متطلبات الخط الالتصاقي باختلاف تطبيقات الصناديق. فالصناديق المستخدمة في التجارة الإلكترونية وشحن الطرود تُرسل بأعداد هائلة وتُعامل عدة مرات — من التعبئة إلى الفرز إلى التوصيل. وقد يفتح الخط الالتصاقي غير المُلصق بالكامل تحت هذا التعامل، ما يؤدي إلى تلف المحتويات وعودة الشحنات. ولذلك يساهم التموضع المتسق للمادة اللاصقة مباشرةً في بقاء الغلاف مغلقاً طوال سلسلة التوريد.
أما الصناديق الخاصة بالأجهزة الكبيرة والأثاث فهي تحمل محتويات أثقل وغالباً ما تُرصّ في المستودعات أو على الشاحنات. وتتحمل الطيّة الملصوقة جزءاً من هذه الأحمال. فإذا انحرفت خطوط اللصق عن موضعها المقصود، انخفضت المساحة الفعالة الملتصقة عند النقطة التي يتعرّض فيها الصندوق لأقصى إجهاد. ويُحقّق الخط الالتصاقي الموحّد توزيعاً متكافئاً للأحمال على طول الخط الالتصاقي، وهذه الميزة تكتسب أهمية أكبر كلما كبُر حجم الصندوق وازداد وزنه.
أما الصناديق الخارجية الخاصة بالمواد الغذائية والسلع المنزلية فتُقدَّر من حيث المظهر وكذلك المتانة. فاللاصق الخارج من الخط الالتصاقي أو الذي يترك آثاراً مرئية على اللوح يعكس سلباً على الجودة المدركة للمنتج داخل العبوة، وقد ترفض الشركات المشترية صناديق بها عيوب واضحة. وهؤلاء العملاء يطلبون ماكينة تحافظ على بقاء المادة اللاصقة داخل حدود الطيّة وتضمن نظافة الخطوط الالتصاقية طوال دورة الإنتاج الكاملة.
كيف يعمل نظام اللصق المزدوج المثبّت جانبياً
يستخدم قسم اللصق في ماكينتنا تقنية اللصق الميكانيكي بالأسطوانات، مع مجموعتين من أسطوانات اللصق والغراء. وتتوفر كلا المجموعتين بخيارات اللصق الساخن والبارد، فيمكن للمشغل اختيار الطريقة الأنسب لنوع اللوح والمادة اللاصقة المستخدمة، كما يمكن إضافتها بنظام رش اللصق كخيار اختياري. ويُركّب نظام اللصق المزدوج جانبياً على الماكينة. ويهدف هذا الترتيب إلى تحسين التموضع الثانوي للورقة أثناء عملية اللصق، ليُدعّم بذلك دقة تموضع المادة اللاصقة بعد التموضع الأولي الذي يُضبط عند وحدة التغذية.
والفكرة واضحة ومباشرة: فيتم التموضع الأول عند تغذية الورقة ومحاذاة حافتها. أما إدخال مرجع تموضع ثانٍ عند مرحلة اللصق فيسمح بإعادة تحديد موقع الورقة قبل تطبيق المادة اللاصقة، مما يقلل الفجوة بين الموقع الذي ضُبطت فيه الورقة أصلاً والموقع الفعلي الذي وصلت إليه. وبما أن المادة اللاصقة لا تُطبَّق إلا بعد هذا المرجع الثاني، فإن خط اللصق يصبح أقل اعتماداً على الانزياحات الطفيفة التي وقعت سابقاً في مسار الورقة. والنتيجة هي خط لاصق يتبع موقع الطيّة بدقة أعلى.
وينطبق نفس المبدأ على قسم الوصل (Splicing)، حيث يستخدم واجهة التجميع طبقتين من اللصق الساخن والبارد لجعل الالتحام أقوى. ويوجّه جهاز كهروضوئي الأسطوانات لضمان إنجاز الوصل عند النقطة المقصودة بالضبط، بينما تضغط كريات فولاذية مغطاة بغلاف بلاستيكي على اللوح لتعزيز الالتحام وتقليل الضوضاء. وتواصل هذه الميزات عمل التموضع الذي بدأت به أسطوانات اللصق، وتساعد في الحفاظ على دقة الخط الالتصاقي التي تم إنشاؤها في مرحلة اللصق.
ولا يوجد أي نظام لصق قادر على إزالة كل مصادر التباين. فستظل الألواح المنحرفة بشدة، أو الألواح المخزنة في ظروف غير مناسبة، أو المواد اللاصقة غير المناسبة لنوع اللوح تؤثر على النتائج. لكن نظام اللصق المزدوج المثبّت جانبياً يقلل مصدراً محدداً واحداً من الأخطاء: وهو الانزياح بين مرحلتي التغذية واللصق. ومع ذلك، يبقى التعامل السليم مع الألواح واختيار المادة اللاصقة المناسبة جزءاً أساسياً من الإنتاج الموثوق.
تطبيق لصق متسق في الإنتاج اليومي
الحفاظ على المادة اللاصقة ضمن الخط الالتصاقي المقصود يساعد في التحكم في استهلاكها ويقلل الحاجة إلى التعديلات المتكررة أثناء التشغيل. كما يساهم التموضع المتسق للمادة اللاصقة في الحفاظ على اتحاد متجانس عبر كامل الدفعة، سواء استُخدم في العملية لصق ساخن أو بارد. ويعتمد التكوين الأمثل على نوع مادة اللوح، وخصائص المادة اللاصقة، ومتطلبات الخط الالتصاقي لكل نوع صندوق.
ونصنع ماكينة طي ولصق الصناديق من قطعتين شبه الأوتوماتيكية في مصنعنا الخاص، مع تصميم نظام اللصق وفقاً لاحتياجات الإنتاج الفعلية للصناديق. وبفضل فهمنا لمادة اللوح التي تعالجونها، والنتائج الالتصاقية التي تتوقعونها، يمكننا مناقشة تكوين ماكينة مناسب تمامًا لعملكم.
 سيناريوهات التطبيق






