أصبح توظيف المشغلين المهرة والاحتفاظ بهم أحد أصعب جوانب إدارة مصنع الكرتون المضلع. تستمر تكاليف العمالة في الارتفاع، ومن الصعب تعويض العمال ذوي الخبرة بمجرد مغادرتهم، ويمكن لخط الإنتاج القائم على الحكم اليدوي أن يفقد الاتساق بمجرد حدوث تغيير في الموظفين. أصبح مدى اعتماد قطعة من المعدات على الأشخاص لتشغيلها بشكل جيد عاملاً لا يقل أهمية عن سرعتها المقدرة، ومن الجدير النظر عن كثب في أين يقع هذا الاعتماد بالضبط على خط اللصق والتدبيس النموذجي.
أين لا يزال العمل اليدوي يقود الخط
في العديد من خطوط اللصق والتدبيس، لا تزال عدة مراحل تعتمد على الأشخاص للحفاظ على سير العمل بسلاسة. غالبًا ما تحتاج الألواح إلى التحميل أو النقل يدويًا، خاصة عند نقطة النقل بين آلة لصق منفصلة وآلة تدبيس منفصلة، حيث يجب التقاط اللوح من خط ووضعه على آخر. يجب أن يكون هناك شخص ما لإدارة عملية التسليم هذه في كل مرة يعمل فيها الخط.
تعد إعدادات المعلمات مجالًا آخر يحمل فيه العمل اليدوي وزنًا كبيرًا. غالبًا ما يتم ضبط كمية الغراء، وزاوية الطي، ومسافة التدبيس بالعين وبالشعور، بناءً على خبرة المشغل بدلاً من إعداد ثابت وقابل للتكرار. يستغرق إتقان هذه التعديلات وقتًا للتعلم، ويؤدي الخطأ فيها، حتى لو كان طفيفًا، إلى ظهور كرتون غير متسق لاحقًا. كما أن وجود آلتين منفصلتين يعني عادةً الحاجة إلى شخصين للإشراف عليهما، نظرًا لأن المشكلة في خط واحد لا يتم اكتشافها تلقائيًا من قبل الشخص المتمركز في الآخر. عندما يحدث خطأ ما، فإن تتبعه غالبًا ما يعني فحص كل محطة يدويًا بدلاً من قراءته من نظام متصل واحد. حيثما لا يكون العد والتكديس آليًا، تضيف تلك المرحلة مجموعة أخرى من الأيدي إلى الخط أيضًا.
تتفاقم تكلفة الاعتماد على هذا القدر الكبير من المدخلات اليدوية بمرور الوقت. تستمر أجور المشغلين المهرة في الارتفاع في معظم الأسواق، وتدريب موظف جديد إلى درجة يمكنه فيها الحكم بشكل موثوق على تغطية الغراء أو محاذاة الطي يستغرق وقتًا حقيقيًا، وليس وردية واحدة. عندما يغادر شخص ما، تذهب معه قدرته على الحكم، وقد يتغير إنتاج الخط حتى يتم تدريب بديل على نفس المستوى. كما أن زيادة الخطوات اليدوية تعني المزيد من الفرص لفحص مفقود، أو تعديل في غير وقته، أو تلف اللوح، وذلك ببساطة لأن الأشخاص يتعبون أو يتشتت انتباههم خلال وردية طويلة. في المناطق التي يصعب فيها التوظيف أو يكون فيها معدل دوران الموظفين مرتفعًا، يصبح الخط الذي يعتمد بشكل كبير على العمل اليدوي أصعب في توفير الموظفين له وأصعب في الحفاظ على تشغيله بإنتاج يمكن التنبؤ به. من الناحية العملية، الخط الذي يحتوي على خطوات يدوية أكثر هو خط يعتمد فيه جزء أكبر من إنتاجه على من يعمل في ذلك اليوم، بدلاً من الاعتماد على المعدة نفسها.
أين يحل الأتمتة محل الخطوات اليدوية
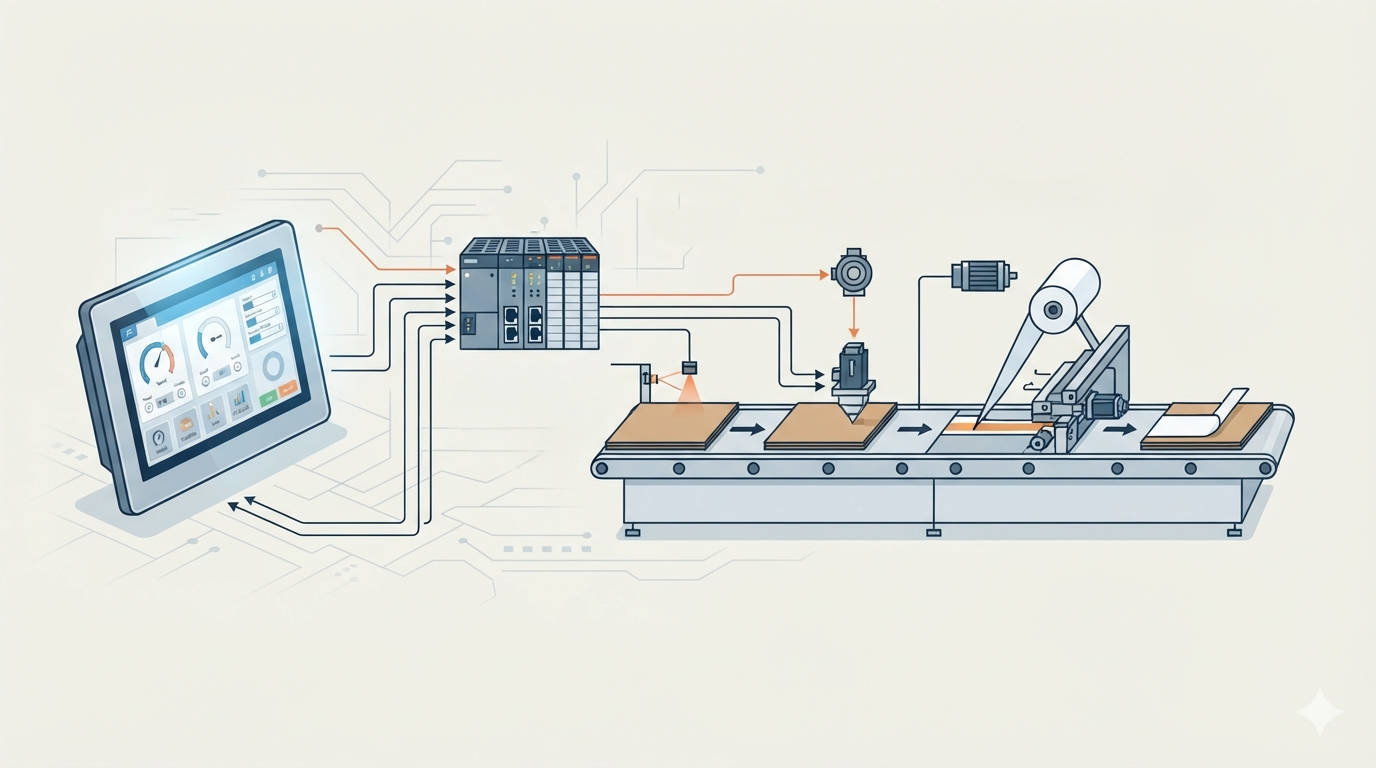
صممنا آلة الطي واللصق والتدبيس عالية السرعة أوتوماتيكية بالكامل لدينا حول تقليل نقاط الاعتماد هذه بالضبط، بدلاً من معالجة الأتمتة كإضافة إلى عملية يدوية فيما عدا ذلك. تعمل التغذية الأوتوماتيكية بالشفط الحزامي على إلغاء الحاجة إلى عامل مخصص لتحميل الألواح واحدًا تلو الآخر يدويًا، وهو غالبًا أحد الأدوار الأكثر تكرارًا وكثافة في العمالة على الخط التقليدي.
أوضح مثال على أهمية ذلك هو المعايرة. فبدلاً من الاعتماد على مشغل للتحقق من المحاذاة بالعين وإيقاف الخط لإجراء التصحيحات، تعمل المعايرة الأوتوماتيكية بشكل مستمر أثناء تحرك اللوح خلال التغذية والطي واللصق أو التدبيس. هذا التغيير الوحيد يزيل جزءًا كبيرًا من أحكام الخبرة التي كان على المشغلين المتمرسين القيام بها بشكل متكرر خلال الوردية، ويتم ذلك دون الاعتماد على مدى انتباه أو خبرة الشخص الذي يراقب الخط في تلك اللحظة.
نظرًا لأن وضعي اللصق والتدبيس يعملان على نفس الخط، فإن التبديل بين نوعي الكرتون لا يتطلب إعادة تعيين الموظفين إلى آلة مختلفة أو إعادة تدريب أي شخص على لوحة تحكم منفصلة. يمكن لنفس المشغلين الذين يديرون الخط في وضع اللصق، بسرعات ميكانيكية تصل إلى حوالي 180 مترًا في الدقيقة، تشغيله أيضًا في وضع التدبيس، حيث يبلغ متوسط سرعة التدبيس حوالي 80 مترًا في الدقيقة مع مسافة تدبيس قابلة للتعديل بين 30 و 120 ملم. يغطي فريق واحد كلا وضعي الإنتاج بدلاً من الحاجة إلى فرق منفصلة مدربة على معدات منفصلة. يتولى العد والتكديس الأوتوماتيكي في نهاية الخط التعامل مع الكرتون النهائي مباشرة، بحيث لم تعد تلك المرحلة بحاجة إلى عامل مخصص لنقل المخرجات يدويًا أيضًا.
| جانب الإنتاج | الخط اليدوي التقليدي | آلة الطي واللصق والتدبيس الأوتوماتيكية بالكامل |
|---|---|---|
| تغذية الألواح | تحميل الألواح ومعالجتها يدويًا | تغذية أوتوماتيكية بالشفط الحزامي |
| المعايرة | الفحص والتعديل اليدوي | معايرة أوتوماتيكية مستمرة |
| اللصق والتدبيس | الآلات المنفصلة قد تتطلب مشغلين منفصلين | اللصق والتدبيس مدمجان في خط واحد |
| متطلبات العمالة | مشغلون أكثر لمراحل مختلفة | مشغلون أقل مطلوبون لخط الإنتاج |
| تعديل المعلمات | يعتمد أكثر على خبرة المشغل | إعدادات آلية ومنسقة للآلة |
| الكرتون النهائي | العد والتكديس اليدوي | العد والتكديس الأوتوماتيكي |
| اتساق الإنتاج | يتأثر أكثر بالتعب واختلافات المشغلين | سير عمل آلي أكثر اتساقًا |
| سرعة الإنتاج | تعتمد على المعدات والمعالجة اليدوية | تصل إلى 180 م/دقيقة في وضع اللصق؛ حوالي 80 م/دقيقة في وضع التدبيس |
ما الذي تغيره الخطوات اليدوية الأقل بالفعل
التأثير الأكثر فورية هو الحاجة إلى طاقم عمل أصغر لتشغيل نفس المخرجات. لم يعد على المصنع الاستمرار في توظيف وتدريب مشغلين إضافيين فقط للحفاظ على القدرة الإنتاجية الحالية ثابتة، وهو أمر مهم في الأسواق التي يصعب فيها العثور على عمالة ماهرة والاحتفاظ بها حقًا.
تتولى الأتمتة أيضًا الكثير من العمل الذي كان يعتمد على حكم المشغل. تعمل المعايرة المستمرة، والتغذية المتسقة، واللصق أو التدبيس المنسق على تقليل تقلبات الجودة الناتجة عن دوران الموظفين، أو التعب، أو عدم الاتساق البسيط بين تقنية مشغل وآخر. يميل الخط الذي يعتمد بشكل أقل على الحكم الفردي إلى الحفاظ على مخرجاته بشكل أكثر ثباتًا من وردية إلى أخرى، بغض النظر عن المناوب.
في بيئة ترتفع فيها الأجور ولا يكون توظيف عمال موثوقين مضمونًا، يصبح مدى أتمتة الخط عاملاً مباشرًا في مدى استقرار إنتاج المصنع. إضافة المزيد من العمال هي إحدى طرق محاولة مواكبة الطلب، لكنها ليست الأداة الوحيدة المتاحة، وغالبًا ما تكون الأقل قابلية للتنبؤ. يقدم الخط الأكثر أتمتة طريقة للحفاظ على القدرة الإنتاجية ثابتة لا تعتمد على تعاون سوق العمل المحلي. لا يأتي أي من هذا على حساب السرعة أيضًا، نظرًا لأن نفس التسلسل الآلي الذي يقلل العمل اليدوي هو أيضًا ما يسمح للخط بالعمل بسرعاته الميكانيكية المقدرة في كل من وضعي اللصق والتدبيس.
مُصمم لجعل الأشخاص أقل كمتغير
نبني آلة الطي واللصق والتدبيس عالية السرعة أوتوماتيكية بالكامل لدينا على فكرة أن تقليل الاعتماد على العمل اليدوي لا يتعلق باستبدال الأشخاص، بل يتعلق بتقليل تعرض إنتاج المصنع لتغييرات الموظفين التي لا يمكنه التحكم فيها دائمًا. تعتبر المعايرة الأوتوماتيكية المستمرة، والتغذية الآلية، والخط المشترك لكل من وضعي اللصق والتدبيس هي الأجزاء من التصميم التي تحمل أكبر وزن في هذا الجهد.
إذا كانت ضغوط التوظيف تشكل بالفعل كيفية تخطيط مصنعك للقدرة الإنتاجية، فمن الجدير مراجعة أي مراحل من خطك الحالي لا تزال تعتمد على الحكم اليدوي وأين يمكن تصميم هذا الاعتماد بدلاً من ذلك. يسعدنا مناقشة كيفية تعامل معداتنا مع هذا الانتقال، أو ترتيب عرض توضيحي للخط أثناء التشغيل.
 الموسوعة التقنية