


تعتبر قوة الالتصاق أحد العوامل الأكثر حسماً في إنتاج الصناديق الكرتونية المضلعة. يمكن لآلة الطي واللزق أن تعمل بسرعة عالية ومع ذلك تنتج صناديق تفشل عند خط التماس إذا لم يكن نظام اللصق الأساسي مصمماً لمواكبة ذلك. ومع استمرار توسع أوزان الألواح والطلاءات وتنوع الطلبات عبر صناعة التغليف، يولي المصنعون اهتمامًا متزايدًا لكيفية تطبيق أجهزتهم للغراء، وليس فقط لسرعة الطي واللزق.
أين تتخلف طرق اللصق التقليدية
تتقاسم معظم ماكينات الطي واللزق المبنية حول نظام غراء بارد واحد مجموعة مألوفة من القيود. يحتاج الغراء البارد إلى وقت ليجف، ويضع وقت التثبيت هذا سقفًا عمليًا لمدى سرعة تشغيل الخط دون المخاطرة بروابط ضعيفة أو غير كاملة. تضيف ظروف الورشة متغيرًا آخر: في البيئات الرطبة أو خلال الأشهر الباردة، يمكن أن يجف الغراء البارد بشكل غير متساوٍ، وتصبح قوة الالتصاق أكثر صعوبة في التنبؤ من دورة تشغيل إلى أخرى. تزيد الألواح الكرتونية الثقيلة والأسطح المصفحة أو المطلية من المشكلة، حيث أن الغراء البارد وحده غالبًا ما يكافح لتحقيق تلامس كامل ومتساوٍ عبر هذه المواد الأقل مسامية.
تقدم آلية التطبيق نفسها مخاطر إضافية. يميل تطبيق الغراء الأساسي القائم على الفرشاة أو العجلة إلى توزيع المادة اللاصقة بشكل غير متساوٍ، خاصة مع تآكل المكونات مع الاستخدام المستمر. عجلة الغراء التي فقدت دقتها الأصلية بعد أشهر من التشغيل ستترك فجوات في بعض المناطق وتراكمًا زائدًا في مناطق أخرى، ولا تؤدي أي من النتيجتين إلى جودة التصاق جيدة أو نظافة في المراحل اللاحقة. العديد من هذه الهياكل الأبسط مبنية أيضًا حول نوع واحد من الغراء، مما يترك مساحة صغيرة للتعديل عندما تتطلب طلبية ركيزة مختلفة أو وقت تسليم أسرع.
ترتبط دقة اللصق وتحديد موضع الألواح ارتباطًا وثيقًا أكثر مما قد يبدو للوهلة الأولى. عندما لا تكون مجموعات عجلات الغراء على الآلة متطابقة أو متزامنة بشكل صحيح، يمكن أن تخرج الصناديق من الخط منحرفة أو غير محاذية، خاصة مع زيادة سرعة الإنتاج. يميل هذا النوع من أخطاء تحديد الموضع الثانوية إلى الظهور تدريجيًا، كزحف بطيء في معدل الهالك بدلاً من فشل واضح واحد، مما يجعله أكثر صعوبة في الاكتشاف وأكثر تكلفة للإصلاح بمجرد أن يصبح مشكلة متكررة على الخط.
ما الذي تغير في تكنولوجيا اللصق
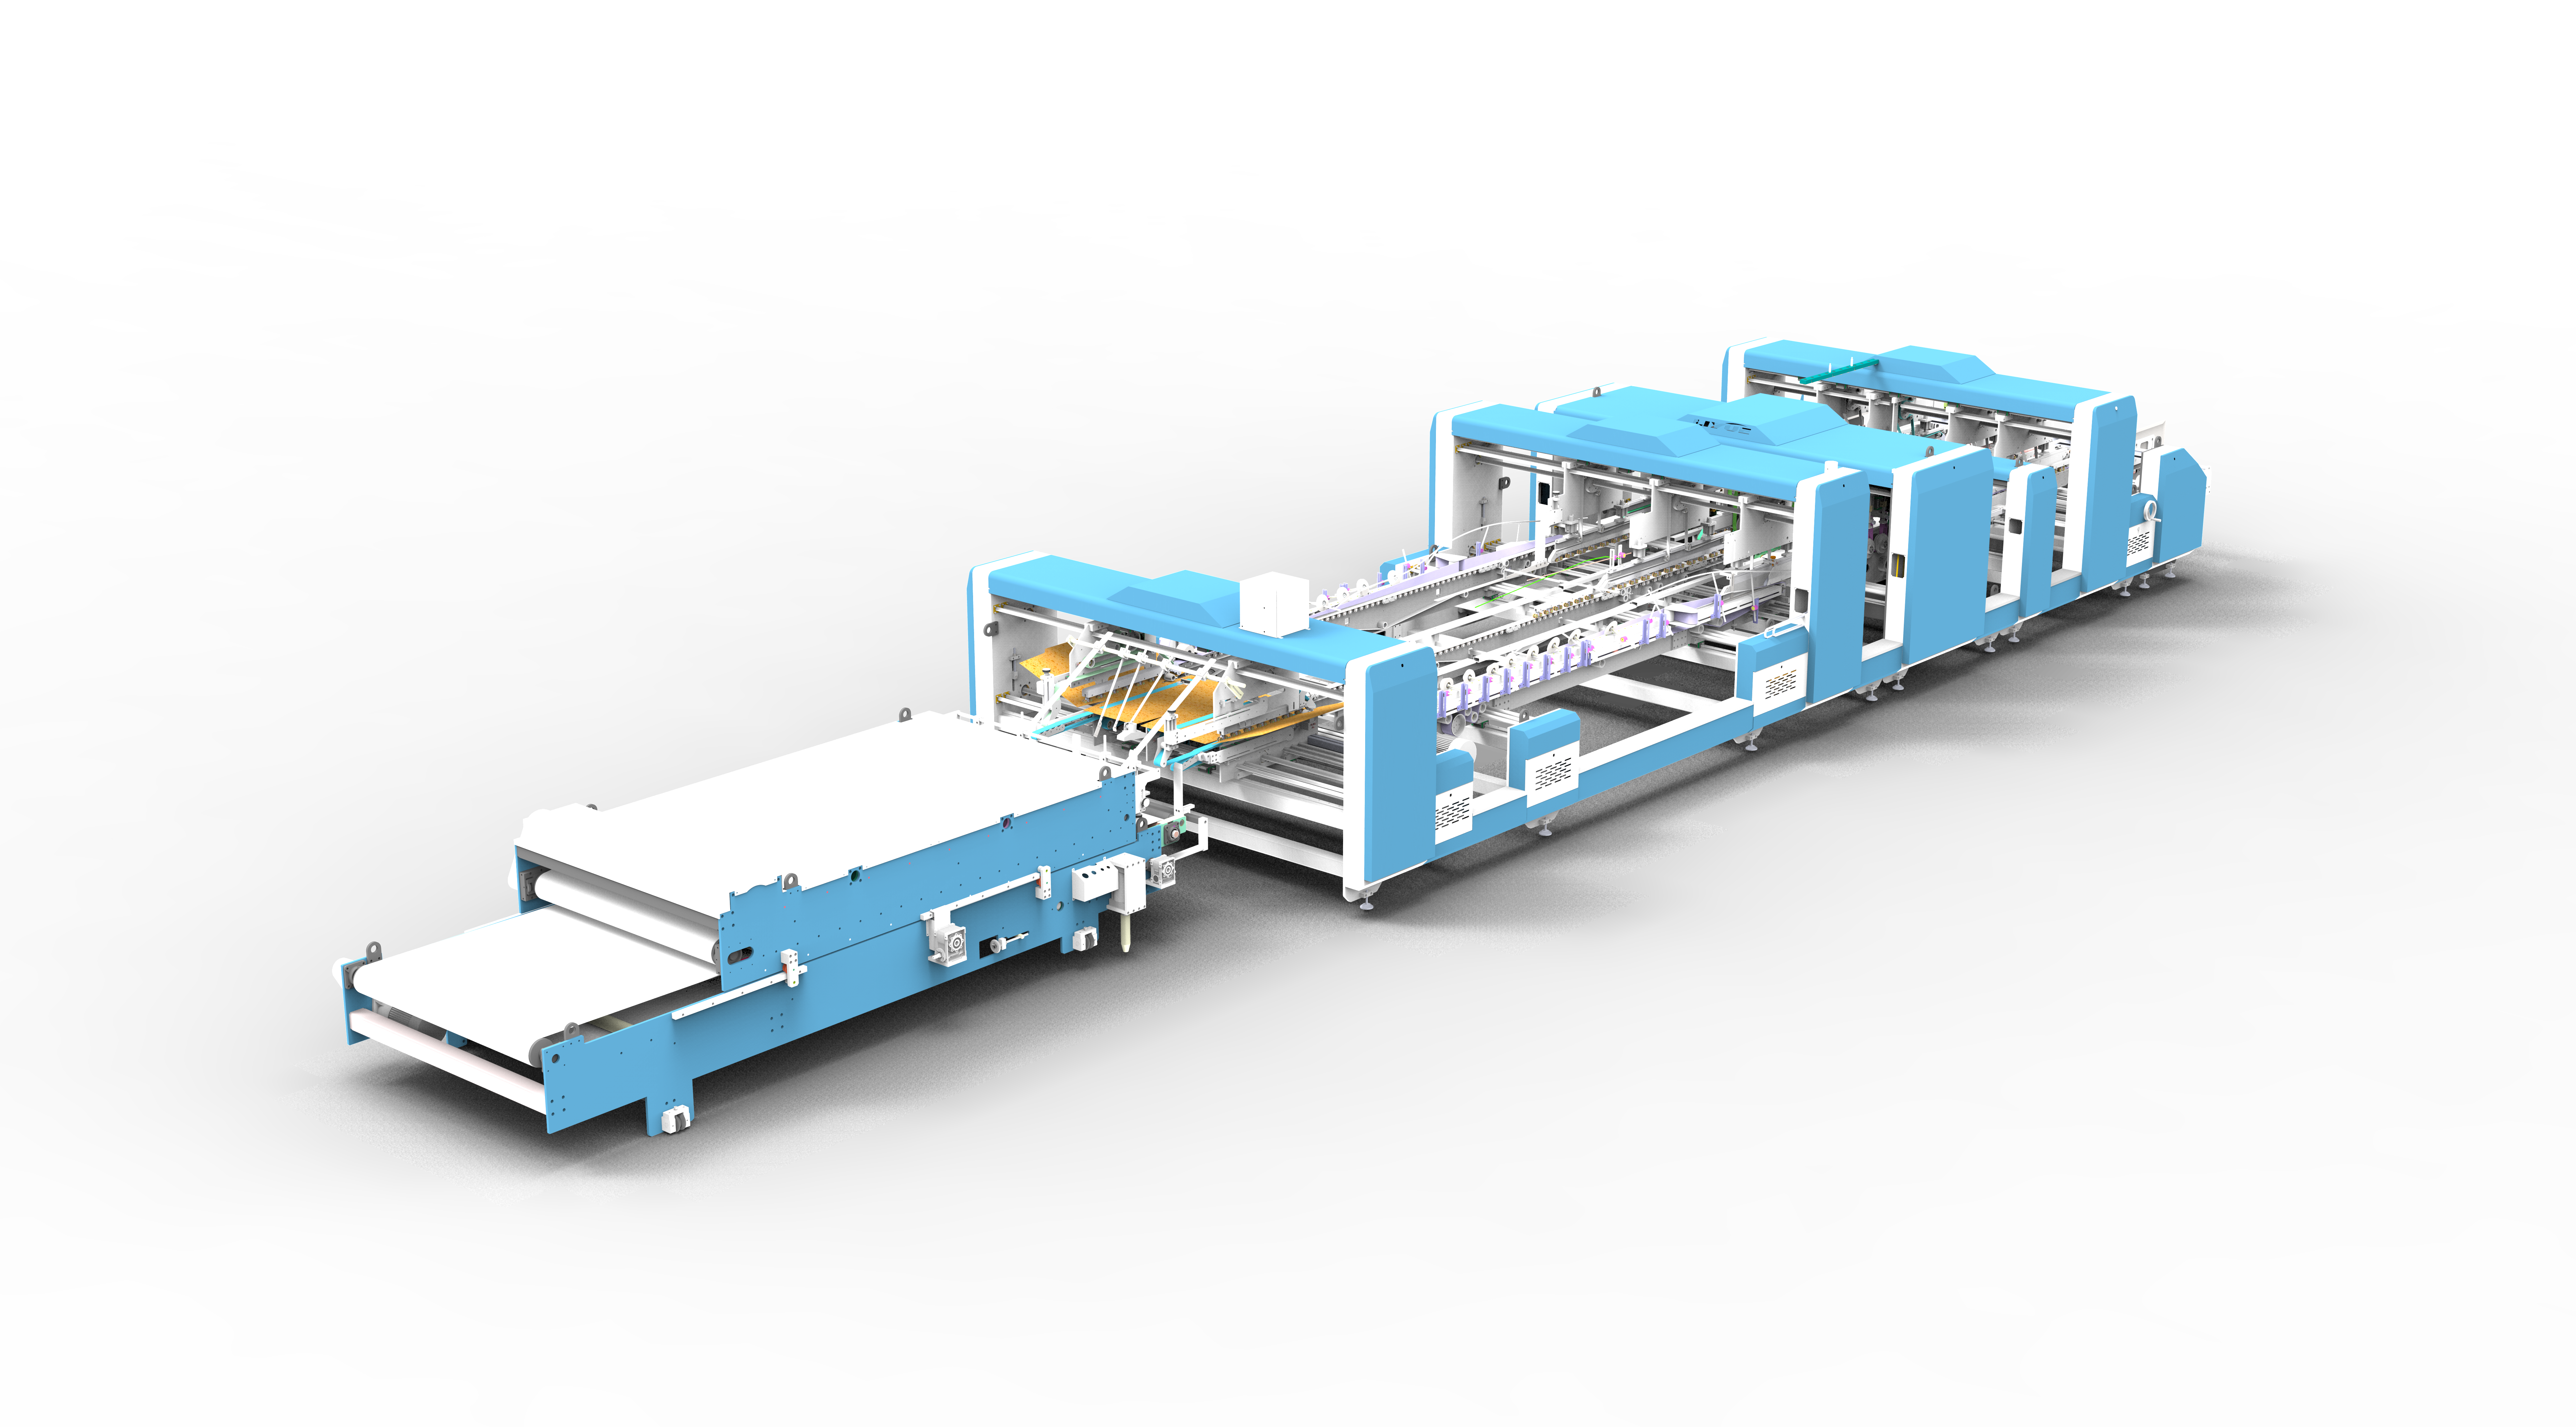
يعالج هيكل اللصق بالأسطوانة الميكانيكية الكثير من هذا الأمر من المصدر. بدلاً من الاعتماد على نقطة تلامس واحدة أو تمريرة فرشاة، تقوم الأسطوانة بتطبيق المادة اللاصقة من خلال تلامس دوار مستمر مع سطح اللوح، مما ينتج طبقة غراء أكثر اتساقًا ويقلل الفجوات والتراكمات التي تأتي مع طرق التطبيق الأقل اتساقًا. يميل هذا الهيكل أيضًا إلى الحفاظ على دقته لفترة أطول تحت التشغيل المستمر، حيث أن الحركة الدوارة توزع التآكل بشكل متساوٍ أكثر من الفرشاة الثابتة أو حافة العجلة الضيقة.
إقران آلية الأسطوانة هذه مع إمكانية الغمس في كل من الغراء الساخن والبارد يمنح المصنعين مرونة أكبر لمطابقة المادة اللاصقة مع المهمة بدلاً من تكييف المهمة مع المادة اللاصقة. يجف الغراء المصهور الساخن بسرعة، مما يدعم الدورات التشغيلية السريعة والمستمرة حيث يكون وقت التثبيت محدودًا ووقت التسليم مهمًا. يظل الغراء البارد خيارًا مناسبًا لركائز معينة أو متطلبات إنتاج محددة حيث تكون خصائصه هي الأنسب. يعني وجود كلا الخيارين مدمجين في نفس قسم اللصق أن فرق الإنتاج يمكنها تعديل نهجها طلبًا تلو الآخر، دون الحاجة إلى إعادة تكوين الآلة أو إحضار معدات منفصلة لأنواع مختلفة من الغراء.
تتطلب بعض الطلبات أكثر مما يمكن أن توفره تمريرة الأسطوانة الكاملة للسطح، خاصة الصناديق ذات الأشكال الهندسية المعقدة أو الألواح المتخصصة حيث يكون وضع المادة اللاصقة الدقيق والموضعي أكثر أهمية من التغطية الواسعة. يسد نظام رش الغراء الاختياري هذه الفجوة، حيث يطبق الغراء حيثما يكون مطلوبًا فعليًا ويقلل الهدر في المهام التي قد تستخدم فيها تمريرة الأسطوانة الكاملة مواد أكثر مما يتطلبه التصميم.
تتم معالجة مشكلة تحديد الموضع الثانوية مباشرة من خلال تكوين مجموعات عجلات الغراء نفسها. هيكلة قسم اللصق حول مجموعتي عجلات غراء، كلاهما مهيأ للتطبيق البارد، يمنح الآلة أساسًا أكثر استقرارًا للحفاظ على محاذاة الألواح أثناء تحركها بسرعة الإنتاج. بدلاً من الاعتماد على نقطة تطبيق واحدة لإدارة كل من دقة اللصق وتحديد الموضع، يوزع التكوين الثنائي للمجموعات هذه المسؤولية، وهو جزء مهم من سبب بقاء الصناديق محاذية خلال دورات الإنتاج الأسرع.
كيف تعمل هذه العناصر معًا عمليًا
لا يحل أي من هذه المكونات المشكلة بأكملها بمفرده — فالمكاسب تأتي من كيفية تكاملها. تم تصميم قسم اللصق في آلة الطي واللزق المبني حول تطبيق الأسطوانة الميكانيكية، وإمكانية الغمس في الساخن والبارد، ونظام رش الغراء الاختياري، ومجموعتي عجلات الغراء البارد، لمواجهة تحديات اللصق من عدة زوايا في وقت واحد: تغطية متساوية للمادة اللاصقة من هيكل الأسطوانة، ومرونة لتبديل أنواع الغراء بناءً على الطلب، وتطبيق موجه حيث لا تكون تمريرة الأسطوانة الكاملة مناسبة، ومحاذاة أكثر موثوقية للألواح من تكوين مجموعة العجلات المزدوجة.
بالنسبة للمصنعين الذين يقومون بتقييم المعدات، تظهر القيمة العملية لهذا النوع من أقسام اللصق المتكاملة بعدة طرق ملموسة في أرضية الإنتاج. يصبح اتساق الالتصاق أقل اعتمادًا على درجة حرارة الورشة ورطوبتها، حيث أن الآلة ليست محدودة بنوع واحد من الغراء يعمل بشكل غير متساوٍ خارج نطاق ضيق من الظروف. تتحسن مرونة الركيزة، حيث يمكن معالجة الألواح الأثقل أو المطلية التي تشكل تحديًا للغراء البارد وحده باستخدام تطبيق الغراء المصهور الساخن بدلاً من ذلك. وتصبح مشكلات المحاذاة التي غالبًا ما تعود إلى مجموعات عجلات الغراء غير المتطابقة أقل عرضة للتطور إلى مشكلة هالك متكررة، لأن هيكل المجموعة المزدوجة مصمم لإدارة دقة تحديد الموضع كجزء من عملية اللصق وليس كفكرة لاحقة.
نهجنا في تصميم قسم اللصق
هذا هو التفكير وراء قسم اللصق في ماكينات الطي واللزق لدينا: تطبيق أسطوانة ميكانيكي لتغطية متساوية، وإمكانية غمس مزدوجة للساخن والبارد حتى لا تكون فرق الإنتاج محصورة في نوع واحد من الغراء، ونظام رش غراء اختياري للطلبات التي تتطلب تطبيقًا أكثر دقة، ومجموعتي عجلات غراء بارد مهيأتين لدعم تحديد الموضع الثانوي الدقيق بسرعة الإنتاج. كمصنعين نعمل مباشرة مع منتجي الصناديق الكرتونية المضلعة عبر مجموعة من الركائز وأحجام الطلبات، قمنا ببناء هذا التكوين حول تحديات اللصق التي تظهر فعليًا على أرضية الإنتاج، وليس فقط تلك التي يسهل حلها على الورق.
إذا كنت تدرس كيفية تقليل وقت التوقف المرتبط باللصق، أو تحسين الاتساق عبر أنواع الألواح المختلفة، أو فهم أفضل لكيفية هندسة قسم اللصق في ماكينة الطي واللزق، فإن فريقنا الفني متاح لشرح المواصفات بالتفصيل أو ترتيب عرض توضيحي للمعدات أثناء التشغيل. اتصل بنا لمناقشة التكوين الذي يناسب خط الإنتاج الخاص بك والركائز التي تعمل معها أكثر من غيرها.
 المنتجات



