


غالبًا ما يدير مصنعو الكرتون المضلع عمليتي اللصق والتدبيس كمرحلتين منفصلتين، كل منهما تُدار بآلة خاصة بها. يتم طي الورقة ولصقها على خط واحد، ثم يتم نقلها فعليًا إلى آلة ثانية للتدبيس قبل أن يتم عدها وتكديسها وشحنها. شكلت هذه العملية المنقسمة إنتاج الكرتون المضلع لسنوات، لكنها تُدخل أيضًا عددًا من أوجه عدم الكفاءة التي يمكن تجنبها والتي تظهر على أرضية الإنتاج يوميًا.
أين يخفق نهج الآلتين
عندما تحدث عمليتا اللصق والتدبيس على آلات منفصلة، يجب أن تترك الورقة عملية وتدخل في أخرى. نقطة النقل تلك هي حيث تتراكم معظم الاحتكاكات. يحتاج المشغلون إلى نقل المنتجات نصف النهائية فعليًا، مما يضيف وقتًا للمناولة ويخلق فرصًا لتلف الصناديق أو اختلال محاذاتها أو وضعها بترتيب خاطئ قبل بدء المرحلة التالية.
هناك أيضًا مشكلة في المعايرة. يتم إعداد آلة اللصق وآلة التدبيس بشكل مستقل، لكل منهما مشغلها الخاص، وإعداداتها الخاصة، وتفاوتاتها الخاصة. حتى الاختلافات الصغيرة في كيفية معايرة كل آلة يمكن أن تؤدي إلى صناديق تختلف قليلاً من دفعة إلى أخرى، مما يصبح مشكلة حقيقية للمشترين الذين يحتاجون إلى أبعاد صندوق متسقة عبر الطلبات الكبيرة.
يؤدي عدم تطابق السرعة إلى تفاقم المشكلة. نادرًا ما تعمل خطوط اللصق وخطوط التدبيس بنفس السرعة، لذلك ينتهي الأمر بآلة واحدة في انتظار الأخرى، أو تتراكم الأعمال قيد التنفيذ بينهما. على مدار وردية كاملة، يتراكم هذا الاختناق ليؤدي إلى خسارة في الإنتاج يصعب تعويضها.
أخيرًا، تشغيل آلتين يعني تشغيل مساحتين أرضيتين. غالبًا ما تكون مصانع الكرتون المضلع ضيقة في المساحة الأرضية، ويضيف خط التدبيس المنفصل طولًا إلى التخطيط الذي لا تستطيع العديد من المصانع استيعابه بسهولة. بالنسبة للمصنعين الذين يطلب عملاؤهم صناديق تتطلب كلاً من اللحامات الملصقة والتعزيز المدبس، يصبح هذا الإعداد ذو الآلتين مصدرًا يوميًا للتكلفة الإضافية والتنسيق.
هناك أيضًا تكلفة توظيف مرتبطة بهذا الترتيب. تتطلب آلتان عمومًا مشغلين مدربين، كل منهما على دراية بلوحة تحكم مختلفة، ومجموعة مختلفة من نقاط الضبط، وروتين صيانة مختلف. عندما يكون أحد المشغلين غائبًا أو تحتاج إحدى الآلات إلى الصيانة، تظل المرحلة الأخرى من الإنتاج في انتظار، لأن الخطين غير مصممين لتغطية بعضهما البعض. يتضاعف وقت التدريب، وتتضاعف مخزونات قطع الغيار، واستكشاف مشكلة الجودة غالبًا ما يعني فحص آلتين منفصلتين لمعرفة أي منهما أدخلت المشكلة.
تصميم خط واحد يقوم بالاثنين معًا
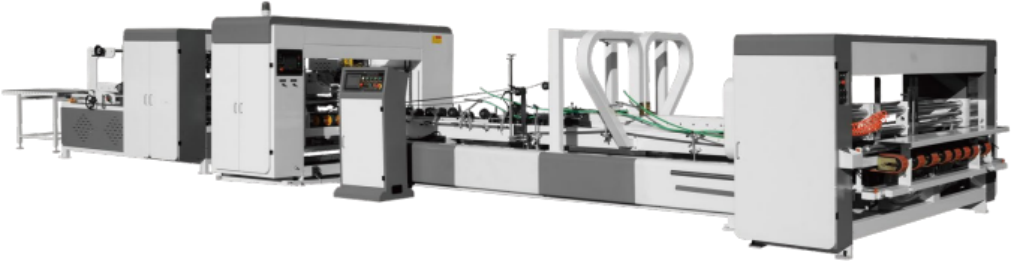
لقد تناولنا هذا الأمر بشكل مختلف. بدلاً من معاملة اللصق والتدبيس كخطوتين تصنيع منفصلتين، قمنا ببناء آلة واحدة تحمل الورقة من خلال التغذية الأوتوماتيكية بالشفط الحزامي، واللصق الأوتوماتيكي، والطي الأوتوماتيكي، والمعايرة الأوتوماتيكية، واللصق أو التدبيس الأوتوماتيكي، كل ذلك على خط واحد متواصل. يتم تغذية الورقة مرة واحدة، ولا تغادر الخط حتى يكتمل الصندوق ويكون جاهزًا للعد والتكديس.
جوهر هذا التصميم هو آلة يمكنها التبديل بين وضعي عمل دون تغيير المعدات. في وضع اللصق، يعمل الخط بسرعات تصل إلى حوالي 170 مترًا في الدقيقة ويتعامل مع أحجام الكرتون من حوالي 1# إلى 12#، مما يمنحه نطاقًا كافيًا لخدمة مزيج واسع من طلبات الصناديق. في وضع التدبيس، يعمل نفس الخط بمتوسط سرعة تدبيس تبلغ حوالي 80 مترًا في الدقيقة، مع مسافة تدبيس قابلة للتعديل بين 30 و 120 ملم بحيث يمكن مطابقتها لمواصفات الصندوق المختلفة بدلاً من تثبيتها على إعداد واحد. تعمل تغذية المسامير بسرعة تصل إلى 800 مسمار في الدقيقة، مما يحافظ على تناسق جانب التدبيس من العملية مع وتيرة باقي الخط.
نظرًا لأن كلا العمليتين تشتركان في نفس مراحل التغذية والطي والمعايرة، فإن الآلة لا تحتاج إلى إعادة معايرتها مرتين لصندوق واحد. يتم تشغيل المعايرة الأوتوماتيكية كجزء من التسلسل، مما يساعد في الحفاظ على تناسق الأبعاد من أول صندوق في الدفعة إلى آخرها، بدلاً من الاعتماد على آلتين مضبوطتين بشكل مستقل للتوافق مع بعضهما البعض.
جانب اللصق من الآلة مصمم للتعامل مع أحجام كرتون تصل إلى حوالي 1200 × 2600 ملم وتنخفض إلى حوالي 170 × 420 ملم، بينما يمكن أن يصل سمك اللوح في بناء C زائد D زائد C إلى 850 ملم وبناء A زائد B زائد D زائد E المشترك إلى حوالي 2600 ملم، بسرعة ميكانيكية تصل إلى 180 مترًا في الدقيقة. على جانب التدبيس، تعمل الآلة مع أحجام صناديق من حوالي 300 × 800 ملم حتى 2600 ملم، وعرض غطاء متأرجح من حوالي 100 إلى 300 ملم، وعرض لسان تدبيس أقصى مناسب لنمط التعزيز الذي يحدده العميل. امتلاك هذا النطاق المدمج في خط واحد يعني أن نفس المعدات يمكنها التنقل بين الكرتون الأصغر بالتجزئة وصناديق الشحن الأكبر دون الحاجة إلى آلة ثانية مضبوطة لفئة حجم مختلفة.
ماذا يعني هذا على أرضية الإنتاج
أكثر فائدة مباشرة هي أن الصناديق التي تتطلب كلاً من اللحام الملصق والتعزيز المدبس لم تعد بحاجة إلى التنقل بين قطعتين من المعدات. هذا التغيير الوحيد يزيل خطوة مناولة، ويقلل من فرصة اختلال المحاذاة أثناء النقل، ويقصر الوقت الإجمالي بين تغذية الألواح الخام وامتلاك الصناديق النهائية الجاهزة للتكديس.
المساحة الأرضية هي مكسب عملي آخر. بمساحة أرضية تبلغ حوالي 14000 × 4000 × 2000 ملم، تحتل الآلة خطًا واحدًا بدلاً من الطول المشترك لآلتين منفصلتين بالإضافة إلى المساحة اللازمة لنقل المواد بينهما. بالنسبة للمصانع حيث مساحة التخطيط محدودة، فإن دمج اللصق والتدبيس في خط واحد يمكن أن يحرر مساحة كانت ستخصص لآلة ثانية ومنطقة المخزن المؤقت المحيطة بها.
نظرًا لأن نفس الخط يتعامل مع كلا الوضعين، لا يحتاج المشغل إلى إدارة مجموعتين من الإعدادات، أو جدولين للصيانة، أو نقطتي فشل. الميزات الاختيارية مثل ملحق طي الرفرف أو العد والتكديس الأوتوماتيكي للمنتج النهائي تتكامل في نفس سير العمل، بحيث ينتقل الصندوق من اللوح الخام إلى المخرجات المعبأة على طول تسلسل منسق واحد بدلاً من المرور عبر مراحل منفصلة ومتصلة بشكل فضفاض.
بالنسبة لصانعي الصناديق الذين يتلقون طلبات تخلط بين الكرتون الملصق والمدبس، أو طلبات فردية تحتاج إلى كلتا الميزتين على نفس الصندوق، فإن هذا النوع من الإعداد يبسط أيضًا الجدولة. بدلاً من تخطيط السعة عبر آلتين بسرعات مختلفة واختناقات مختلفة، يعمل الإنتاج ضد خط واحد بإنتاجية معروفة لكل وضع.
تصبح مراقبة الجودة أيضًا أكثر وضوحًا عندما يكون هناك خط واحد فقط للمراقبة. إذا أظهر صندوق نهائي مشكلة في اللحام الملصق أو التدبيس، فإن المشغل يتحقق من تسلسل واحد بدلاً من تتبع الصندوق مرة أخرى عبر آلتين منفصلتين لتحديد أين حدث الانحراف. تميل حلقة التغذية الراجعة الأقصر هذه إلى جعل التعديلات أسرع والحفاظ على دورة الإنتاج أقرب إلى المواصفات من البداية إلى النهاية.
مبني على خبرة تصنيعية، وليس فقط على المواصفات
نحن نصمم ونبني معدات تشكيل الكرتون المضلع مع وضع حقائق الحياة اليومية لمصانع الإنتاج في الاعتبار، وليس فقط الأرقام الموجودة على ورقة المواصفات. جاء دمج اللصق والتدبيس في خط أوتوماتيكي واحد من مراقبة مقدار الوقت والمساحة الأرضية التي تستهلكها عملية التسليم بين الآلات المنفصلة، وبناء خط يزيل عملية التسليم هذه بدلاً من العمل حولها.
كل جزء من التسلسل، من التغذية بالشفط الحزامي مرورًا بالطي واللصق والمعايرة والتدبيس، مصمم ليعمل كعملية واحدة منسقة بدلاً من سلسلة من المراحل المستقلة. هذا ما يسمح للآلة بالحفاظ على أبعاد صندوق متسقة عبر دورة إنتاج كاملة، سواء كانت تعمل في وضع اللصق أو وضع التدبيس.
إذا كان خط الإنتاج الخاص بك يقسم حاليًا اللصق والتدبيس عبر آلات منفصلة، فمن الجدير النظر في ما يمكن أن يفعله خط واحد معاير لمساحتك الأرضية، ووقت التحويل الخاص بك، واتساق صناديقك النهائية. نحن نبني هذه المعدات للتعامل مع هذا المزيج مباشرة، ويسعدنا أن نطلعك على كيفية تناسبها مع إعداد الإنتاج الحالي الخاص بك.
 المنتجات



