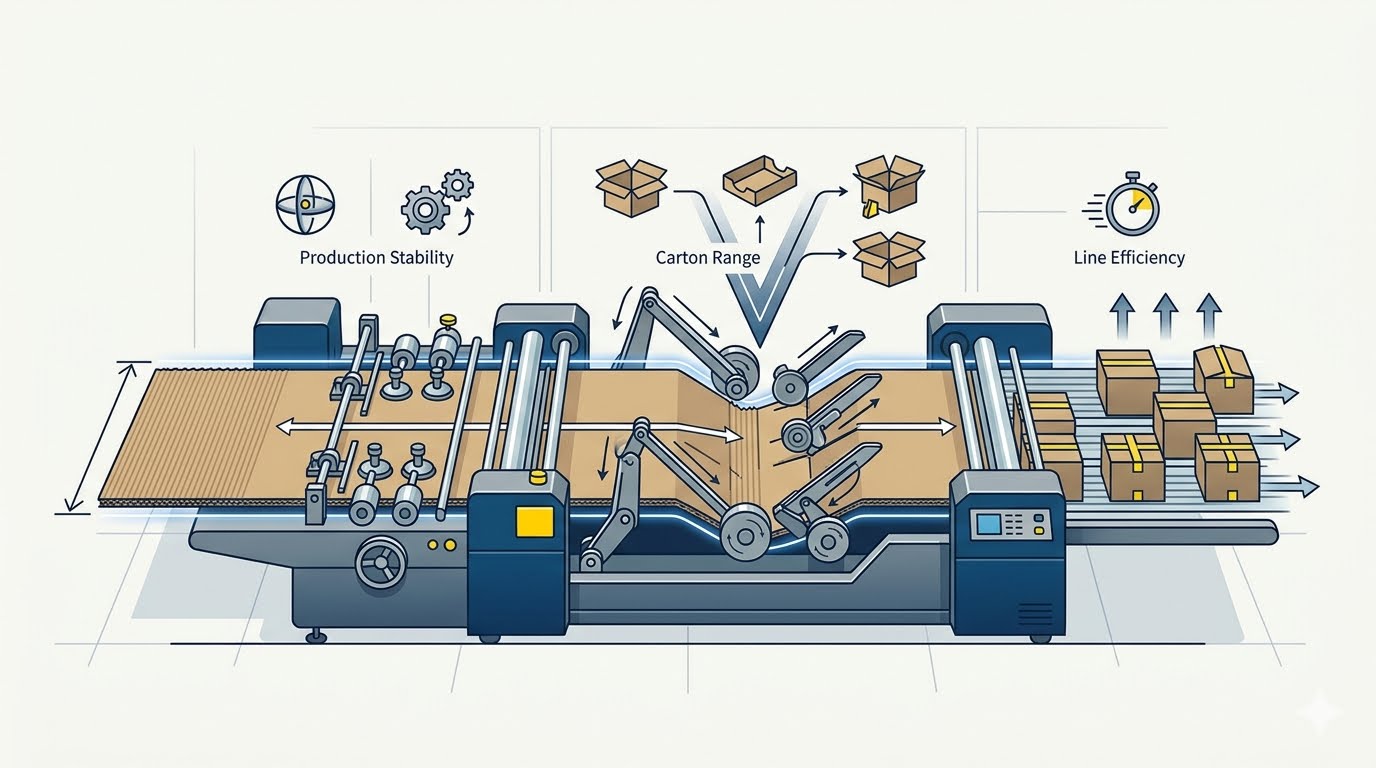
يكتسب الصندوق أبعاده النهائية في قسم الوصل. فتصل اللوحة المطبوعة والمقطوعة إلى هذا القسم وقد تم بالفعل قصّ ألواحها وفق الأبعاد المطلوبة، لكن الموضع الذي تلتقي فيه لسان اللصق باللوحة المقابلة هو الذي يقرّر الطول النهائي والعرض والتربيع الدقيق للصندوق. وبمجرد ضغط المفصل، لا يمكن تغيير هذا الموضع بعد ذلك. وفي ماكينتنا شبه الأوتوماتيكية لطي ولصق الصناديق من قطعتين، صُمِّم قسم الوصل حول صفائح توجيه خاضعة للتحكم الدقيق، وأحزمة نقل مُحرَّكة بمحركات مؤازرة، ونظام تحديد الموضع الضوئي الإلكتروني، بحيث يحافظ هذا الإجراء الأخير على الأبعاد التي قُصّت اللوحة وفقها بدقة.
كيف تتحول انحرافات الوصل الطفيفة إلى أخطاء أبعادية
العلاقة بين عملية الوصل وحجم الصندوق علاقة هندسية بحتة. فعندما يهبط لسان اللصق قليلًا بعيدًا جدًّا في اتجاهٍ ما، فإن الألواح التي يربطها تُسحب خارج علاقتها المقصودة، فينتج صندوقٌ أطول أو أقصر من المواصفات المحددة. أما إذا هبط لسان اللصق بدقة عند أحد الطرفين لكنه انزلق عند الطرف الآخر، فإن الصندوق يلتف، وتختلف طولا قطريه، ولا يقف الصندوق بعد ذلك بشكل مربع على سطح مستوٍ. وإن انحرافًا لا يتجاوز بضعة مليمترات قد يكون كافيًا لإحداث مشكلة، لأن صناديق الكرتون المموج غالبًا ما تُعبَّأ مع مراعاة فراغات دقيقة جدًّا.
ويزيد عددٌ من الخصائص في المعدات التقليدية من احتمال حدوث هذه الانحرافات. فصفائح التوجيه التي تُضبط يدويًّا تستغرق وقتًا لتثبيتها، ويتأثر موضعها النهائي بشكل كبير بحكم المشغل البشري. وبعد كل تغيير في أمر التصنيع، قد يحتاج المشغل إلى عدة أوراق تجريبية لاكتشاف الإعداد الصحيح، وقد يتغير هذا الإعداد مجددًا أثناء التشغيل الطويل. كما أن عدم تساوي الضغط أثناء عملية الضغط يُعد مصدرًا آخر للأخطاء: فإذا دُفعت اللوحة بشكل غير منتظم أثناء إغلاق المفصل، فقد تنزلق الألواح أو ترتد قليلًا قبل أن تثبت المادة اللاصقة.
والصعوبة تكمن في أن هذه الأخطاء غالبًا ما تبقى مخفية حتى يتم استخدام الصندوق فعليًّا. فصندوق ذو أبعاد غير صحيحة يبدو مقبول الشكل على المنصّة، وتظهر المشكلة فقط عند مواجهته لخط التعبئة أو المنتج أو التراكم. وعندها يكون الصندوق قد أصبح سلعة نهائية، والخيارات الوحيدة المتبقية هي إعادة التصنيع أو الرفض.
لماذا يهم ثبات حجم الصندوق خارج نطاق ماكينة طي ولصق الصناديق من قطعتين
تنعكس الدقة الأبعادية بأكبر تأثير لها على المعدات والعمليات التي تتعامل مع الصندوق لاحقًا. فخطوط إقامة الصناديق وإغلاقها الآلية تكون مضبوطة مسبقًا لحجم وشكل محددين للصندوق. وقد يؤدي الصندوق غير المربع قليلًا إلى فتح غير منتظم، أو عالق في ممرات التوجيه، أو عجز عن الإغلاق المسطح، وكل توقف لحظي قد يُوقف خطًّا مُصمَّمًا للعمل المستمر دون انقطاع. ولذلك غالبًا ما تحدد المصانع التي تشتري الصناديق بكميات كبيرة تسامحًا أبعاديًّا دقيقًا لهذا السبب بالذات.
كما أن المحاكاة الدقيقة بين العناصر تهمّ كذلك. فكثير من المنتجات تُعبَّأ باستخدام دعامات داخلية مثل الوسائد أو الفواصل أو الأدراج المصنوعة خصيصًا لتتناسب مع باطن الصندوق. فإذا كان الصندوق أصغر قليلًا من المطلوب، فإن هذه العناصر الداخلية تتعقّد وتُصبح صعبة التركيب. وإذا كان أكبر قليلًا، فإن المنتج يحصل على مساحة للحركة أثناء النقل، مما يقلل من الحماية التي صُمّمت العبوة لتحقيقها. وبالتالي فإن الثبات من صندوقٍ لآخر يساوي في قيمته الحجم الاسمي نفسه، لأن خطوط التعبئة تُضبط لتصنع صندوقًا قابلاً للتكرار بدقة.
وتُكمِل عمليات الترصيف على المنصّات والنقل السلسلة. فالصناديق غير المربعة تُرصّ بشكل أقل انتظامًا، وقد يميل التراكم المكوَّن منها أو يفقد جزءًا من المساحة القابلة للاستخدام. وخلال الشحن، يوزّع التراكم المائل الحمل بشكل غير متساوٍ، ويوصل ضغطًا إضافيًّا على الصناديق الموجودة في القاعدة. إن دقة الوصل جزء صغير من العملية، لكن نتائجها تنتقل عبر كل هذه المراحل اللاحقة.
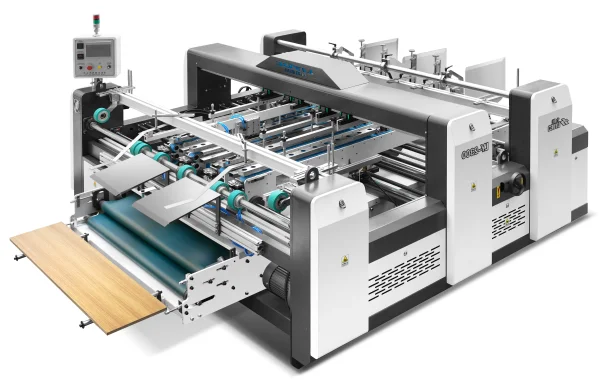
داخل قسم الوصل: حيث تُبنى السيطرة الأبعادية في التصميم
إن ترتيب صفائح التوجيه هو نقطة البداية في قسم الوصل لدينا. وتتكوّن البنية من خمس صفائح: أربع كبيرة وواحدة صغيرة، وتتحرّك كل صفيحة كبيرة بواسطة برغي قيادة يتم ضبطه كهربائيًّا. وباستبدال إعادة التموضع اليدوي بالتحكم الكهربائي، يصبح الوصول إلى كل إعداد أسرع وأسهل في التكرار، مما يقلل الوقت المستغرق في الأوراق التجريبية بعد تغيير أمر التصنيع. كما أن هذا التكرار نفسه يساعد الصفائح على العودة إلى موضع معروف، فيُمكن إعادة ضبط مقاس تم تصنيعه سابقًا في نفس الأسبوع بجهد أقل وتخمين أقل.
وتتم عملية النقل بواسطة أربع أحزمة توصيل ضيقة، تُدار بواسطة محركين مؤازرين مزدوجين. ويضمن التحكم المؤازر انتظام سرعة الأحزمة واستجابتها، ويعني انتظام سرعة الحزام أن اللوحة تتقدم عبر منطقة التجميع دون أن تُسحب أو تتجمع. وهذا بالغ الأهمية بالنسبة للأبعاد، لأن اللوحة التي تتحرك بشكل غير منتظم عند لقائها بلسان اللصق تكون أكثر عرضةً للالتحام في موضع غير دقيق. وتتعاون الأحزمة مع صفائح التوجيه، إذ تُحدِّد الصفائح الموضع الذي يجب أن تكون عليه اللوحة، بينما تحملها إليها الأحزمة بوتيرة ثابتة.
وتُكمِل القسم عمليتي الضغط والتحديد الموضعي. فتضغط كرات فولاذية على اللوحة، وتغطي غطاء بلاستيكي منطقة الضغط لتقليل الضوضاء ومساعدة المادة اللاصقة على الالتصاق بإحكام. ويوجّه جهاز ضوئي إلكتروني الأسطوانات بحيث يتم إنجاز الوصل عند النقطة المقصودة، فيربط بذلك الموضع المادي للمفصل بمصدر مرجعي محسوس بدلًا من اعتماده فقط على عين المشغل. وفي واجهة التجميع، يُطبَّق طلاء لاصق مزدوج — ساخن وبارد — ليقوّي المفصل، فيُحافظ على الموضع المحقّق أثناء الوصل حتى بعد خروج الصندوق من الماكينة.
ما الذي يعنيه الوصل الموثوق به لأنواع مختلفة من أوامر تصنيع الصناديق
تحتاج صناديق التجارة الإلكترونية وشحن الطرود إلى أبعاد ثابتة لتشغيل سلس على خطوط التعبئة الآلية. ويمكن أن يؤثر سوء محاذاة الوصل على تربيع الصندوق ويسبب مشكلات في التغذية أو الإغلاق. أما بالنسبة للصناديق المخصصة المقاسات المستخدمة في الأجهزة المنزلية والمعدات الصناعية، فإن الدقة الأبعادية تساعد في ضمان تركيب المنتج والدعامات الواقية وفق التصميم المطلوب. وفي الإنتاج المشترك لأحجام متعددة، تقلل إعدادات صفائح التوجيه القابلة للتكرار أيضًا من وقت التعديل وتساعد في الحفاظ على نتائج متسقة عبر مواصفات مختلفة.
تعتمد دقة الوصل على محاذاة حواف اللوحة واستقرار نظام تحديد الموضع في الماكينة. وتُصنع ماكينة طي ولصق الصناديق من قطعتين شبه الأوتوماتيكية لدينا داخليًّا، وهي متوفرة بتكوينات ذات محطة واحدة ومتعددة المحطات لتتناسب مع مختلف أحجام مساحات الإنتاج وأحجام الصناديق. ونركّز في تصميم الماكينة على الجوانب العملية التي تساعد المشغلين على الحفاظ على أبعاد صناديق ثابتة ونتائج لصق موثوقة. شاركنا مواصفات صناديقك وتسامحاتها الأبعادية لنناقش معك التكوين الأنسب لاحتياجات إنتاجك.
 سيناريوهات التطبيق