تعتمد مهلة تسليم طلبات الصناديق على أكثر من الوقت اللازم لتشكيل العلبة. فإعداد اللوحات، والطباعة، والقطع بالقالب، واللصق، والتجميع، والإرسال لا بد أن تندرج جميعها ضمن الجدول الإنتاجي. وأي تأخير في أي مرحلة قد يؤثر في تاريخ التسليم، خاصةً عندما تشترك عدة طلبات في نفس المعدات ومصادر العمالة.
وتأتي مرحلة اللصق في غاية الأهمية لأنها تربط بين تشكيل العلب والتعامل مع العلب النهائية والتغليف. فالتباين في وتيرة الإنتاج أو الحاجة المتكررة للتعديلات أو وجود وصلات لاصقة معيبة قد يُبطئ العمل الذي يلي هذه المرحلة. وتُساعد آلة طي ولصق الصناديق المكونة من قطعة واحدة أوتوماتيكية بالكامل ومعززة 2600 للكرتون المموج عالي التحمل على إدارة هذه المرحلة عبر التغذية الأوتوماتيكية واللصق والطي والمعايرة. أما أثرها في مهل تسليم الطلبات فهو يتوقف على مواصفات العلب وحجم الإنتاج ومدى توافق المعدات مع باقي خط الإنتاج.
أين تفقد خطوط إنتاج الصناديق الوقت؟
غالبًا ما تتطلب عمليات اللصق اليدوية والإنتاج شبه الآلي من المشغلين تغذية القطع الفارغة والتحكم في عملية الطي والتعامل مع العلب النهائية بين العمليات. وقد يتغير معدل الإنتاج تبعًا لعدد العمال وخبرة المشغلين والتغيرات بين مواصفات العلب المختلفة. وعندما يصعب التنبؤ بالإنتاج، قد يحتاج مخططو الإنتاج إلى وقت إضافي بين المهام المجدولة لاستيعاب التأخيرات المحتملة.
كما تمثِّل العلب المعيبة مصدرًا آخر لفقدان الوقت. فتطبيق الغراء بشكل غير منتظم أو طي القطع بشكل غير متناسق أو ضعف الوصلات اللاصقة قد يستدعي الفحص أو التصحيح أو الاستبدال. وهذه المشكلات تستهلك لوحات إضافية ولصقًا وعمالةً بينما تقلل الوقت المتاح للطلب التالي. ويصبح أثرها أكثر وضوحًا عندما يلزم فحص دفعة كبيرة قبل أن يُسمح باستئناف التغليف.
كذلك تؤثر عمليات التحويل بين المواصفات ومناولة المواد في الجدول الزمني. فقد يتطلب التحول بين أحجام العلب تعديلات في الماكينة، بينما قد تُعطِّل عمليات العد والتكديس اليدية تدفق العلب النهائية. فإذا أنتج قسم اللصق علبًا أسرع مما تستطيع منطقة التغليف استيعابه، فقد تتراكم المنتجات النهائية بين العمليات. وإذا كان أداؤه بطيئًا جدًّا، فقد يضطر المعدات والعاملون في المراحل التالية إلى الانتظار.
هذه التأخيرات لها أسباب مختلفة، لكنها تشترك في سمة واحدة: وهي تقليل الوقت المتاح لإكمال الطلب المجدول. وبتحسين اتساق تشكيل العلب وتدفق المنتجات النهائية، يمكن للمصنع إدارة وقته الإنتاجي بكفاءة أكبر.
لماذا تؤثر مرحلة اللصق في جداول التسليم؟
يتم اللصق والطي في نهاية عملية تشكيل العلب، مباشرةً قبل انتقال العلب النهائية إلى مراحل التجميع أو التغليف أو الاستعداد للإطلاق. وبالتالي فإن إنتاج هذه المرحلة يؤثر في كمية العمل التي يمكن للفِرق التالية إنجازها خلال كل نوبة عمل.
وعند وصول العلب بوتيرة ثابتة، يستطيع المشغلون تنظيم عمليات التجميع والتغليف وفق تدفقٍ أكثر قابلية للتنبؤ. أما التدفق غير المنتظم فيُعقِّد جدولة العمالة والمعدات؛ لأن إحدى العمليات قد تكون في انتظار بينما تعالج الأخرى تراكمًا من الأعمال. وهذا الاختلال قد يطيل الوقت المطلوب لإكمال الطلب، حتى لو كانت العمليات الفردية قادرة على التشغيل بكفاءة.
كما أن جودة العلب النهائية تؤثر في الجدول الزمني. فالعلب ذات الطيات المتناسقة والوصلات اللاصقة السليمة أسهل في التكديس والتعامل. أما العلب التي تتطلب فحصًا أو تصحيحًا إضافيًّا فهي قد تُعطِّل التغليف وتؤخر إطلاق الدفعة.
ولا يضمن زيادة سرعة الماكينة وحدها تقليل مهلة تسليم الطلب. فالإنتاج الفعلي يجب أن يتوافق مع تصميم العلبة وخصائص اللوحة ومتطلبات اللصق وقدرة المعدات المحيطة. وينبغي لمخططي الإنتاج تقييم آلة طي ولصق الصناديق المكونة من قطعة واحدة أوتوماتيكية بالكامل ومعززة 2600 للكرتون المموج عالي التحمل وآلة طي ولصق الصناديق المكونة من قطعة واحدة أوتوماتيكية بالكامل 2400 لإنتاج الكرتون المرن بكفاءة وفق مواصفات المنتج الفعلية والمسار الإنتاجي الكامل، وليس فقط وفق السرعة الاسمية للمعدة.
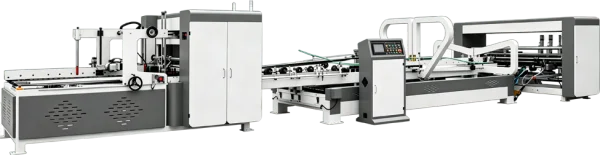
كيف تدعم آلة طي ولصق الصناديق المكونة من قطعة واحدة لدينا تدفق الإنتاج
تدمج آلة طي ولصق الصناديق المكونة من قطعة واحدة لدينا عدة عمليات لتشكيل العلب في عملية مستمرة. فنظام التغذية الأوتوماتيكي بشفط الحزام يفصل القطع الفارغة ويتغذى بها فرديًّا. ثم تقوم الماكينة بعد ذلك باللصق والطي والمعايرة والربط، مما يقلل الحاجة إلى التعامل اليدوي بين هذه العمليات.
وفي نهاية التفريغ، يتم عد العلب النهائية وتكديسها. وباعتماد التكوين المختار، يمكن لخاصية قلب العلب وترتيبات التغليف المناسبة دعم نقل الكومات النهائية إلى المرحلة التالية. وتساعد هذه الوظائف في تقليل المهام اليدوية المنفصلة وتسهيل تنظيم حركة العلب عبر منطقة الإنتاج.
أما في تعبئة التجارة الإلكترونية والشحن السريع، حيث غالبًا ما تعالج المصانع دفعات كبيرة من أنماط العلب المتشابهة، فإن التغذية المستمرة والعد الأوتوماتيكي يبسّطان تخطيط الإنتاج. وبمجرد اكتمال الدفعة، يمكن نقل الكومات المعدودة مباشرةً إلى مرحلة التجميع دون الحاجة لعد كل علبة يدويًّا من قِبل المشغلين. والوقت الفعلي المُوفَّر يعتمد على حجم الدفعة وأبعاد العلب وترتيبات المناولة المستخدمة في المصنع.
أما تعبئة المواد الغذائية والمشروبات ومنتجات المنزل فقد تتضمن طلبًا مركزًا خلال فترات الترويج والذروة الموسمية. وفي هذه الفترات، يجب توزيع السعة الإنتاجية بعناية عبر طلبات متعددة. ويساعد الطي المتناسق والمعايرة والربط السليم في تقليل التصحيحات غير الضرورية، بينما تدعم التغذية الأوتوماتيكية إيقاع إنتاجٍ أكثر انضباطًا. ومع ذلك، لا يزال على المصانع أخذ توفر المواد وعمليات التحويل والفحوصات النوعية الإضافية المطلوبة لمنتجاتها في الاعتبار.
أما تعبئة الأجهزة والمنتجات الإلكترونية والصناعية فقد تتطلب أبعاد علب مختلفة وأنواع لوحات متنوعة وأحجام دفعات متباينة. ويمكن لماكينة مُهيأة لمجموعة المطلوبة من أحجام العلب أن تسمح بمعالجة عدد أكبر من المنتجات على نفس خط الإنتاج، شريطة أن تقع كل مواصفة ضمن حدود تشغيلها. وقد تقلل هذه المرونة الحاجة لنقل الطلبات الملائمة إلى موردين خارجيين، حيث تكون صفوف الإنتاج وترتيبات التسليم خارج نطاق السيطرة المباشرة للمصنع.
موثوقية الماكينة وصيانتها في تخطيط مهل التسليم
كما يعتمد الجدول الإنتاجي على قدرة المعدات على التشغيل الموثوق طوال المدة المخطط لها. فالإيقاف المفاجئ قد يؤخر الدفعة الجارية ويؤثر في الطلبات المجدولة بعدها. وعند اقتراب مواعيد الإطلاق، فقد يؤدي حتى التوقف القصير إلى نقص الوقت اللازم لاسترداد ساعات الإنتاج الضائعة.
وتساعد عمليات الفحص والصيانة الروتينية المصانع في اكتشاف التآكل ومشاكل التغذية وغيرها من المشكلات التشغيلية قبل أن تتسبب في توقفات أطول. وينبغي تنظيف المناطق القابلة للوصول وفحص مكونات التغذية ومراقبة حالة آليات اللصق والطي وفق تعليمات الشركة المصنعة للمعدة. وبعد ذلك يمكن تنسيق الصيانة المخططة مع عمليات التحويل أو فترات الإنتاج الهادئة عند الإمكان.
ويُعد دعم الشركة المصنعة أيضًا عنصرًا مهمًّا عند تقييم المعدات. فتوفر الإرشادات التشغيلية الواضحة وتعليمات الصيانة والوصول إلى الدعم الفني يساعد فرق الإنتاج على الاستجابة للمشكلات بكفاءة أكبر. وبصفتنا الشركة المصنعة لهذه المعدات، فإننا نقدم الدعم للعملاء في أسئلتهم المتعلقة بالتشغيل والصيانة طوال عمر الخدمة للمعدة.
ولا يمكن لهذه التدابير أن تقضي على كل مقاطعة إنتاجية، لكنها تمنح مدراء المصانع أساسًا عمليًّا أكثر واقعية لتخطيط توافر الماكينات وإدارة التزامات التسليم.
اختيار آلة طي ولصق الصناديق المكونة من قطعة واحدة المناسبة لجدول طلباتك
يعتمد تقليل مهلة تسليم طلبات الصناديق على أداء العملية الإنتاجية بأكملها. ويمكن لآلة طي ولصق الصناديق المكونة من قطعة واحدة أوتوماتيكية بالكامل ومعززة 2600 للكرتون المموج عالي التحمل وآلة طي ولصق الصناديق المكونة من قطعة واحدة أوتوماتيكية بالكامل 2400 لإنتاج الكرتون المرن بكفاءة أن تساهم في ذلك عبر دمج التغذية واللصق والطي والمعايرة والعد، وتقليل المهام اليدوية المحددة، ومساعدة العلب النهائية على التحرك نحو التغليف بوتيرة أكثر اتساقًا. ومع ذلك، يظل الناتج النهائي معتمدًا على تحضير المواد في المراحل السابقة وتعقيد الطلب وعدد العمال والصيانة وقدرة الإطلاق.
ونحن نصنع آلات طي ولصق الصناديق المكونة من قطعة واحدة للكرتون المموج عالي التحمل وآلات طي ولصق الصناديق المكونة من قطعة واحدة أوتوماتيكية بالكامل 2400 لإنتاج الكرتون المرن بكفاءة لمصانع الصناديق التي تنتج علب الشحن والتغليف الصناعي بمواصفات مختلفة. وعند تقييم إحدى الماكينات لخط إنتاجك، يمكن لفريقنا مراجعة أبعاد العلب وأنواع اللوحات ومتطلبات الوصلات وأحجام الدفعات والإنتاج المتوقع لتحديد التكوين الأنسب. فمطابقة المعدات مع طلباتك الفعلية تساعد في وضع أهداف إنتاجية واقعية وبناء جدول تسليم يمكن إدارته بكفاءة.
 سيناريوهات التطبيق