


غالبًا ما يعمل خط الإنتاج بشكل نظيف أثناء الاختبار البطيء، ثم يبدأ فجأة في إخراج صناديق غير محاذية عند رفع السرعة إلى مستوى الإنتاج العادي. الرد المعتاد هو خفض السرعة والتعامل معها كحد أقصى للآلة. لكن في معظم الحالات، السبب الفعلي ليس أن آلة طي ولصق الصناديق الكرتونية المضلعة لا تستطيع التعامل مع السرعة الأعلى، بل أن كمية صغيرة من خطأ التتبع في قسم الناقل، والتي كانت بالكاد تهم عند السرعة المنخفضة، تصبح مرئية بمجرد زيادة السرعة بما يكفي لتضخيمها.
لماذا يظهر عدم المحاذاة عند رفع السرعة
نادرًا ما تبدأ أحزمة النقل في المنتصف تمامًا، والانحراف الطفيف أمر طبيعي حتى على الخطوط المُصانة جيدًا. عند السرعة المنخفضة، يكون لدى هذا الانحراف وقت لتصحيح نفسه أو ببساطة لا يتراكم بالسرعة الكافية لإحداث فرق. بمجرد زيادة السرعة، يتضاعف نفس الخطأ الصغير في إطار زمني أقصر، ويبدأ الصندوق الذي كان سيسير بشكل مستقيم عند السرعة المنخفضة في الانحراف نحو حافة واحدة قبل وصوله إلى المحطة التالية. هذا نمط موثق جيدًا في أنظمة النقل بشكل عام: أخطاء المحاذاة الصغيرة غير الضارة عند السرعة المنخفضة تتضخم مع المسافة والسرعة، خاصة على مسارات النقل الطويلة. قسم الناقل في آلة الطي واللصق هو بالضبط هذا النوع من الأنظمة، ولهذا السبب يظهر عدم المحاذاة غالبًا فقط بعد رفع الخط إلى سرعة التشغيل المطلوبة وليس أثناء اختبار التشغيل البطيء.
العامل المساهم الثاني هو كيفية تطبيق الضغط عبر الحزام. تعتمد العديد من أقسام النقل على إعداد ضغط واحد غير متمايز عبر عرض الحزام بالكامل، بغض النظر عن طول الصندوق أو شكله. هذا يعمل بشكل معقول للصناديق القصيرة والصلبة بما يكفي لتبقى مستقرة بمفردها، لكن الصناديق الأطول أو الأرق قد تفقد الدعم في منتصف مسار الحزام حتى عندما تكون الحواف الأمامية والخلفية مثبتة بشكل صحيح. عند السرعة المنخفضة، يكون عدم الاستقرار في منتصف المقطع بسيطًا. عند السرعة العالية، غالبًا ما يكون كافيًا لترك الصندوق ينحرف عن موضعه قبل أن يغادر الناقل.
يساعد التعرف على العلامات المبكرة قبل أن يتحول عدم المحاذاة إلى سلسلة من الصناديق التالفة. الحزام الذي يُظهر تآكلًا غير متساوٍ على طول حافة واحدة، الصناديق التي تنحرف باستمرار نحو نفس الجانب بدلاً من الاتجاهين بشكل عشوائي، أو حدوث اهتزاز طفيف أو تغير في الصوت مع زيادة السرعة؛ كلها مؤشرات على أن التتبع بدأ يتحرك بدلاً من البقاء مستقرًا. تميل هذه العلامات إلى الظهور تدريجيًا وليس دفعة واحدة، ولهذا السبب غالبًا ما يتم ملاحظتها فقط بعد تأثر عدة دفعات.
يظهر العامل الثالث تحديدًا بعد تبديل التشغيل. عندما يجب إعادة ضبط ضغط الناقل وتحديد موضعه يدويًا لكل نمط صندوق جديد، هناك مجال لظهور تناقضات صغيرة في الدفعة التالية، خاصة إذا لم يتم مسح الإعدادات السابقة بالكامل. غالبًا ما تتجمع مشاكل عدم المحاذاة في أول عدة مئات من القطع بعد تبديل التشغيل، مما يشير إلى خطأ ميكانيكي أقل وإلى تباين إعدادات متبقي لم يتم تصحيحه بعد.
كيف صُمم قسم الناقل لدينا للتعامل مع هذا
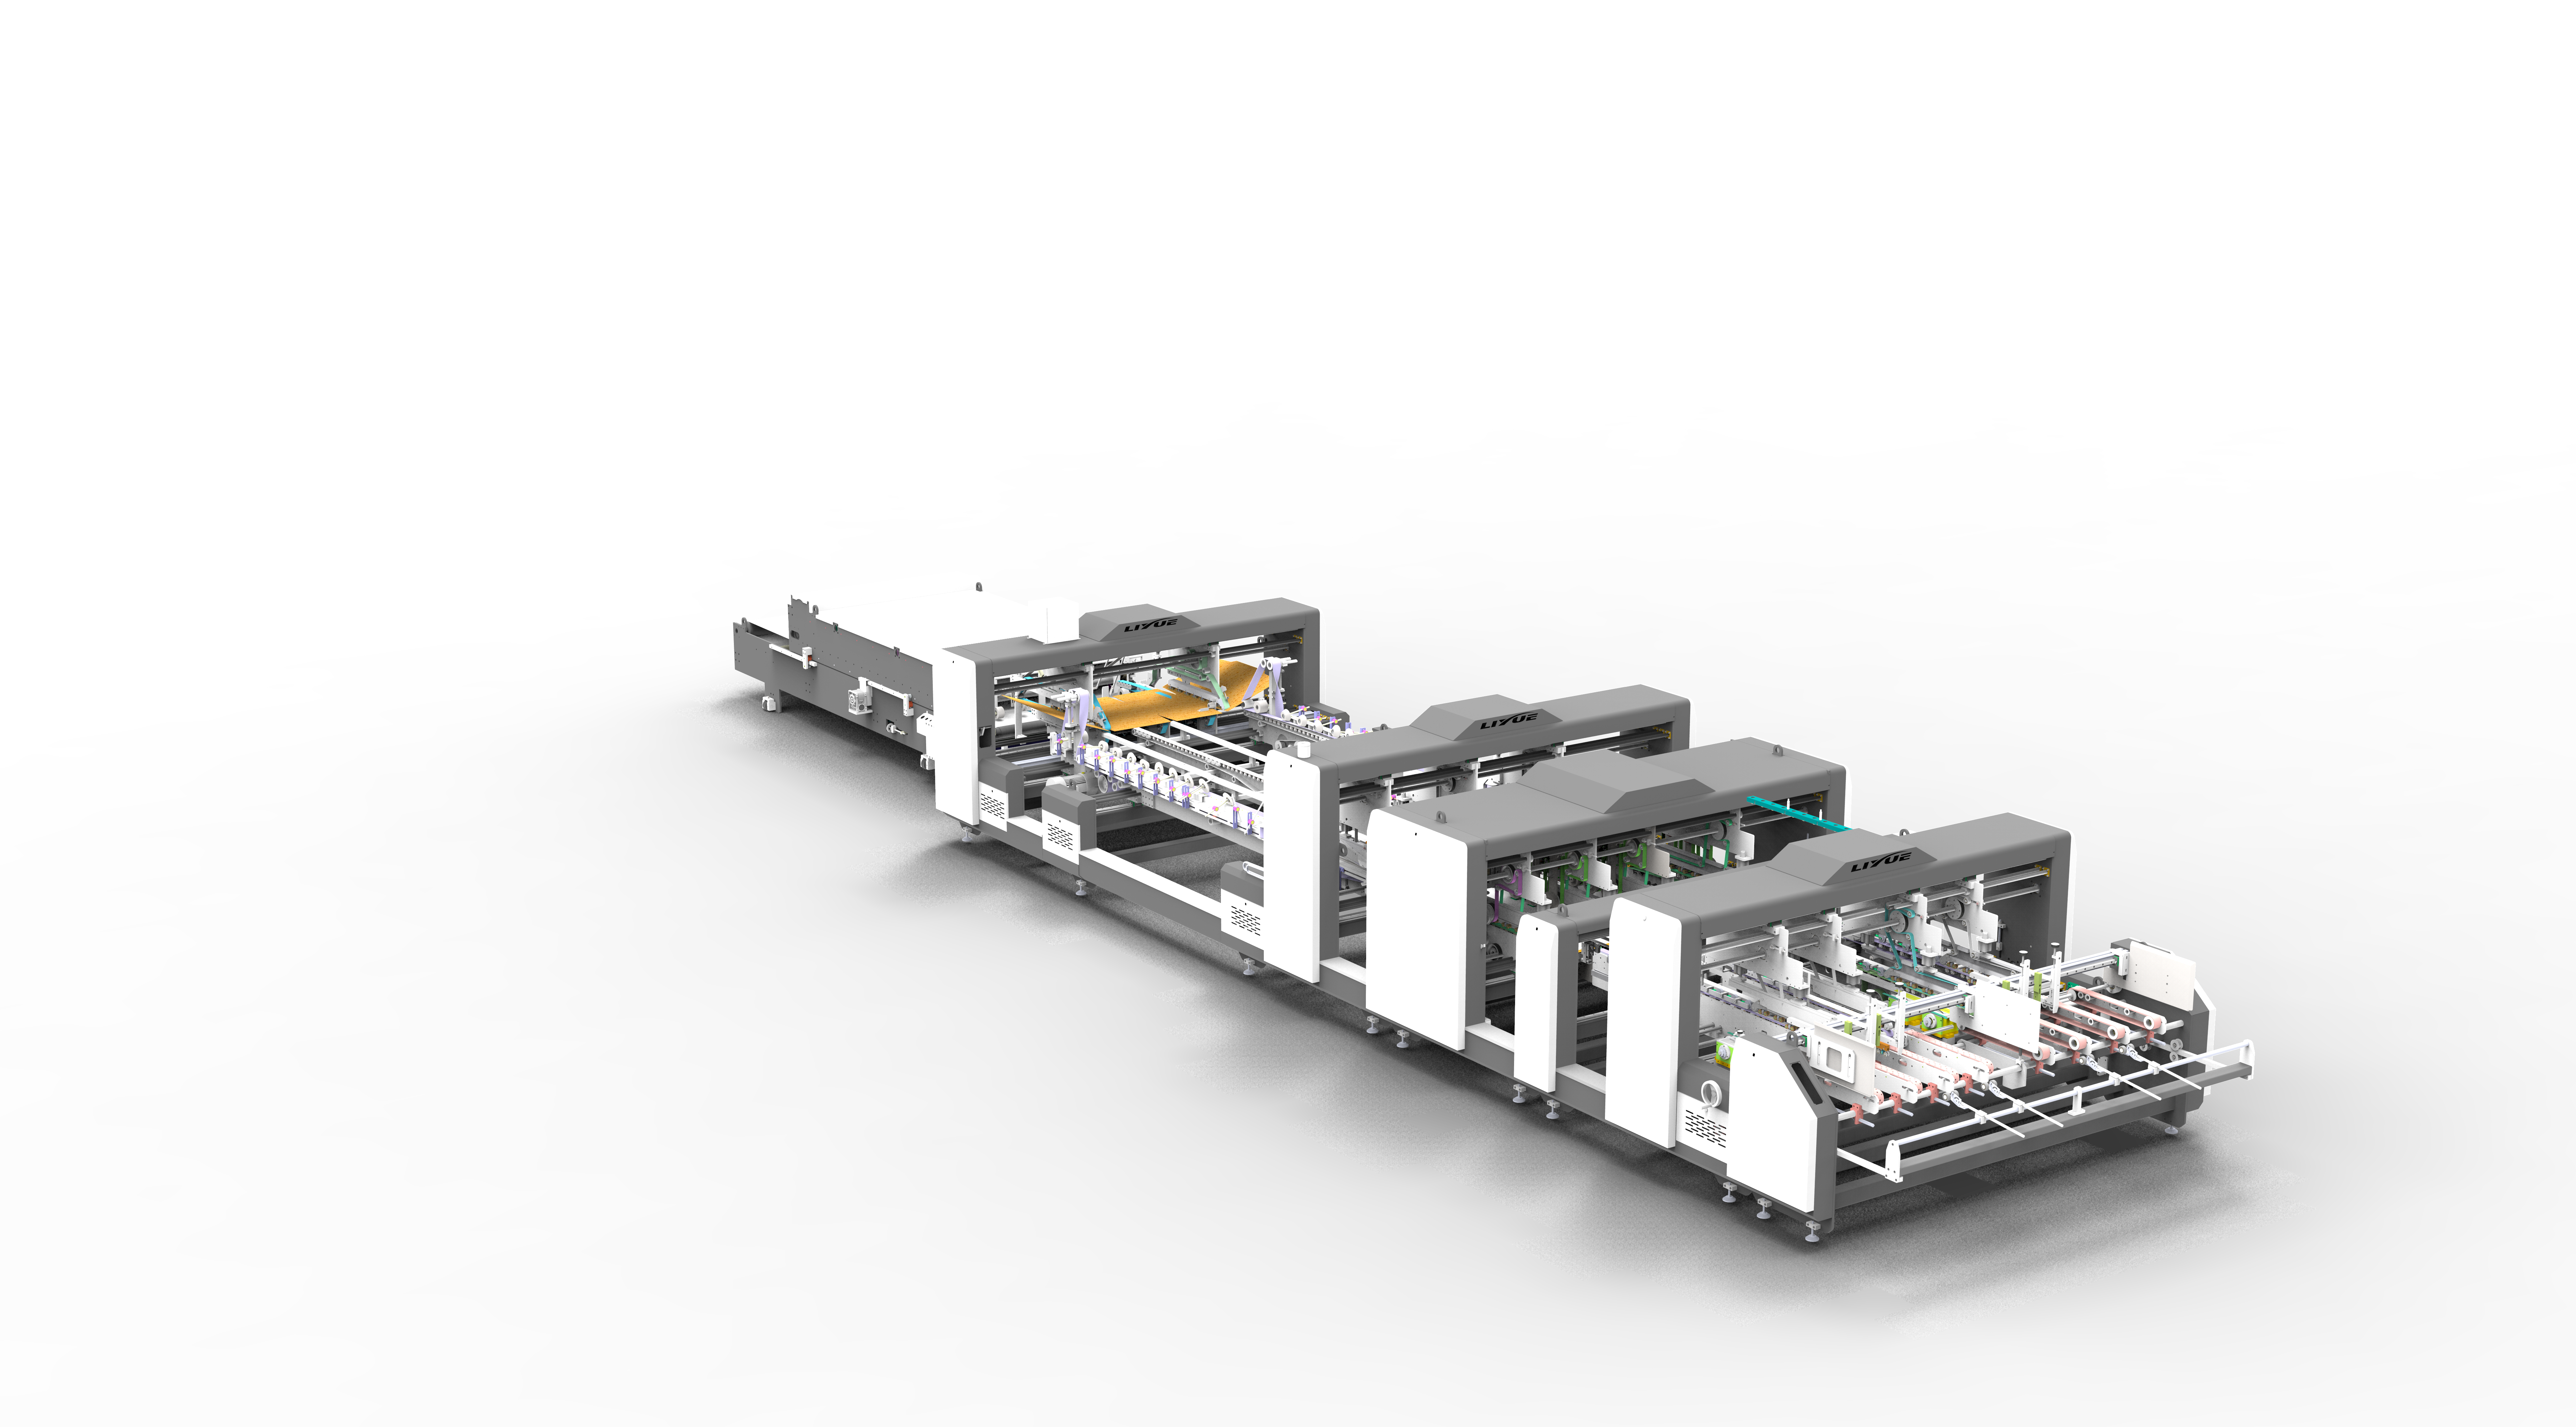
صممنا قسم الناقل في آلات طي ولصق الصناديق الكرتونية المضلعة لدينا حول نقاط الفشل المحددة هذه بدلاً من معالجة الاستقرار عالي السرعة كنتيجة ثانوية لمحرك أسرع.
يعمل الناقل على نظام يدار بمحرك يدعم كلاً من وضعي التتبع اليدوي والتلقائي. في وضع التتبع، يستجيب الناقل لكيفية تحرك الصناديق فعليًا عبر القسم بدلاً من العمل بسرعة ثابتة بغض النظر عن الظروف، مما يقلل من نوع الانحراف المستقل عن السرعة الذي يظهر بمجرد دفع الخط نحو إنتاجه المقدر.
لمعالجة عدم الاستقرار في منتصف المقطع الناتج عن إعداد ضغط واحد غير متمايز، يستخدم قسم الناقل أربع مناطق ضغط يتم التحكم فيها بشكل مستقل بدلاً من إعداد واحد شامل عبر الحزام. هذا يسمح بضبط الضغط وفقًا لطول الصندوق وشكله، بحيث يحصل الصندوق الأطول أو الأرق على الدعم حيث يحتاجه بالفعل بدلاً من الاعتماد فقط على ضغط الحواف لإبقائه مستقيمًا. هذا التحكم القائم على المناطق هو المكان الذي يأتي منه معظم الفرق بين التشغيل المستقر عالي السرعة والانحراف التدريجي، حيث أنه يعالج بشكل مباشر النقطة التي تفقد فيها الصناديق ثباتها بدلاً من التعويض عنها في مكان لاحق على الخط.
أما المشكلة الثالثة، وهي تباين الإعدادات المتبقية بعد تبديل التشغيل، فتُعالج من خلال وظيفة استدعاء الذاكرة المدمجة في نظام التحكم في الضغط. بدلاً من إعادة ضبط الضغط والموضع يدويًا لكل نمط صندوق جديد، يمكن للمشغل استدعاء الإعدادات المخزنة لنمط معين، مما يزيل التخمين اليدوي الذي يميل إلى إدخال التناقضات الصغيرة التي تتركز حولها مشاكل عدم المحاذاة في القطع الأولى بعد التبديل. بالنسبة للمصانع التي تشغل أنواعًا من الكرتون تختلف في السُمك أو الصلابة، يتوفر أيضًا نظام اختياري لضبط ضغط الأسطوانات لضبط ضغط الناقل بدقة أكبر مما يمكن تحقيقه بواسطة إعدادات المناطق الثابتة وحدها.
استقرار عبر الخط، وليس فقط في الناقل
تكون دقة تتبع الناقل في أفضل حالاتها عندما تقوم المحطات التي تغذيه بالفعل بتسليم صندوق محاذي بشكل جيد. قسم التسوية ذو الألواح العلوية والسفلية المُدارة بشكل مستقل يحافظ على ثبات موضع الصندوق قبل وصوله إلى الناقل، كما يساعد قسم التوصيل المبني حول أحزمة توجيه يتم ضبطها بمحرك في ضمان أن الصندوق الذي يدخل الناقل مستقيم بالفعل، بدلاً من التعويض عن عدم المحاذاة التي حدثت في وقت سابق على الخط. لا تحل أي من هذه المحطات محل ما يفعله قسم الناقل، لكن الناقل الذي يعمل بمدخلات محاذية جيدًا يحافظ على تتبعه بشكل أكثر موثوقية عند السرعة من الناقل الذي يحاول تصحيح مشاكل لم يتسبب بها.
مكونات المحرك وراء هذا النظام مهمة هنا بقدر أهمية التصميم الميكانيكي. مناطق الضغط المُدارة بمحرك والمقترنة بإعدادات ذاكرة قابلة للبرمجة تمنح المشغلين إعدادًا قابلًا للتكرار بدلاً من تعديل يدوي يجب إعادة ضبطه بالحس الشخصي في كل مرة يتغير فيها نمط الصندوق. هذا التكرار هو ما يحافظ على استقرار الخط عند دفعه نحو إنتاج أعلى، بدلاً من المطالبة بالتضحية بالسرعة للحفاظ على دقة التتبع.
الوصول إلى السرعة القصوى بدون تخمين
انحراف الصندوق عند السرعة العالية نادرًا ما يكون علامة على أن آلة طي ولصق الصناديق الكرتونية المضلعة قد وصلت إلى أقصى حد لها. عادةً ما يكون نتيجة لخطأ في التتبع جعلته السرعة مرئيًا، أو تحكم في الضغط غير مُعدّل لطول الصندوق، أو تباين في الإعدادات متبقي من آخر تبديل تشغيل. معالجة هذه النقاط مباشرة، من خلال التحكم التتبعي للناقل، وضبط الضغط القائم على المناطق، والإعدادات القابلة للاستدعاء، تسمح للخط عادةً بالوصول إلى سرعة الإنتاج المطلوبة دون الانحراف الذي يدفع المشغلين للتشغيل بسرعة أقل مما تستطيع الآلة فعليًا.
كشركة مصنعة لآلات طي ولصق الصناديق الكرتونية المضلعة، نبني قسم الناقل حول هذه الأسباب تحديدًا، بناءً على ملاحظات من خطوط إنتاج تعمل بمجموعة من أطوال وسرعات الصناديق. إذا كان خطك يُظهر عدم محاذاة عند رفع السرعة نحو إنتاج أعلى، يمكن لفريقنا الفني مراجعة نطاق الصناديق لديك والإعداد الحالي والمساعدة في تحديد مصدر مشكلة التتبع.
 المنتجات



