


عادةً ما يبدأ مدراء المصانع الذين يزنون التكلفة بين اللصق اليدوي وماكينة طي ولصق الكرتون المضلع الأوتوماتيكية بنفس السؤال: لماذا ننفق مبلغًا كبيرًا مقدمًا بينما يمكن للعمال طي ولصق الصناديق يدويًا بتكلفة أقل بكثير؟ تبدو المقارنة مباشرة على الورق، حيث أن الإعداد اليدوي يتجنب شراء المعدات بالكامل. لكن من الناحية العملية، يظهر الفرق الحقيقي في التكلفة في مكان آخر - ليس في السعر، بل في كيفية تصرف كل أسلوب بمجرد تشغيله بحجم إنتاجي.
أين تكون تكلفة اللصق اليدوي أعلى مما تبدو عليه
ينشر اللصق اليدوي تكلفته عبر الأشخاص بدلاً من تركيزها في آلة، وهذا هو بالضبط سبب سهولة التقليل من شأنها. يحتاج الإعداد اليدوي النموذجي إلى عمال منفصلين للتعامل مع التلقيم والمحاذاة وتطبيق اللصق، وكل من هذه الأدوار يتراكم لكل وردية عمل، على الرغم من أن أي مهمة فردية لا تبدو باهظة الثمن بحد ذاتها. تذكر دراسات التكلفة الصناعية حول اعتماد ماكينات طي ولصق الصناديق تقليلًا في العمالة بنسبة تتراوح بين 40 و70 بالمائة بعد التحول إلى الإنتاج الآلي، مما يشير إلى أن حصة كبيرة مما تنفقه المصانع على اللصق اليدوي تذهب نحو التنسيق والتكرار بدلاً من مهمة اللصق نفسها. يتبع وقت التبديل نمطًا مشابهًا: غالبًا ما تحتاج الخطوط اليدوية وشبه الأوتوماتيكية إلى عشرات الدقائق لإعادة الضبط لنمط صندوق جديد، بينما يمكن للأنظمة الآلية ذات إعدادات الوظائف المخزنة تقليص ذلك إلى أرقام فردية. عند ضرب ذلك بتكرار تغييرات الطلبات، فإن هذه الفجوة وحدها تمثل حصة كبيرة من ساعات العمل التي يستهلكها الخط اليدوي.
التكلفة الثانية التي نادرًا ما تدخل في مقارنة يدوي مقابل آلي هي الاتساق، أو عدمه. يعتمد ضغط اللصق ودقة المحاذاة وقوة الطي في العملية اليدوية على أداء العامل في ذلك اليوم، وهذا التباين لا يقتصر على صندوق واحد. أظهرت حالات موثقة في إنتاج الكرتون المضلع انخفاض معدلات الهدر من حوالي 7.8 بالمائة إلى أقل من 3 بالمائة بعد توحيد الإعدادات وتقليل التباين اليدوي في مرحلة التشطيب. يمثل هذا الفرق ألواحًا ومواد لاصقة وساعات عمل تم إنفاقها لإنتاج صناديق يتم التخلص منها بدلاً من شحنها - وهي تكلفة تظهر في تقرير الهدر، وليس في فاتورة الآلة، وهذا جزء من سبب استبعادها غالبًا من المقارنة الأولية.
هناك عامل ثالث مرتبط ارتباطًا وثيقًا بتكلفة العمالة يسهل التغاضي عنه حتى تحاول محاولة توظيف خط يدوي: مشغلو ماكينات طي ولصق الصناديق المهرة القادرون على الحفاظ على محاذاة ثابتة وتطبيق لصق بسرعة ليسوا دائمًا سهلين في العثور عليهم أو الاحتفاظ بهم. تعتمد العملية اليدوية على وجود هذه المهارة بشكل ثابت وردية بعد وردية، ويظهر دوران الموظفين في هذا الدور فورًا كانخفاض في جودة المخرجات. لا تلغي الأنظمة الآلية الحاجة إلى موظفين مدربين تمامًا، لكنها تحول متطلبات المهارة نحو تشغيل الآلة ومراقبتها، وهو ما يسهل عامةً التدريب عليه ويكون أقل حساسية لأداء أي شخص يوميًا.
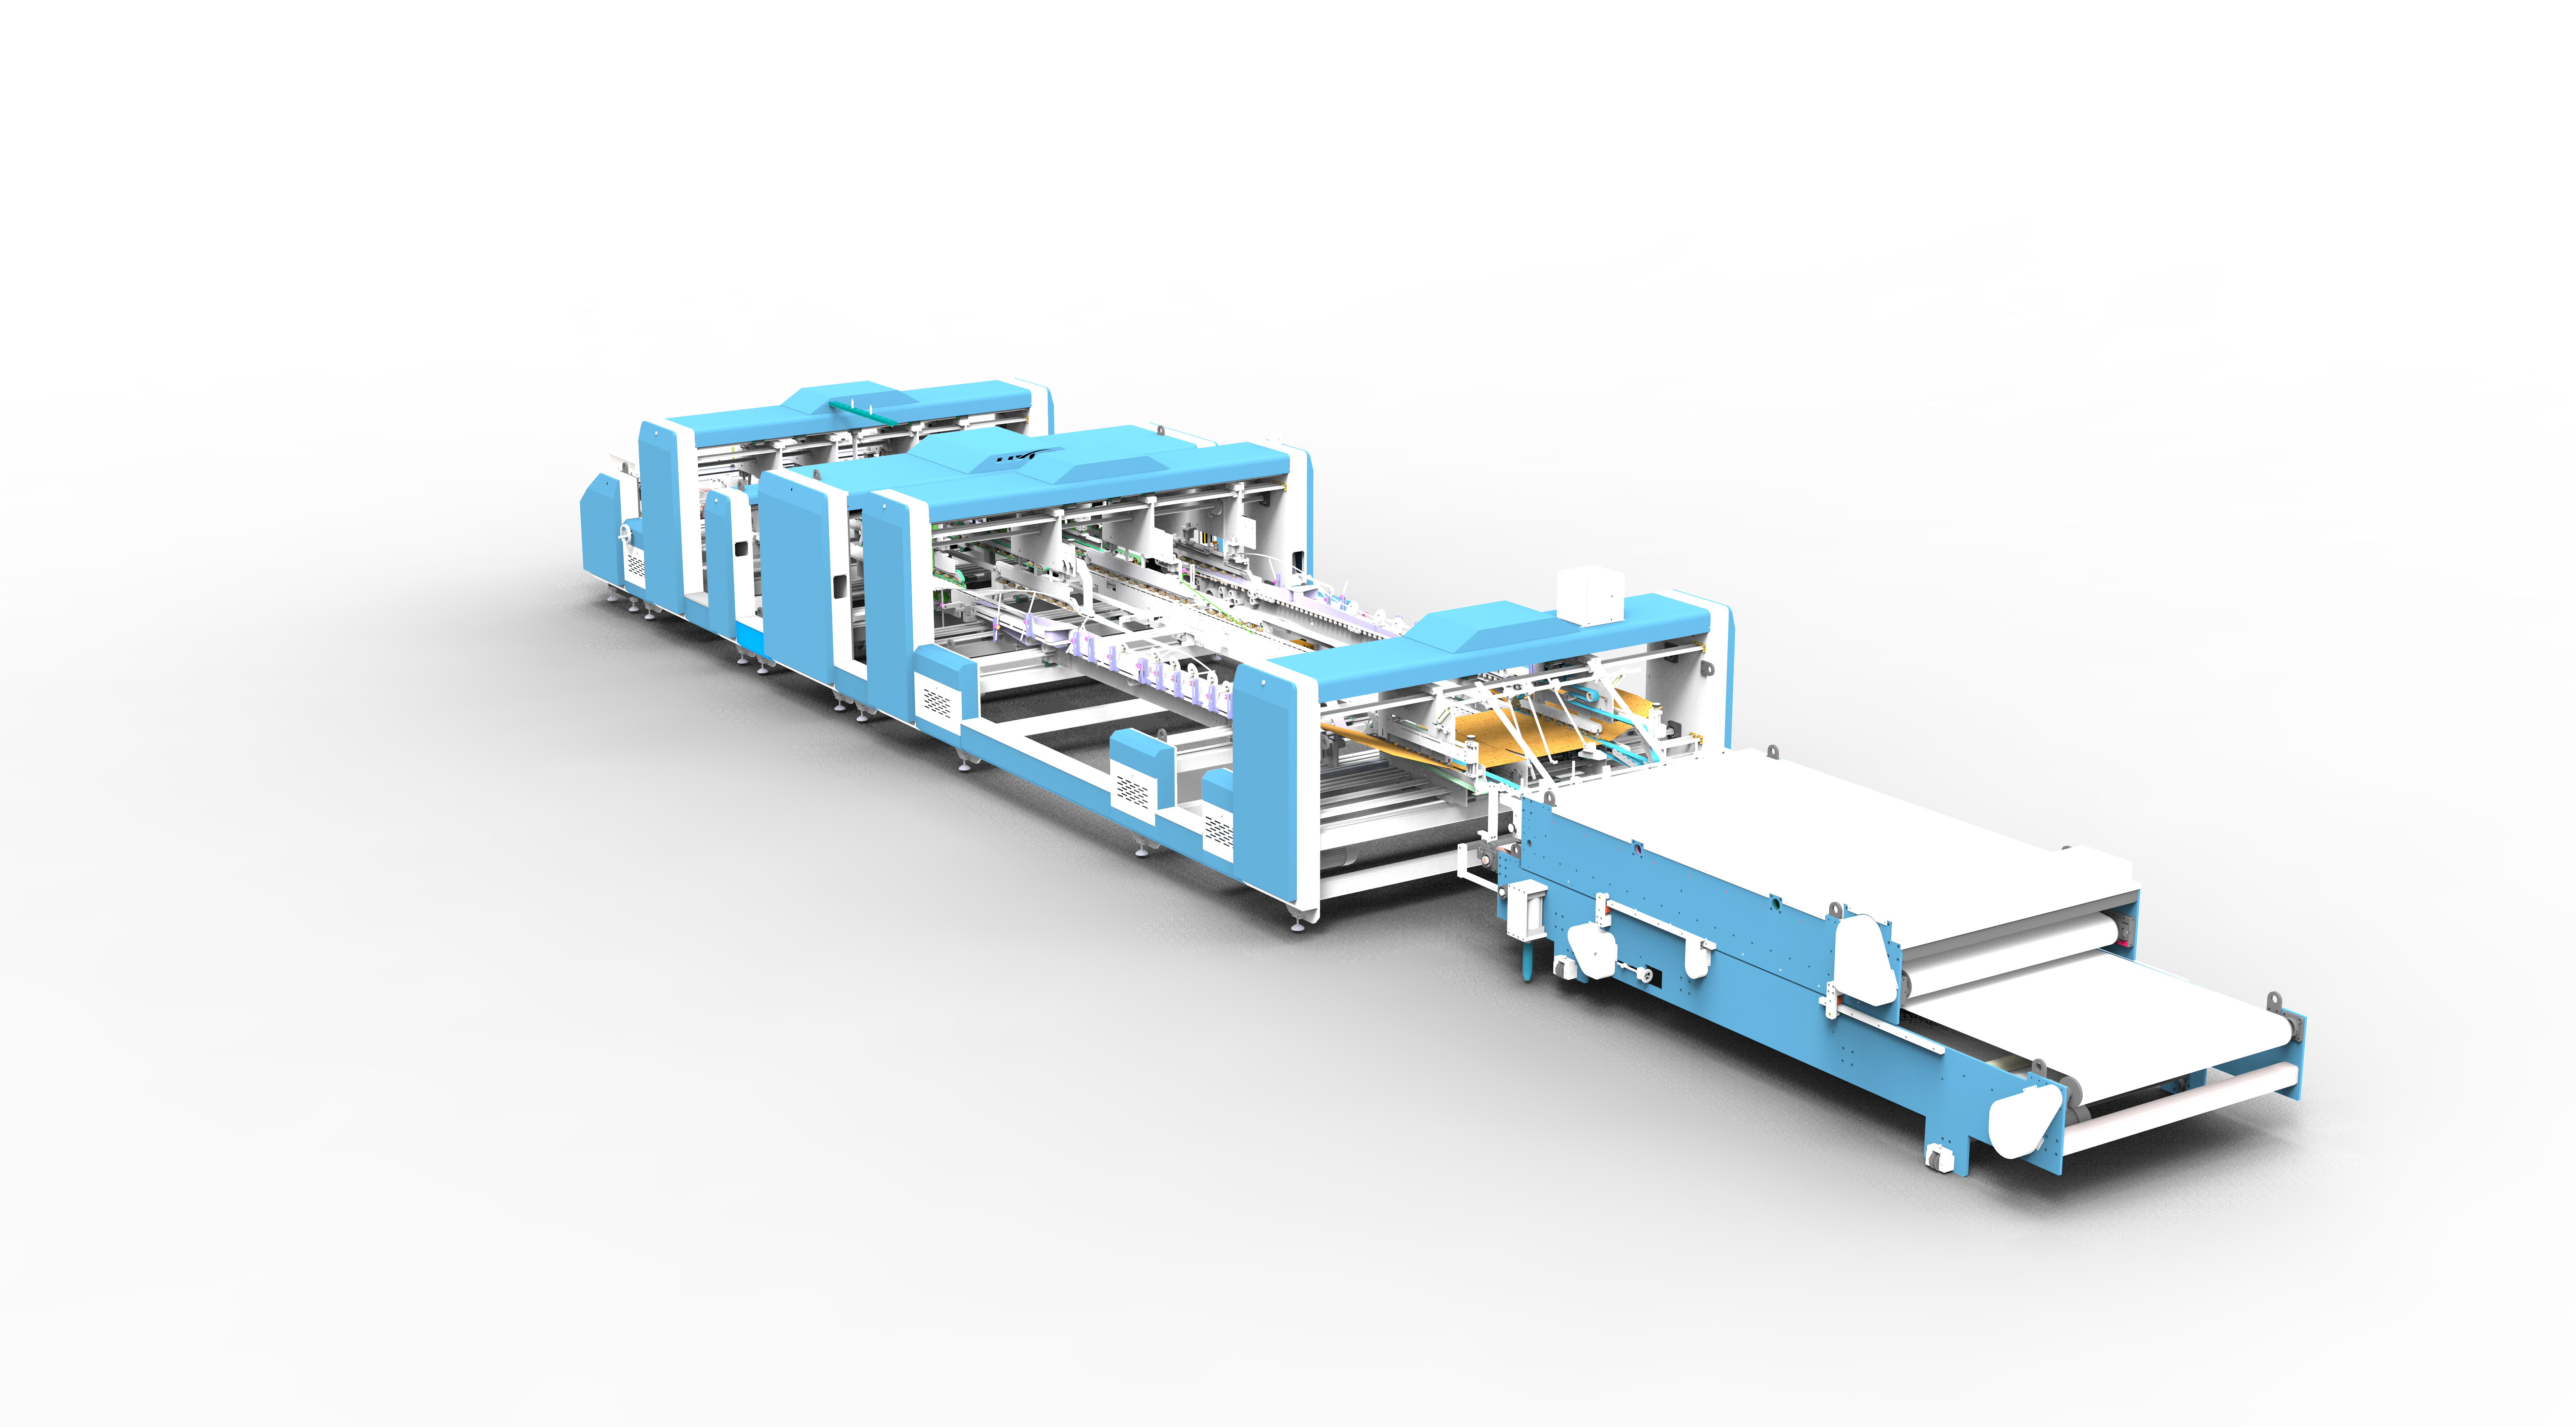
كيف تعالج ماكينة طي ولصق الأوتوماتيكية كلا التكلفتين مباشرة
نصمم ماكينات طي ولصق الكرتون المضلع لدينا حول هذين المحركين المحددين للتكلفة، وقت التبديل واتساق العملية، بدلاً من معالجة الأتمتة كترقية عامة للسرعة.
فيما يتعلق بالتبديل، تتيح واجهة HMI المقترنة بذاكرة الضبط المزودة بمحرك للمشغل تخزين مواضع موجهات التلقيم وإعدادات حزام الطي وموضع رأس اللصق لنمط صندوق معين واستدعائها للتشغيل التالي بدلاً من إعادة ضبط كل مكون يدويًا. بالنسبة لمصنع يدير تغييرات متكررة في الطلبات، هذا هو المكان الذي يأتي منه جزء كبير من فجوة ساعات العمل بين الإنتاج اليدوي والآلي - ليس من التشغيل الأسرع أثناء الإنتاج، بل من قضاء وقت أقل بكثير بين مرات الإنتاج. يمكن تقليل التبديل الذي كان يتطلب عمالًا متعددين وعشرات الدقائق إلى مهمة يكملها مشغل واحد في دقائق قليلة، مما يقلل أيضًا من تعرض المصنع لمشكلة مهارة المشغل المذكورة أعلاه، حيث أن الإعدادات المستدعاة لا تعتمد على ذاكرة شخص واحد لكيفية إعداد نمط صندوق معين آخر مرة.
فيما يتعلق بالاتساق، تتحكم المحركات المدارة بمحركات سيرفو في موضع نظام اللصق وتطبيقه، بحيث يتبع موضع اللصق وحجمه الإعداد المبرمج لكل لوحة بدلاً من ضغط اليد وتوقيت أي عامل موجود على الخط في تلك الوردية. هذا ما يحافظ على ثبات المخرجات عبر وردية كاملة بدلاً من أن تنحرف مع دوران العمال أو مع تراكم الإرهاق في فترات التشغيل الطويلة. تحمل أقسام التلقيم والطي والتربيع ميزات دفع وضبط مستقلة مماثلة، تدعم هذا الاتساق نفسه خلال بقية العملية، على الرغم من أن دقة اللصق وسرعة التبديل هما حيث يكون تأثير التكلفة أكثر مباشرة وقابلية للقياس.
النظر إلى التكلفة الكاملة، وليس فقط سعر الشراء
التكلفة الأولية لماكينة طي ولصق أوتوماتيكية حقيقية ولا ينبغي التقليل من شأنها، لكن مقارنتها مباشرة مع غياب تكلفة المعدات في الإعداد اليدوي يغفل أين تذهب الأموال فعليًا بمرور الوقت. تعتمد المقارنة الأكثر دقة على التكلفة لكل ألف صندوق منتج، مع مراعاة ساعات العمل والهدر ووقت الإنتاج المفقود بسبب التبديلات، بدلاً من مقارنة سعر الشراء بالصفر.
تشير البيانات الصناعية عبر منشآت ماكينات طي ولصق الصناديق عادةً إلى فترات استرداد تتراوح بين 12 و24 شهرًا، مدفوعة بمزيج من تقليل ساعات العمل وانخفاض معدلات الهدر وزيادة الإنتاجية لكل وردية. يختلف هذا النطاق حسب حجم الإنتاج وتعقيد الصندوق وعدد مرات التبديل التي يديرها المصنع في أسبوع معين، لذا يجب التعامل معه كنمط صناعي عام وليس كضمان ثابت لأي عملية محددة. تميل المصانع التي تدير أحجامًا عالية مع تغييرات متكررة في الأنماط إلى رؤية استرداد أسرع، لأن هذا هو بالضبط المزيج الذي تتراكم فيه تكاليف اللصق اليدوي الخفية - العمالة الموزعة ووقت التوقف للتبديل - بأسرع ما يمكن. إن تقييم الاستثمار على مدى دورة إنتاج تتراوح من ثلاث إلى خمس سنوات، بدلاً من مقابل سعر الشراء وحده، يعطي عمومًا صورة أوضح عن أين تقع المدخرات الفعلية.
إجراء المقارنة لخط الإنتاج الخاص بك
نادرًا ما يتعلق الفرق في التكلفة بين اللصق اليدوي وماكينة طي ولصق الكرتون المضلع الأوتوماتيكية بسعر المعدات مقابل دفع أجور العمال بالساعة. يتعلق الأمر بمقدار وقت العمل الذي تمتصه التبديلات، ومقدار المواد والمخرجات المفقودة بسبب اللصق والطي غير المتسقين عبر الوردية. من السهل التقليل من شأن هاتين التكلفتين في الإعداد اليدوي لأنهما موزعتان عبر الأشخاص والوقت بدلاً من الظهور كبند واحد.
بصفتنا شركة مصنعة لماكينات طي ولصق الكرتون المضلع، نعمل مع المصانع للنظر في حجم طلباتهم الفعلي وتنوع أنماط الصناديق وتكرار التبديل قبل التوصية بتكوين معين، حيث أن هذه العوامل تحدد مدى سرعة استرداد الأتمتة لتكاليفها في عملية معينة. إذا كنت تزن اللصق اليدوي مقابل الأتمتة لخطك الخاص، يمكن لفريقنا الفني مراجعة أرقام إنتاجك وإعداد مقارنة تكلفة محددة لنطاق الصناديق وأهداف الإنتاج لديك.
 المنتجات



