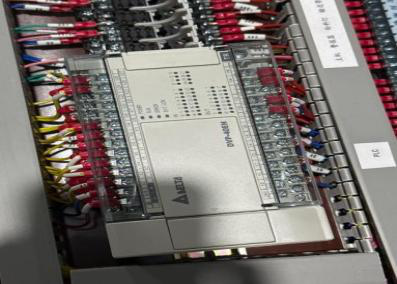
يعني تغيير آلة طي ولصق الكرتون من حجم كرتونٍ إلى الحجم التالي إعادة ضبط المرشدين، والسيور، وإعدادات الضغط عبر الخط بأكمله. ويعتمد الوقت المستغرق في ذلك، واتساق النتيجة، بشكلٍ كبيرٍ على الطريقة التي تُجرى بها هذه التعديلات. وفي آلة طي ولصق الصناديق من قطعتين الحديثة، تدمج وحدة التحكم المنطقية القابلة للبرمجة (PLC) وشاشة اللمس والمحركات المؤازرة ذات الدفع الكهربائي هذه العمليات في إجراءٍ واحدٍ قابلٍ للتكرار.
تكاليف التعديل اليدوي على الآلات التقليدية
تقوم آلة طي ولصق الصناديق من قطعتين بتغذية القطعتين المنفصلتين، ولصقهما، وطيهما، ثم دمجهما في كرتونٍ واحدٍ؛ ولذلك يجب ضبط كل قسمٍ وفق أبعاد الكرتون المُنتَج. وعلى الآلات التقليدية، تتم غالبية هذه الإعدادات يدويًّا: فيدور المشغلون عجلات اليد لتحديد مواضع ألواح التوجيه، وألواح الجوانب، والسيور، ويتحققون من كل موضعٍ مقابل مقياسٍ مطبوعٍ أو حسب تقديرهم الشخصي. وهذه الطريقة فعّالة، لكنها تنطوي على تكاليف واضحة: فعملية التغيير تستغرق وقتًا أطول لأن كل تعديلٍ يتم بشكلٍ فرديٍّ مع التحقق منه. وقد يصل مشغلان مختلفان عند ضبط نفس الكرتون إلى مواضعَ مختلفةٍ طفيفًا، مما يظهر كتباينٍ في استقامة الكرتون من وردٍ إلى آخر. كما أن إعادة ضبط الطلب المتكرر غالبًا ما تبدأ من الصفر، وتُستهلك أوراق تجريبية حتى يبدأ الكرتون بالتشغيل الصحيح. أما التحكم فهو نقطة ضعفٍ إضافية: فعندما تشترك عدة أقسامٍ في محركٍ واحدٍ أو تفتقر إلى التنسيق المركزي، لا يمكن ضبط السرعة والموضع بشكلٍ مستقلٍّ، ويصبح تتبع العيب إلى القسم المسبب له مسألةَ خبرةٍ بدلًا من الملاحظة المباشرة.
وحدة التحكم المنطقية القابلة للبرمجة (PLC) وشاشة اللمس والمحركات المؤازرة في القلب
تنقل آلة طي ولصق الصناديق من قطعتين الخاصة بنا جزءًا كبيرًا من هذه المهام من أيدي المشغلين إلى نظام التحكم الخاص بها. وتتولى وحدة التحكم المنطقية القابلة للبرمجة من شركة دلتا (Delta PLC) تنسيق حركات وأسرع الأقسام الفردية. وتخدم شاشة اللمس من شركة ويكون (WECON touchscreen) واجهة المشغل، بحيث تُدخل المعايير وتُراجع في مكانٍ واحدٍ بدلًا من عدة نقاط على طول الخط. وتقوم محركات دلتا المؤازرة (Delta servo motors) بتنفيذ عملية التموضع الدقيق، بينما تكشف المفاتيح الضوئية عن موضع الورق المقوى أثناء انتقاله. وتتولى الريلايات، والمفاتيح المغناطيسية، ومبدِّل التردد من مورِّدين معتمدين عمليات التبديل الكهربائي وضبط سرعة المحركات. وإن التكامل بين هذه المكونات أهم بكثيرٍ من أي جزءٍ منها على حدة: فتتخذ وحدة التحكم القرار، وتُرسل شاشة اللمس التعليمات، وتُنفِّذ المحركات الأوامر، مما يوفِّر للمشغل مسارًا واضحًا واحدًا من مواصفات الكرتون إلى ضبط دقيق للآلة.
المعايير المخزَّنة والتعديل الكهربائي
وتتجلى الفائدة العملية لهذا الترتيب التحكُّمي بوضوحٍ أكبر ما خلال عمليات التغيير: إذ تخزن شاشة اللمس إعدادات تنسيقات الكرتون المحددة، مما يسمح للمشغلين باسترجاع المعايير المُوثَّقة عند عودة الطلبات المتكررة. وهذا يقلل من القياسات المتكررة والتعديلات التجريبية، ويجعل تغيير الأحجام أكثر كفاءة.
ويقدِّم قسم الدمج وظيفةً مماثلةً عبر ألواح توجيه كهربائية قابلة للضبط، مزودة بنظام تحديد المواضع بالقضيب المُلْوَي وذاكرة مدمجة. وبما أن دقة الدمج تؤثر مباشرةً على استقامة الكرتون، فإن استرجاع مواضع ألواح التوجيه يساعد في الحفاظ على محاذاةٍ متسقةٍ عبر دورات الإنتاج.
وتوفِّر المحركات المستقلة مرونةً إضافية: فلكلٍّ من أقسام التغذية، والطي، والنقل، والضغط (Patting) محركٌ خاصٌ به، وتتولى وحدة التحكم المنطقية القابلة للبرمجة تنسيقها جميعًا. ويمكن للمشغل ضبط قسمٍ واحدٍ دون إعادة ضبط الأقسام الأخرى. فعلى سبيل المثال، يمكن خفض سرعة سيور الطي لورق مقوى صلب ذي جدارين مزدوجين، مع بقاء إعدادات التغذية والنقل دون تغيير. كما يدعم قسم النقل التشغيل اليدوي أو التلقائي المُتبِع للطول، مع ضغطٍ علويٍ قابلٍ للضبط وتنظيم هوائيٍ اختياريٍ. وتوفِّر الكشف الضوئي والتموضع المؤازر عند فتحة الدمج تحكمًا إضافيًّا في محاذاة الورق المقوى.
وبالنسبة للمصانع التي تتعامل مع تغييرات متكررة في الأحجام ودوَّارات صغيرة أو متوسطة، فإن هذه الوظائف تجعل إعداد الآلة أكثر قابليةً للتكرار. ويمكن للمشغلين العمل انطلاقًا من المعايير المخزَّنة ونقاط الضبط المُعرَّفة بدلًا من الاعتماد الكامل على الخبرة، مما يساعد في الحفاظ على جودة إنتاجٍ متسقةٍ عبر تنسيقات الكرتون المختلفة.
اتساق الإعداد عبر الورديات
ولا تُحقِّق معدات التحكم قيمتها الكاملة إلا عند استخدامها باستمرارٍ. فالمرافق التي تسجِّل المعايير المخزَّنة لتنسيقات الكرتون الشائعة، وتطبِّقها بنفس الترتيب في كل مرة، تميل إلى تحقيق نتائج أكثر توحُّدًا بين المشغلين وبين الورديات. كما يجعل التحكم المركزي الصيانة أكثر مباشرةً: فبما أن كل قسمٍ يُدار ويُضبط بشكلٍ مستقلٍّ، يمكن تتبع الانحراف في الكرتون النهائي إلى المرحلة التي بدأ فيها — سواء كانت التغذية أو الطي أو الدمج — بدلًا من البحث عنه عبر الآلة بأكملها. ومن الجدير بالذكر بصراحةٍ أن نظام التحكم يحسِّن اتساق الإعداد، لكنه لا يمكن أن يحل محل الشروط الأخرى اللازمة لإنتاج كراتين عالية الجودة. فلا تزال جودة الورق المقوى واختيار المادة اللاصقة وظروف ورشة العمل بحاجةٍ إلى عنايةٍ دقيقة، وأفضل المعايير هي تلك التي تُطوَّر باستخدام المواد الخاصة بالمصنع نفسه.
أما بالنسبة للمصانع التي تنتج نطاقًا واسعًا من أحجام الكراتين، فإن طبقة التحكم في آلة طي ولصق الكرتون تستحق اهتمامًا مساويًا لاهتمامها بالهيكل الميكانيكي. ونصمِّم ونبني آلة طي ولصق الصناديق من قطعتين الخاصة بنا كنظامٍ متكاملٍ، حيث تم تطوير وحدة التحكم المنطقية القابلة للبرمجة (PLC) وشاشة اللمس والمحركات المؤازرة والتعديل الكهربائي لتتكامل تمامًا مع مكوناتها الميكانيكية. ويمكن تهيئة كل آلة وفق تنسيقات الكراتين وأنواع الورق المقوى التي ينتجها عملاؤنا، وتظل منصة التحكم نفسها ثابتةً عبر الخط بأكمله. أما لمصنِّعي المعدات الذين يرغبون في أن يعتمد إعداد الآلة على المعايير المخزَّنة بدلًا من العادات الفردية، فهذه هي المبدأ التصميمي الذي تقوم عليه آلاتنا.
 سيناريوهات التطبيق