


لتعبئة أجهزة المنزل المتنقلة ثلاث مهام رئيسية: دعم التراكم الرأسي، والملاءمة لعملية المناولة، وحماية الأسطح والزوايا الضعيفة. وتُجسِّد أجهزة التكييف والمراوح هذه المهام الثلاث جميعها، لأنها ضخمة نسبيًّا، وثقيلة نسبيًّا، وتُشحن بكميات كبيرة. ويتم الجزء الأكبر من هذا العمل قبل وصول المنتج إلى الصندوق الورقي، عند المرحلة التي تُطوى فيها ألواح الكرتون المضلع المسطحة وتُلصق لتكوين الصناديق. وتؤدي هذه المهمة ماكينة طي ولصق صناديق الكرتون المضلع، وتظهر دقة الأداء الذي تحققه لاحقًا في كيفية تراكم الصناديق أثناء الشحن والوصول.
التراكم، والوزن، والمناولة: الحمل الكامن خلف صندوق جهاز التكييف
يُقدَّر مساحة المستودع وتكلفة الشحن كليًّا عند ارتفاع التراكم، ولذلك صُمِّمت صناديق أجهزة التكييف مع مراعاة ذلك. إذ يجب أن تكون قوة صندوق الجهاز الكبير كافية للتكديس الرأسي — غالبًا خمس وحدات أو أكثر — لاستخدام مساحة الأرض في المستودعات والمركبات بكفاءة. ويضاف إلى هذا التحدي وزن المحتويات الداخلية. فمكونات أنظمة التكييف توضّح هذه النقطة جليًّا؛ فعلى سبيل المثال، يشغل الضاغط مساحة صغيرة جدًّا لكن وزنه كبيرٌ جدًّا، ولا يدعمه الكرتون المضلع العادي دون تعزيزٍ كبير. كما تقدم المراوح ومعدات معالجة الهواء الأخرى ملفًّا مشابهًا. فتشير دراسة تعبئة للمراوح المحورية إلى أن هذه الأصناف ضخمة وثقيلة، وتتطلب سلاسل توريد معقدة، بما في ذلك الامتثال لمتطلبات التحميل العلوي في الشحن الدولي بالشاحنات والحاويات.
يعتمد قوة التراكم على كيفية انتقال الحمل عبر الصندوق. وعند ميل التراكم، يضطرب هذا المسار. وتُعرِّف أدبيات التعبئة ظاهرة «الانحراف عن التراكم» (off-stacking)، حيث لا تمر القوى عموديًّا بعدُ عبر الأعمدة الزاوية، بأنها السبب في انثناء زوايا الصندوق في أفضل الأحوال، وانهيار التراكم كله في أسوأ الأحوال. فإذا غادر الصندوق ماكينة الطي واللصق ملتوًّا قليلًا أو غير مستقيم، بدأ كل تراكمٍ بميلٍ طفيف، ويتفاقم هذا الميل مع ارتفاع التراكم ومع طول فترة الوقوف في التخزين. وبالتالي فإن الاستقامة ليست مجرد مسألة شكلٍ خارجي، بل هي خاصية هيكلية أساسية للصندوق النهائي.
نقاط الضعف في طرق الطي واللصق التقليدية
تعاني الطرق اليدوية والشبه تلقائية البسيطة أكثر ما تعاني عند تنفيذ التنسيقات الكبيرة. فإدخال لوحة صندوق طويلة بشكل مستقيم أصعب، وطيها بشكل متجانس أصعب، والحفاظ على محاذاة دقيقة خلال مراحل اللصق والضغط أصعب أيضًا. وتتراكم الأخطاء الصغيرة على طول اللوحة، مما ينتج صناديقًا مائلة قليلًا أو يكون مفصلها الملصوق منحرفًا عن موضعه المقصود. كما تكون قوة المفصل غير متجانسة أيضًا، لأن خط اللصق يعتمد على ضبط المشغل وحالة الأسطوانات. ونظرًا لأن صندوق جهاز التكييف يحتوي منتجًا ثقيلًا وباهظ الثمن، فإن انفتاح المفصل في المستودع أو على الشاحنة يُكلِّف أكثر بكثير من قيمة الصندوق نفسه.
ويزيد نمط الطلبيات من هذا الضغط. فشركات تصنيع الأجهزة تصدر طلبيات عالية الحجم، لكن كل عائلة منتجات تأتي بعدة مقاسات، ويجب على موردي الصناديق التبديل بين هذه المقاسات بانتظام. فالمعدات التي تستغرق وقتًا طويلاً لإعادة ضبطها تقلل من الإنتاج، بينما تؤدي المعدات التي يُضبط إعدادها بالحدس إلى نتائج مختلفة من ضبطٍ لآخر. وأبرز نقاط الضعف هنا هي نفسها الثلاث التي تتكرر في إنتاج الصناديق: محاذاة الألواح الكبيرة، وثبات خط اللصق، والوقت اللازم لإعادة التهيئة.
ماكينات طي ولصق صناديق الكرتون المضلع ذات التنسيق الكبير في إنتاج صناديق أجهزة التكييف والمراوح
ماكينة طي ولصق صناديق الكرتون المضلع من قطعتين أوتوماتيكية بالكامل تنقل الألواح عبر مراحل متتالية: الإدخال، واللصق، والطي، والوصل (splicing)، والضغط الخفيف (patting)، والنقل. أما قوتها المميزة في تعبئة الأجهزة فهي البناء من قطعتين. فعندما يكون الصندوق كبيرًا جدًّا بحيث لا يمكن تشكيله من ورقة واحدة، تُوصَل لوحتان عند نقطة الوصل وتُلصقان في عملية واحدة، ويخرج الصندوق الجاهز من الخط مستعدًّا للتراكم والربط بالشرائط. وبالتالي يستطيع مصنعو الصناديق توفير صناديق خارجية كبيرة لوحدات التكييف الخارجية، والمراوح الواقفة على الأرض، والمنتجات المماثلة دون الاعتماد على عمليات إنهاء يدوية متكررة.
والملاءمة لهذه التطبيقات مباشرةٌ وواضحة. فالصناديق الخارجية لأجهزة التكييف والمراوح الكبيرة تكون طويلة أو مرتفعة، وتحمل مفاصلها الحمل أثناء التراكم. كما أن عقود تصنيع الأجهزة تكون حجمية، لذا فإن التكرارية — من أول صندوق إلى آخر صندوق — أهمُّ من أي نتيجة فردية مذهلة. أما التعزيزات الداخلية مثل الأعمدة الزاوية وواقيات الحواف فتُنتَج عبر عمليات أخرى، ومهمة ماكينة الطي واللصق هي تسليم صندوق خارجي مُشكَّل بدقة ليؤدي هذا المكون دوره بكفاءة.
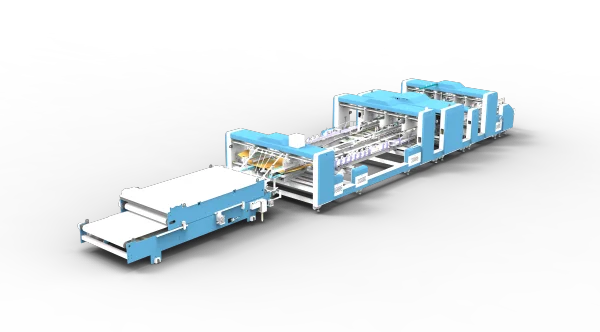
الوصل، واللصق، والنقل في ماكينتنا
قسم الوصل هو الجزء الأكثر صلةً في ماكينتنا بالصناديق الكبيرة. فتتحرك اللوحتان نحو نقطة الوصل بواسطة حزامين ناقلين مُتحكَّم بهما بمحركات سيرفو، وتُساعد الإرشادات الضوئية في محاذاة اللوحتين عند التقاءهما. وتُضبط صفائح التوجيه بواسطة براغي كهربائية قيادية مزودة بوظيفة الذاكرة، مما يسمح باسترجاع إعداد طلب تكييف سابق بدل إعادة ضبطه يدويًّا. كما يدعم التصاق منطقة الوصل — حيث يتركز الحمل الهيكلي — تطبيق طبقتين من الغراء الساخن والبارد معًا، بالإضافة إلى ضغط اللوحة بكرات فولاذية.
ويتم التحكم في عملية اللصق عبر أسطوانات ميكانيكية تعمل بالغراء الساخن أو البارد، مع توفر نظام رش الغراء كخيار اختياري. ويظل اختيار نوع المادة اللاصقة ودرجة لوحة الكرتون من صلاحية مصنع الصناديق، بينما تتمثل مهمة قسم الأسطوانات في تطبيق الغراء المختار بشكل متجانس لضمان ثبات المفصل من صندوقٍ لآخر. أما قسم النقل فيحافظ على حركة الصناديق الكبيرة بثبات خارج الخط، ويوفر اتصالاً يدويًّا أو تلقائيًّا لاحقًا، مع تنظيم ضغط أسطواني اختياري، في حين تعرض الأقسام السابقة الألواح بشكل نظيف عبر نظام إدخال شفطي مستقر وطي منتظم. وبما أن الألواح الكبيرة تضخم الانحرافات الصغيرة، فإن هذه السلسلة من الخطوات الخاضعة للتحكم تكتسب أهمية أكبر في صناديق الأجهزة مقارنةً بالصناديق الصغيرة.
صناديق متسقة، دورة إنتاجية تلو الأخرى
إن صندوق جهاز التكييف كبير، وأي خطأ في تركيبه يكون كبيرًا كذلك. وقد صُمِّمت ماكينة طي ولصق صناديق الكرتون المضلع لدينا حول النقاط التي تبدأ منها هذه الأخطاء: الإدخال، والمحاذاة عند نقطة الوصل، وتطبيق الغراء، ونقل الصناديق المكتملة. وتتم إدارة التحكم عبر واجهة شاشة لمسية ووحدة تحكم منطقية قابلة للبرمجة (PLC)، بينما تساعد الإعدادات المحفوظة مصنعي الصناديق على العودة إلى إعداد معروف عند تكرار عائلة منتجات. ونواصل تحسين الماكينة وفقًا لما يطلبه موردو صناديق أجهزة التكييف من خط إنتاج: إنتاجٌ ثابتٌ، وصناديق تترامَّ بشكل دقيق. ومرحبٌ بكل محولات التعبئة الذين يزودون مصنعي أجهزة التكييف والمراوح لمناقشة تنسيقات صناديقهم معنا.
 الموسوعة التقنية









